机械表配件
叉瓦咬合传动原理,倒角打磨与振频控制优化指南
摘要
叉瓦咬合传动的力学基础与啮合特性 叉瓦作为机械传动系统中的核心连接组件,其核心功能在于通过精密的几何结构实现动力的稳定传递与扭矩的高效转换。在实际工况中,叉瓦与对应传动轴或齿轮的配合并非简单的平面接触,而是基于渐开线或摆线原理形成的点、线或面接触。这种咬合关系的稳定性直接决定了机械设备的运行精度与寿命。当动力输入时,叉瓦的齿面与从动部件产生相互作用,接触区域的赫兹应力分布决定了材料的疲劳极限。若
叉瓦咬合传动的力学基础与啮合特性
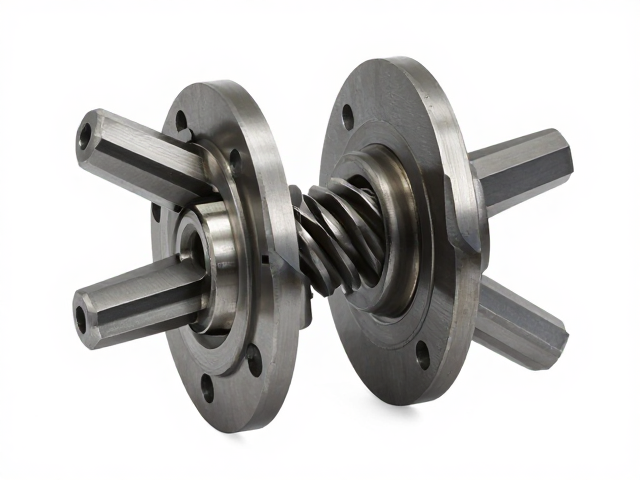
叉瓦作为机械传动系统中的核心连接组件,其核心功能在于通过精密的几何结构实现动力的稳定传递与扭矩的高效转换。在实际工况中,叉瓦与对应传动轴或齿轮的配合并非简单的平面接触,而是基于渐开线或摆线原理形成的点、线或面接触。这种咬合关系的稳定性直接决定了机械设备的运行精度与寿命。当动力输入时,叉瓦的齿面与从动部件产生相互作用,接触区域的赫兹应力分布决定了材料的疲劳极限。若咬合间隙过小,会导致润滑膜破裂,引发干摩擦与过热;若间隙过大,则会产生冲击载荷,造成齿面剥落或断齿。因此,理解接触力学是优化传动效率的前提,需确保在动态负载下,接触斑迹始终保持在齿面中部的安全区域内。
倒角打磨工艺对传动平稳性的影响
倒角打磨是消除叉瓦边缘应力集中的关键工序,其质量直接影响传动过程中的噪音水平与振动幅度。在制造过程中,齿缘处若保留锐利的直角或微小毛刺,会在高速旋转中形成应力集中点,极易引发微观裂纹并扩展至宏观断裂。通过精密磨削形成的倒角,能够有效分散接触边缘的载荷,使啮合过程更加平滑。常见的倒角参数需根据材料硬度与模数进行计算,通常倒角宽度约为齿厚的10%-15%,倒角角度需与齿廓曲线平滑过渡,避免产生新的干涉点。这一工艺步骤能显著降低启动瞬间的冲击,减少因边缘接触导致的微动磨损,从而延长零部件在重载工况下的使用寿命。
振频控制与共振规避策略
机械传动系统的振动主要源于周期性激励与系统固有频率的耦合,当激励频率接近或等于叉瓦组件的固有频率时,便会发生共振,导致振幅急剧放大。控制振频的核心在于调整系统刚度与质量分布,通过优化叉瓦的截面惯性矩来改变其固有频率,使其远离主要激励频段。在实际应用中,需利用模态分析技术识别关键振型,并通过在传动轴或支撑结构上增加阻尼元件来吸收振动能量。此外,提高加工精度以减小啮合误差,也是降低周期性激励源强度的有效手段。通过精确计算与仿真模拟,确定最佳的参数组合,可确保设备在宽负载范围内保持低振动运行,避免因共振引发的结构疲劳失效。
工艺参数优化与检测标准
优化倒角打磨与振频控制需依赖严密的工艺参数设定与实时检测反馈。倒角深度、磨削转速、进给速度等参数需根据具体材质进行标定,例如对于高强度合金钢,需采用较低的进给速度以维持表面完整性,防止磨削烧伤。在振频控制方面,需建立严密的振动监测体系,通过加速度传感器采集运行数据,利用快速傅里叶变换(FFT)分析频谱特征,识别异常频率成分。检测过程中,应参照国家机械行业标准中关于齿轮传动精度及表面粗糙度的规定,确保倒角尺寸公差控制在微米级别。通过闭环反馈机制,实时调整加工参数与运行负载,形成从设计、制造到运维的全生命周期质量控制体系,保障传动系统的长期稳定运行。