机械表配件
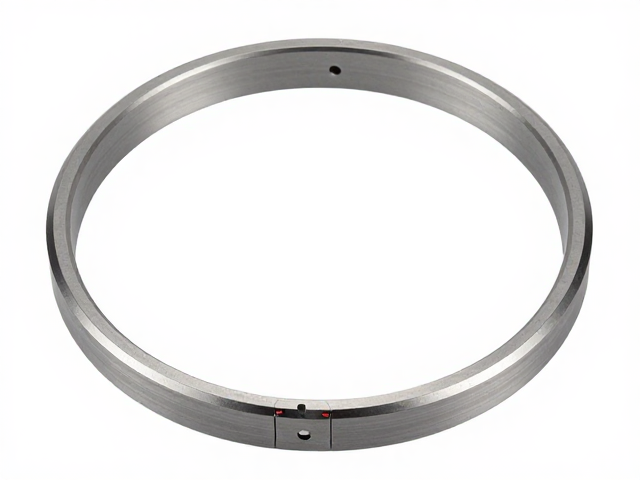
圆环冲压成型工艺优化,测速圈与卡扣固定结构设计解析
摘要
圆环冲压成型工艺中的材料流动控制 圆环类零件在冲压过程中极易因材料流动不均导致起皱或破裂,尤其是当拉深系数较小时,坯料与模具间的摩擦阻力会显著改变应力分布。通过优化压边力分布,可以有效抑制法兰部位的材料过度堆积。实际生产中,采用带凸台的压边圈结构能更均匀地施加径向压边力,减少局部应力集中。例如,在制造高精度测速圈时,若压边力设定过低,材料易向凹模口流动过快形成折皱;反之,过高的压边力则会增加材料
圆环冲压成型工艺中的材料流动控制
圆环类零件在冲压过程中极易因材料流动不均导致起皱或破裂,尤其是当拉深系数较小时,坯料与模具间的摩擦阻力会显著改变应力分布。通过优化压边力分布,可以有效抑制法兰部位的材料过度堆积。实际生产中,采用带凸台的压边圈结构能更均匀地施加径向压边力,减少局部应力集中。例如,在制造高精度测速圈时,若压边力设定过低,材料易向凹模口流动过快形成折皱;反之,过高的压边力则会增加材料变薄风险,甚至导致断裂。因此,基于材料流变特性的数值模拟分析,确定最佳压边力窗口是工艺稳定的关键。
润滑条件的改善也是提升成型质量的重要环节。传统植物油基润滑剂在高温高压下易分解,导致润滑失效,进而引起模具表面损伤和工件表面缺陷。现代工艺中,常选用含有二硫化钼或纳米颗粒的复合润滑剂,其在接触面形成的固体润滑膜能有效降低摩擦系数,提高材料延展性。针对特定钢材牌号,需通过台架试验验证润滑剂与模具表面的兼容性,确保在多次冲压循环中保持稳定的润滑效果。这种细节处理直接决定了圆环零件的尺寸一致性和表面光洁度,是后续装配精度的基础保障。
测速圈几何结构对信号采集精度的影响
测速圈作为速度监测系统的核心部件,其圆周上的齿槽或磁极分布必须严格符合设计公差,以确保传感器能准确捕捉旋转频率。冲压成型后的圆环若存在椭圆度或端面翘曲,会导致齿槽间距在圆周方向上产生周期性变化,进而引起测速信号的频率误差。为控制几何精度,模具型腔需设置高精度的导向结构,减少合模过程中的错位风险。同时,冲裁刃口的间隙均匀性直接影响齿槽侧壁的垂直度,间隙过大会导致毛刺增多,间隙过小则加速刃口磨损,影响长期生产的稳定性。
材料厚度的波动会直接改变测速圈的径向尺寸,进而影响传感器与齿槽顶隙的配合状态。在批量生产中,需对原材料进行严格的厚度公差管控,通常要求厚度偏差控制在±0.02mm以内。此外,冲压后的去应力退火工艺能有效消除残余应力,防止零件在后续存放或使用过程中发生尺寸漂移。通过在线激光测量系统实时监控圆环的外径和齿距,可及时发现因模具磨损或工艺参数漂移导致的偏差,实现闭环质量控制。这种基于数据反馈的工艺调整,确保了测速圈在高速旋转下的信号稳定性。
卡扣固定结构的干涉配合设计逻辑
卡扣固定结构在圆环组件中承担着定位与锁紧功能,其设计核心在于平衡装配应力与长期保持力。卡扣的悬臂梁部分需具备足够的弹性变形能力,以在装配过程中顺利通过配合面并产生回复力。若卡扣根部圆角过小,在反复插拔或振动环境下易产生应力集中,导致脆性断裂。因此,根部过渡区域需设置合理的R角,并通过有限元分析验证其在最大变形状态下的应力水平,确保其低于材料的屈服强度。
配合面的角度设计直接影响卡扣的自锁性能和拆卸手感。典型的卡扣配合角通常在15°至30°之间,角度过小会导致装配困难,角度过大则可能降低保持力,甚至在振动中松脱。为了提升连接可靠性,可在卡扣接触面设置微细的防滑纹理或增加接触宽度,以分散接触应力。同时,考虑材料在高温或低温环境下的弹性模量变化,需对卡扣结构进行宽温域下的力学性能评估。通过优化卡扣的截面形状和壁厚分布,可在保证装配顺畅的同时,提供稳定的长期锁紧力,满足复杂工况下的固定需求。
模具结构与工艺参数的协同优化
模具的型面设计需充分考虑冲压过程中的回弹效应,尤其是对于高强钢或薄壁圆环零件,回弹会导致最终尺寸与设计模型产生偏差。通过在模具工作区设置反拉深或整形工序,可以有效校正回弹,提高尺寸精度。模具的冷却系统布局也至关重要,不均匀的温度分布会导致材料流动速率不一致,进而引发厚度不均或表面缺陷。采用随形冷却水道设计,可使模具各区域温度保持均匀,缩短成型周期,提升生产效率。
工艺参数的动态调整需结合实时监测数据进行。冲压速度、行程位置及压边力等参数会相互耦合,单一参数的改变可能影响整体成型效果。利用传感器采集冲压过程中的力-位移曲线,可识别成型过程中的异常波动,如材料破裂前兆或起皱征象。基于大数据分析建立工艺参数数据库,可实现不同批次材料的最优参数匹配。这种数据驱动的工艺优化方法,不仅降低了试模成本,还提升了生产过程的鲁棒性,确保圆环冲压件在大规模生产中的质量稳定性。