机械表配件
细金属丝缠绕工艺与蓝钢游丝,精准走时误差检测全解析
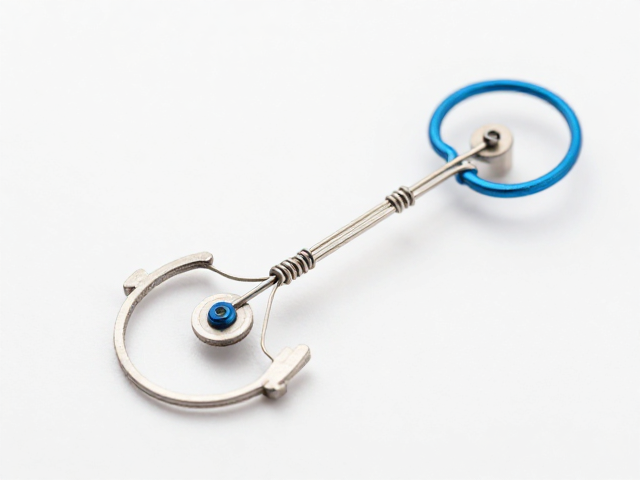
摘要
细金属丝的微观形态与缠绕张力控制 精密计时器的核心在于将机械振动转化为可计量的时间单位,而这一过程的起点往往始于极细金属丝的成型。在传统的制表工艺中,游丝通常由镍基合金或硅基材料制成,其直径通常介于0.02毫米至0.06毫米之间。如此微小的截面尺寸要求原材料在拉制过程中保持极高的同心度,任何微小的壁厚不均都会在高速往复运动中因离心力差异导致摆轮振幅不稳定。工匠或自动化设备通过多道模具逐步拉伸金属
细金属丝的微观形态与缠绕张力控制
精密计时器的核心在于将机械振动转化为可计量的时间单位,而这一过程的起点往往始于极细金属丝的成型。在传统的制表工艺中,游丝通常由镍基合金或硅基材料制成,其直径通常介于0.02毫米至0.06毫米之间。如此微小的截面尺寸要求原材料在拉制过程中保持极高的同心度,任何微小的壁厚不均都会在高速往复运动中因离心力差异导致摆轮振幅不稳定。工匠或自动化设备通过多道模具逐步拉伸金属棒材,利用高温退火消除内应力,确保金属丝在微观层面下的晶体结构均匀,这是后续缠绕工艺能够实现高精度的物理基础。
缠绕工艺并非简单的螺旋堆叠,而是对张力分布的极致掌控。在将金属丝缠绕至摆轮辐条或固定于夹板时,施加的切向力必须精确计算。过大的张力会导致游丝在运动过程中产生非线性的形变,进而改变其有效长度,破坏等时性;张力不足则可能使游丝在剧烈震动中发生偏移或触碰其他组件。现代工艺常采用激光辅助定位与微伺服电机控制缠绕路径,确保每一圈游丝的间距误差控制在微米级别。这种对微观几何形态的严格约束,直接决定了游丝在展开与卷曲过程中回复力的线性特征,是消除走时误差的第一道防线。
蓝钢游丝的热处理化学与物理特性
蓝钢游丝的制作核心在于表面氧化层的形成,这一过程涉及严谨的热力学控制而非简单的染色。将经过精密成型的钢制游丝置于受控气氛炉中,通过精确调节温度与加热时间,使钢材表面生成一层致密且厚度均匀的四氧化三铁(Fe3O4)薄膜。这层氧化膜的厚度通常控制在100至300纳米之间,其厚度直接决定了光线干涉后呈现的颜色,从淡蓝到深蓝再到紫黑,颜色的深浅反映了氧化层的厚度分布。这一化学处理不仅提供了美观的外观,更重要的是提升了钢材的耐腐蚀性与抗磁性能,防止日常佩戴中的汗液或湿气侵蚀游丝表面,从而维持长期运行的稳定性。
从材料物理角度看,蓝化处理会轻微改变钢材的微观硬度与弹性模量。在高温加热过程中,钢材内部的碳原子分布趋于稳定,析出细小的碳化物颗粒,这些颗粒钉扎了晶界,增强了材料的抗蠕变能力。这意味着在长期承受高频振动(通常为28,800次/小时或更高)的环境下,蓝钢游丝能更好地抵抗塑性变形。然而,蓝钢游丝对温度变化较为敏感,其弹性系数会随环境温度波动产生微小变化,导致“日差”现象。为了抵消这一影响,现代制表工艺常结合双金属补偿摆轮,利用不同金属在受热时的膨胀系数差异,自动调整摆轮力矩,从而在宏观上抵消游丝因温度引起的微观物理性质改变。
走时误差的多维检测体系
精准走时误差的检测已从单一的天数观察发展为多维度的大数据分析。专业检测机构使用高精度位相仪,以每秒数百次的频率记录摆轮的位相变化,生成严密的位相图。通过分析位相图的对称性与稳定性,可以识别出游丝是否存在“偏摆”或“叠圈”等微观缺陷。例如,若位相图在振动过程中出现不规则的扭曲,往往暗示游丝中心点未对准或存在局部应力集中。此外,等时性测试会在不同振幅下(如高振幅280度与低振幅120度)测量游标的日差,计算振幅衰减对走时精度的影响,从而评估游丝在极端状态下的线性表现。
除了静态位相分析,动态环境模拟也是检测流程中的关键环节。检测仪器会将计时器置于不同方位(12位、6位、9位、3位等)及不同温度环境下进行长时间运行。通过记录各方位下的走时数据,计算出色差、方位差和等时性误差的综合指标。例如,在-10℃至+35℃的温度区间内,计时器的走时误差波动范围被严格限制在特定数值内(如每日±5秒以内对于天文台认证标准)。这些数据通过算法拟合出行差曲线,任何超出预设公差范围的数据点都会被标记,进而反馈至生产环节,对游丝的安装精度或热处理工艺进行修正。这种基于大数据反馈的检测闭环,确保了每一枚精密计时工具在出厂前达到极高的物理一致性。