机械表配件
不锈钢表针小秒针冲压成型工艺详解,提升精密加工效率与品质
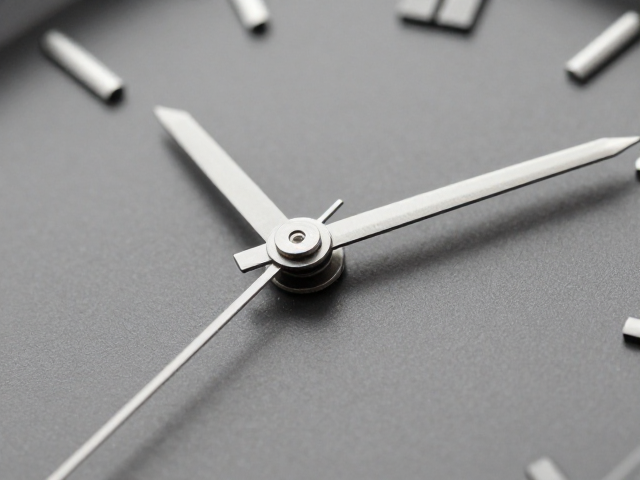
摘要
不锈钢小秒针冲压成型的核心难点与材料特性 不锈钢表针的冲压成型是钟表制造中极具挑战性的精密工序,其核心难点在于材料在极端形变下的应力控制与尺寸稳定性。小秒针通常由304或316L不锈钢薄板制成,厚度多在0.05mm至0.15mm之间,这种极薄的截面使得材料在模具接触瞬间极易产生微裂纹或边缘毛刺。不同于普通金属件,表针在后续需要经过电镀、喷漆或阳极氧化处理,因此冲压阶段的表面完整性直接决定了最终成
不锈钢小秒针冲压成型的核心难点与材料特性
不锈钢表针的冲压成型是钟表制造中极具挑战性的精密工序,其核心难点在于材料在极端形变下的应力控制与尺寸稳定性。小秒针通常由304或316L不锈钢薄板制成,厚度多在0.05mm至0.15mm之间,这种极薄的截面使得材料在模具接触瞬间极易产生微裂纹或边缘毛刺。不同于普通金属件,表针在后续需要经过电镀、喷漆或阳极氧化处理,因此冲压阶段的表面完整性直接决定了最终成品的良品率。材料内部的晶粒取向和退火状态必须经过严格管控,以确保在高速冲压过程中,材料能均匀延展而不发生撕裂或回弹失控。
在材料准备阶段,高纯度不锈钢卷料需经过精密的开平与裁切,确保板材表面的光洁度达到镜面标准,无任何氧化皮或油污残留。这些微观缺陷在后续冲压中会被放大,导致成品出现针尖卷曲或中心孔位偏移。实际生产中,常选用经过特殊光亮退火处理的冷轧不锈钢带,其硬度通常控制在HRB 60-70区间,既保证了足够的切削加工性,又保留了足够的韧性以应对复杂的模具动作。材料的屈服强度一致性是关键指标,批次间的波动会导致冲压深度和回弹量的不可控,进而影响小秒针与表盘其他组件的装配间隙。
精密模具设计与冲裁工艺的参数优化
模具的设计直接决定了小秒针的几何精度和边缘质量,现代冲压模具通常采用硬质合金或高碳高铬钢(如SKD11)制造,以应对高频次冲击下的磨损问题。模具的刃口间隙需根据不锈钢厚度和硬度进行精密计算,通常间隙值控制在材料厚度的5%-8%之间。过小的间隙会导致刃口过早磨损和毛刺增加,而过大的间隙则会引起材料撕裂和断面粗糙。对于小秒针这种细长结构,模具需设置严密的导向装置,确保上下模在闭合过程中无横向位移,避免因偏载造成的产品扭曲。
冲裁工艺中的压力曲线控制至关重要,传统的刚性冲压难以应对不锈钢的硬化特性,现代产线多引入伺服冲压技术,通过调节滑块行程和速度,实现“慢速切入、高速冲裁、缓冲卸料”的运动轨迹。这种工艺能有效减少材料内部的残余应力,降低回弹现象。在实际操作中,冲裁力需精确计算,对于直径3mm、厚度0.08mm的小秒针,单件冲裁力通常在200-500牛顿之间,需确保冲床吨位稳定,避免因设备抖动导致针体尺寸超差。此外,模具表面需经过纳米涂层处理,以降低摩擦系数,防止不锈钢屑粘附在刃口,从而保持长期的冲裁稳定性。
成型后的去毛刺与表面预处理
冲压成型后的小秒针边缘通常存在微米级的毛刺,这些毛刺在后续电镀过程中会成为缺陷点,导致镀层脱落或针尖发黑。传统的机械去毛刺方式效率低且易损伤针体,目前主流工艺采用电解去毛刺与振动研磨相结合的方式。电解去毛刺利用酸性电解液和直流电,仅对凸起的毛刺部分进行阳极溶解,不改变基体尺寸,处理后的边缘圆润度显著提升。随后,小秒针进入高频振动研磨机,通过加入陶瓷研磨石和研磨液,去除表面氧化皮和残留应力,使针体表面达到规定的粗糙度标准,通常为Ra0.1-0.2μm。
表面预处理还包括超声波清洗和钝化处理,以去除研磨过程中残留的杂质和金属离子。清洗介质需使用去离子水,确保无二次污染。钝化处理能在不锈钢表面形成致密的氧化膜,提高耐腐蚀性能,为后续电镀提供均匀的基础。在实际生产中,需严格控制清洗液的温度和浓度,避免过度腐蚀导致针体变薄或尺寸变化。处理后的半成品需经过在线光学检测系统,自动识别针尖形状、中心孔位偏差及表面缺陷,不合格品自动剔除,确保流入下一道工序的良品率。
自动化装配与在线检测体系
小秒针作为机芯中的运动部件,其装配精度直接影响走时稳定性。自动化装配线通常采用六轴机械臂进行抓取和定位,将小秒针压入机芯轮系的轴孔中。装配过程中需施加精确的压力控制,避免压装力过大导致轴孔变形或针体弯曲。压装后,小秒针需能在轴尖上自由旋转,无卡滞现象,且针尖与表盘之间的距离需符合设计公差,通常控制在0.1mm-0.3mm之间,以确保读数的清晰度和防止摩擦。
在线检测体系涵盖尺寸测量、外观检查及功能测试。高精度影像测量仪可对小秒针的长度、宽度、弯曲度进行全方位数据采集,精度可达0.01mm。外观检查通过高分辨率相机捕捉针体表面的划痕、色差及镀层瑕疵。功能测试环节,小秒针需安装在模拟转子上,检测其旋转平稳性和启停响应时间。数据实时上传至MES系统,形成完整的质量追溯档案。通过大数据分析,可实时监控冲压、去毛刺、装配等环节的工艺参数波动,及时预警潜在风险,实现从单点优化到全流程控制的品质提升。