机械表配件
复杂功能机械表底盖锻压工艺,稀有表款后盖如何精准匹配?
摘要
复杂功能机械表底盖锻压工艺的微观控制 复杂功能机械表的底盖锻压并非简单的金属成型,而是涉及精密材料科学与压力控制的系统工程。以不锈钢或钛金属为例,原材料的晶粒结构直接决定了最终成型的应力分布。在锻压过程中,模具的温度控制通常保持在室温至微热状态,以避免金属内部产生不可逆的热应力裂纹。压力机的吨位需根据表壳直径和材质硬度进行精确计算,过大的压力会导致金属纤维断裂,形成肉眼难以察觉的微瑕,进而影响底
复杂功能机械表底盖锻压工艺的微观控制
复杂功能机械表的底盖锻压并非简单的金属成型,而是涉及精密材料科学与压力控制的系统工程。以不锈钢或钛金属为例,原材料的晶粒结构直接决定了最终成型的应力分布。在锻压过程中,模具的温度控制通常保持在室温至微热状态,以避免金属内部产生不可逆的热应力裂纹。压力机的吨位需根据表壳直径和材质硬度进行精确计算,过大的压力会导致金属纤维断裂,形成肉眼难以察觉的微瑕,进而影响底盖与表壳中壳的密封性能。
锻压后的金属表面会形成一层致密的硬化层,这层硬化层对于提升底盖的耐磨性和抗腐蚀性至关重要。然而,硬化带来的脆性增加也需要通过后续的退火处理来平衡。在这一阶段,工匠需要监控金属内部的位错运动,确保材料既保持足够的强度以承受日常佩戴中的轻微撞击,又具备足够的延展性以应对装配时的扭矩需求。这种对材料微观结构的精准调控,是保证复杂功能表款长期稳定运行的基础前提。
稀有表款后盖与表壳中壳的精准匹配逻辑
稀有表款的后盖匹配难点在于其独特的几何结构与非标准化尺寸,这要求极高的公差控制能力。传统量产表的底盖与中壳配合公差通常在微米级别,而针对陀飞轮或万年历等复杂功能的稀有表款,由于机芯组件分布不均,底盖需要避开内部夹板、游丝等精密部件,导致有效接触面积减少,匹配难度呈指数级上升。匹配过程中,需利用三坐标测量仪对底盖边缘和中壳螺纹进行多点数据采集,确保每一处接触点的间隙符合密封标准。
为了实现无间隙贴合,工匠常采用手工修配与激光焊接辅助的技术路线。在初步锻压成型后,底盖边缘会预留微量余量,通过手工研磨逐步去除,直至与中壳形成完美的镜面接触。这一过程极度依赖操作者的经验与手感,任何一处微小的凸起都可能破坏整体的密封性,导致湿气侵入机芯。对于贵金属材质如18K金或铂金,还需考虑材料的热膨胀系数差异,确保在不同环境温度下,底盖与中壳的咬合状态保持稳定,防止因温差变化导致的松动或变形。
表面处理与密封结构的协同设计
底盖的表面处理不仅是美学需求,更是功能实现的关键环节。磨砂、抛光或拉丝等工艺会改变金属表面的摩擦系数,进而影响旋紧时的阻力感与密封效果。例如,高抛光表面能提供最佳的密封接触面,但对加工精度要求极高,任何细微划痕都可能成为漏气的通道。因此,在锻压完成后,表面处理工序需与底盖的最终定型同步进行,以避免后续加工对密封面造成二次损伤。
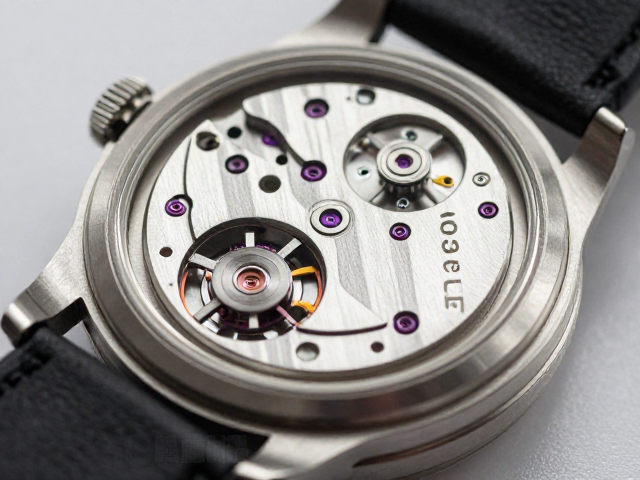
密封结构的设计需与表面处理紧密结合。许多复杂功能表款采用蓝宝石水晶底盖,其边缘需经过精细倒角处理,以配合内部的橡胶或金属密封圈。倒角的角度和光滑度直接影响密封圈的压缩形变,进而决定防水性能。在装配过程中,密封圈的位置必须精确无误,任何偏移都会导致局部受力不均,长期佩戴后可能出现老化或失效。因此,从锻压到表面处理,每一个环节都需围绕密封这一核心目标进行协同优化,确保复杂功能表款在恶劣环境下的可靠性。