机械表配件
国产机械机芯齿轮内置连接结构与连接孔设计解析
摘要
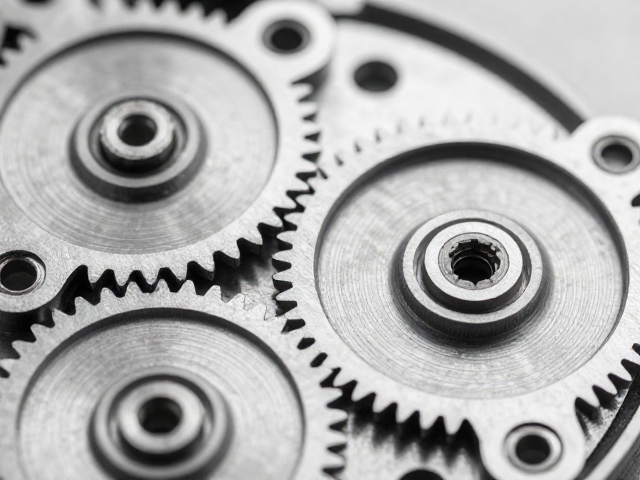
齿轮轴孔与销钉连接的几何配合逻辑 机械机芯中齿轮与轴体的固定方式,核心在于消除径向跳动与轴向窜动,确保动力传递的精准度。传统的过盈配合或压入式连接容易因材料应力释放导致长期运行中的松动,而内置连接结构则通过精密的几何约束来维持稳定性。齿轮轮毂内部通常设计有微锥度或特定轮廓的孔位,与轴端的相应结构形成刚性锁止。这种设计利用金属材料的弹性变形产生周向摩擦力,同时依靠轴向台阶或卡槽限制位置,从而在微观
齿轮轴孔与销钉连接的几何配合逻辑
机械机芯中齿轮与轴体的固定方式,核心在于消除径向跳动与轴向窜动,确保动力传递的精准度。传统的过盈配合或压入式连接容易因材料应力释放导致长期运行中的松动,而内置连接结构则通过精密的几何约束来维持稳定性。齿轮轮毂内部通常设计有微锥度或特定轮廓的孔位,与轴端的相应结构形成刚性锁止。这种设计利用金属材料的弹性变形产生周向摩擦力,同时依靠轴向台阶或卡槽限制位置,从而在微观层面构建起高精度的机械锚点。
连接孔的加工精度直接决定了机芯的走时稳定性,尤其是对于游丝摆轮系统附近的传动轮系。现代加工技术通常采用成型磨削或精密拉削工艺,确保孔壁与配合轴的接触面积最大化。孔内常设置微量的储油槽或微观纹理,以优化润滑脂的分布,减少干摩擦带来的磨损。这种结构设计不仅提升了齿轮的旋转平顺性,还有效降低了因异物侵入或油脂老化引发的卡滞风险,为高频振动的机芯提供必要的结构支撑。
销钉定位与微焊接的工艺实现
在微型齿轮组件中,销钉连接是一种常见且高效的内嵌固定方式。销钉通常由硬质合金或不锈钢制成,经过精密研磨后嵌入齿轮轮毂的预置孔中。为了增强连接强度,销钉与孔壁常采用微量的焊接或粘接处理,形成不可拆卸的永久性连接。这种结构能够承受较大的扭矩冲击,避免因震动导致齿轮脱落。销钉的位置经过严格计算,需避开齿轮齿根应力集中区,以防止因材料疲劳引发断裂。
焊接工艺的选择对连接质量至关重要,激光微焊因其热影响区小、变形可控而成为主流方案。激光束精准聚焦于销钉与孔壁的接触界面,使金属瞬间熔化并结合,形成致密的冶金结合层。这一过程需严格控制能量密度,避免高温导致齿轮基体金相组织变化或产生气孔缺陷。焊接后的组件需经过无损检测,确保连接点无裂纹或虚焊现象,从而满足高精度计时工具对结构完整性的严苛要求。
防松脱结构与应力分布优化
机械机芯在长期运行中会受到温度变化、震动及润滑剂老化等多重因素影响,内置连接结构必须具备优异的抗松动能力。一种有效的设计是在齿轮轮毂与轴接合处设置周向凹槽或微凸点,增加接触面的粗糙度与咬合力。这种微观结构能显著提升摩擦系数,即使在极端环境下也能保持连接的紧密性。此外,通过优化齿轮轮毂的壁厚分布,可降低因装配应力导致的变形,确保连接部位的长期稳定性。
应力集中是导致机械连接失效的主要原因之一,特别是在齿轮啮合过程中产生的周期性载荷。设计师通常通过圆角过渡、截面渐变等几何手段,平滑应力传递路径,避免局部应力过高引发微裂纹。在关键受力部位,还可采用局部硬化处理,提升材料表面的耐磨性与抗疲劳强度。这种综合性的结构优化,不仅延长了机芯的使用寿命,还提高了整体运行的可靠性,为精密计时提供坚实保障。