机械表配件
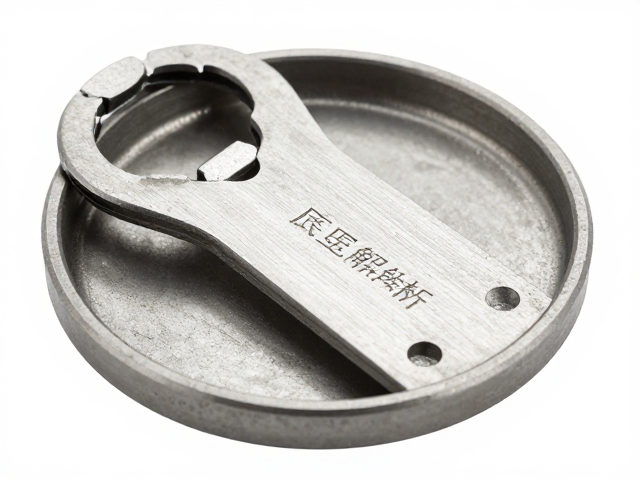
底盖锻压成型工艺解析,开盖器设计与镭射刻字细节
摘要
底盖锻压成型工艺解析 底盖锻压成型是金属加工中提升材料致密度与机械性能的关键环节,其核心在于利用锻压机的巨大压力使金属坯料发生塑性变形。在这一过程中,原材料的预热温度、模具的预冷处理以及锻压吨位的精确控制共同决定了成品的微观组织结构。通过控制再结晶温度与变形速率,可以有效消除内部缺陷,如缩孔或疏松,从而显著增强底盖在后续加工及使用过程中的抗疲劳强度。 实际生产中,多工位精密模锻技术被广泛采用,以
底盖锻压成型工艺解析
底盖锻压成型是金属加工中提升材料致密度与机械性能的关键环节,其核心在于利用锻压机的巨大压力使金属坯料发生塑性变形。在这一过程中,原材料的预热温度、模具的预冷处理以及锻压吨位的精确控制共同决定了成品的微观组织结构。通过控制再结晶温度与变形速率,可以有效消除内部缺陷,如缩孔或疏松,从而显著增强底盖在后续加工及使用过程中的抗疲劳强度。
实际生产中,多工位精密模锻技术被广泛采用,以确保底盖几何形状的精确度。模具通常采用高强度合金钢制造,并经过真空热处理以延长使用寿命。锻压过程中,润滑剂的选用与喷涂均匀性直接影响金属流动路径,进而影响成品的尺寸稳定性。工程师需根据金属流动规律优化模具型腔设计,减少飞边产生,提高材料利用率,同时保证锻压后的底盖表面无折叠、裂纹等宏观缺陷。
开盖器设计与镭射刻字细节
开盖器的结构设计需严格遵循人机工程学原理,确保用户在开启时施力均匀且操作便捷。常见的设计包括杠杆式、旋转式或按压式结构,其内部齿轮或卡扣配合间隙需经过严密的公差分析。材料选择多倾向于ABS工程塑料或不锈钢,以平衡强度与重量。设计阶段需模拟不同受力场景,验证开盖器在长期高频使用下的耐磨性与抗断裂性能,避免因应力集中导致的功能失效。
镭射刻字作为产品标识与防伪的重要手段,其精度与持久性至关重要。采用光纤激光或紫外激光进行打标,能够实现对金属或塑料表面的微细加工。激光功率、频率与扫描速度的参数组合需经过多次实验确定,以确保刻痕深度适中且边缘清晰。对于需要长期耐腐蚀的场景,刻字后常辅以清洗与保护处理,防止污渍残留影响视觉效果。激光打标的深度控制通常在微米级别,既保证了信息的可识别性,又未破坏基材的整体结构强度。