机械表配件
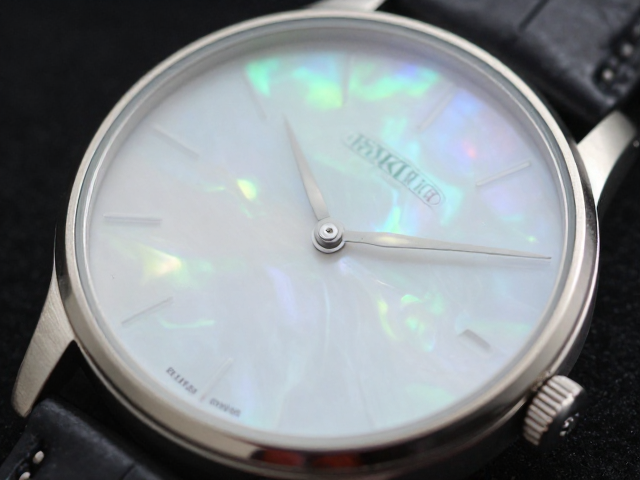
贝母表盘适配厚度怎么选?详解底板基材裁切工艺与选型
摘要
贝母表盘基材特性与厚度匹配逻辑 天然贝母作为一种有机宝石,其物理结构具有天然的层状纹理和一定的脆性,这决定了它在作为手表表盘材料时,对支撑底板的厚度有着严格的依赖关系。过薄的底板基材无法为贝母提供足够的刚性支撑,在受到轻微外力或温度变化时,极易出现翘曲甚至断裂;而过厚的底板则会增加整体机芯的堆叠高度,导致手表整体厚度失控,影响佩戴舒适度及表壳设计的美学平衡。因此,厚度选择的核心在于在结构稳定性与
贝母表盘基材特性与厚度匹配逻辑
天然贝母作为一种有机宝石,其物理结构具有天然的层状纹理和一定的脆性,这决定了它在作为手表表盘材料时,对支撑底板的厚度有着严格的依赖关系。过薄的底板基材无法为贝母提供足够的刚性支撑,在受到轻微外力或温度变化时,极易出现翘曲甚至断裂;而过厚的底板则会增加整体机芯的堆叠高度,导致手表整体厚度失控,影响佩戴舒适度及表壳设计的美学平衡。因此,厚度选择的核心在于在结构稳定性与轻薄化设计之间寻找最佳平衡点。
在实际生产与选型中,贝母表盘通常由贝母片与金属底板(如铜合金或不锈钢)复合而成。复合后的整体厚度会直接影响机芯的适配空间。一般而言,常规机械机芯对表盘组件的厚度容忍度在0.3mm至0.6mm之间。若选用天然贝母,考虑到其表面纹理的不规则性,底板厚度通常建议不低于0.15mm,以确保贝母片能均匀贴合,避免出现因底板变形导致的“虚边”或光泽不均现象。这种物理特性的匹配,是确保表盘在长期佩戴中保持平整与光泽的基础。
底板基材裁切工艺对厚度的影响
底板基材的裁切工艺直接决定了贝母表盘边缘的平整度以及整体的厚度一致性。高精度的激光裁切或CNC精密加工能够减少边缘应力集中,避免因裁切力度不均导致的基材微观损伤,这种损伤在后续贴合贝母时可能表现为厚度上的细微偏差。传统的冲裁工艺虽然效率较高,但在处理较薄的底板时容易产生毛刺或变形,进而影响贝母与底板的贴合紧密度,导致局部厚度异常。因此,对于高精度贝母表盘,基材裁切需追求极低的公差控制,通常要求厚度公差控制在±0.02mm以内。
此外,基材表面的处理工艺也是影响最终厚度的关键变量。喷砂、拉丝或抛光等表面处理会增加基材表面的微观起伏,虽然视觉上提升了质感,但在微米级别上增加了实际厚度。对于追求极致轻薄的表款,通常倾向于选用经过精细研磨的镜面底板,以减少表面处理带来的厚度损耗。同时,基材的退火处理工艺会影响金属的延展性,适当的退火能减少裁切过程中的内应力释放,防止表盘在装配后因应力释放而发生肉眼可见的厚度变化或变形,确保长期使用的结构稳定性。
机芯空间计算与选型策略
在确定贝母表盘厚度前,必须对所用机芯的表盘位高度进行精确测量。不同型号的机芯,其表盘位(Dial Foot)的设计高度差异较大。例如,某些超薄自动机械机芯的表盘位高度可能仅为0.45mm,而常规自动机芯可能在0.65mm左右。选型时需遵循“总厚度=机芯表盘位高度+表盘组件厚度+秒针/指针高度+保护玻璃内径空间”的计算逻辑。贝母表盘组件(含底板)的厚度应严格小于机芯表盘位高度与保护玻璃内径空间之差,预留出走针系统的活动余量,通常建议预留0.15mm至0.25mm的活动间隙,以防止指针转动时摩擦表盘或玻璃。
针对不同的机芯平台,贝母表盘的厚度选型需具备针对性。对于ETA 2824或瑞士Valjoux 7750等经典机芯,其结构相对成熟,表盘组件厚度可稳定控制在0.45mm至0.55mm之间,能很好地平衡美观与稳定性。而对于近年来流行的超薄手动机械机芯,表盘组件厚度需压缩至0.35mm以内,这对贝母片的选材和底板的薄化处理提出了更高要求。在此类选型中,需优先评估贝母片的原生厚度均匀性,并可能需要在底板与贝母贴合前对底板进行精密研磨,以消除基材自身的厚度波动,确保最终装配后的整体厚度符合机芯的设计极限。
长期稳定性与环境适应性考量
贝母表盘在长期使用中会受到温度、湿度以及机械振动的影响,厚度选型的稳定性需结合环境适应性进行评估。天然贝母含有微量有机成分,在极端温差变化下可能发生微小的膨胀或收缩。如果底板基材过薄,其热容较低,温度变化引起的形变无法被有效抵消,可能导致贝母片与底板分离或翘曲。因此,在温差变化较大的使用场景中,适当增加底板厚度或选用热膨胀系数与贝母更为接近的复合材料底板,有助于提升表盘的长期稳定性。
此外,手表在日常佩戴中会承受不同程度的震动,贝母作为脆性材料,对冲击力的承受能力有限。较厚的底板能提供更好的缓冲支撑,分散来自表壳外部的冲击力,降低贝母出现内裂或崩角的风险。在选型过程中,需参考机芯的抗震性能数据,若机芯抗震等级较低或用于运动型表款,贝母表盘组件的厚度不应过度追求极致轻薄,而应优先保证结构的坚固性。通过综合评估使用场景中的物理应力环境,选择具有足够厚度和支撑力的底板基材,是确保贝母表盘在长期佩戴中保持完整与美观的重要技术手段。