机械表配件
自动机械机芯游丝受磁怎么办?细金属丝缠绕工艺修复指南
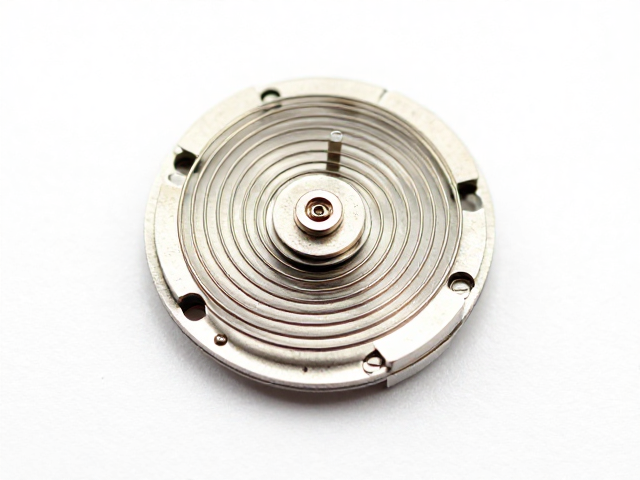
摘要
游丝受磁的常见症状与初步判断 自动机械机芯中的游丝若发生磁化,最直接的表现是走时速度出现异常偏差。这种偏差通常具有突发性和不可逆的特征,即手表突然变得走得极快,每天可能快几分钟甚至数十分钟,且无法通过常规调校归零。游丝各圈之间因磁力作用相互吸附或粘连,导致有效工作长度变短,根据等时性原理,摆轮振动频率随之升高,进而造成时间显示超前。 除了走时不准,佩戴者还可通过简易工具辅助判断。使用高磁力的指南
游丝受磁的常见症状与初步判断
自动机械机芯中的游丝若发生磁化,最直接的表现是走时速度出现异常偏差。这种偏差通常具有突发性和不可逆的特征,即手表突然变得走得极快,每天可能快几分钟甚至数十分钟,且无法通过常规调校归零。游丝各圈之间因磁力作用相互吸附或粘连,导致有效工作长度变短,根据等时性原理,摆轮振动频率随之升高,进而造成时间显示超前。
除了走时不准,佩戴者还可通过简易工具辅助判断。使用高磁力的指南针靠近手表表盘,若指针发生明显偏转,则高度提示机芯内部存在强磁场干扰。此时游丝可能已处于部分或完全吸附状态,继续佩戴或手动调节快慢针不仅无效,还可能因强行拉伸导致游丝变形或断裂。确认磁吸现象后,需立即停止对手表的操作,避免错误干预扩大损伤。
细金属丝缠绕工艺的修复逻辑
当专业消磁设备不可得或需处理极细微的结构性磁损时,细金属丝缠绕法提供了一种基于物理隔离与应力分散的思路。该工艺并非直接消除磁场,而是通过在高磁密度区域引入具有低磁导率或高机械强度的细金属丝,改变局部磁场分布,减少游丝圈间的相互吸引。选用医用不锈钢丝或铂铱合金丝,直径需控制在0.05毫米至0.1毫米之间,以确保既能提供结构支撑,又不显著增加摆轮整体重量。
操作核心在于精准定位游丝粘连点或高磁吸附区。在显微镜下,将细金属丝以极小的弧度轻轻嵌入游丝外圈与固定桩之间,或通过微钩针引导,使细丝形成微小的隔离环。这一过程要求极高的稳定性,细丝需与游丝本体保持非接触式或点接触状态,避免摩擦导致游丝表面划伤。通过物理隔断,削弱磁力耦合效应,使游丝恢复自由伸缩的空间,从而改善等时性。
材料选择与工具准备规范
修复过程中,材料的选择直接决定最终效果。必须使用无磁或弱磁性的金属丝,常见的选择包括316L不锈钢退火丝、镍铬合金丝或铂铱合金丝。这些材料在接触强磁场后不易保留剩磁,且具备良好的抗疲劳特性。严禁使用铁、钴、镍等强磁性材料作为隔离丝,否则会加剧磁化问题。所有工具需经过严格消磁处理,包括镊子、钩针和支架,防止工具本身成为二次磁源。
工具配置需包括高倍率双目显微镜、防静电镊子、微型钩针以及固定夹持装置。显微镜需具备至少20倍至40倍的放大能力,以便观察游丝端点及圈间状态。固定夹持装置需能稳固夹持摆轮夹板,同时避免震动传递至游丝系统。操作环境应保持干燥、无尘,温度控制在20℃左右,以减少热胀冷缩对精密零件的影响。所有操作应在防静电工作台上进行,防止静电吸附灰尘干扰精细操作。
操作步骤与力学控制要点
第一步为拆解与清洁。将机芯从表壳中取出,分离摆轮游丝组件。使用无水乙醇或专用清洗液清除游丝表面的油污和氧化物,确保表面洁净,以便观察磁吸状况。清洁后,将组件置于显微镜下,标记出游丝粘连或变形最严重的区域。此步骤需轻柔操作,避免使用硬物刮擦,防止游丝产生永久性机械损伤。
第二步为细丝植入与固定。使用微型钩针夹持预先裁剪的细金属丝,将其一端轻轻勾入游丝外圈与夹板固定桩之间的空隙。通过微调钩针角度,使细丝形成微小的支撑环,隔离相邻游丝圈。植入过程中需持续监测游丝活动范围,确保细丝未阻碍游丝的自由伸缩。固定时,利用细丝自身的弹性卡位,或通过极微小的点胶(需使用低粘度、高透明度、耐老化的专用光学胶)固定细丝两端,胶量需控制在微米级别,避免增加额外质量或产生应力。
第三步为复装与测试。将修复后的摆轮游丝组件重新安装至机芯。手动轻拨摆轮,观察其摆动是否平稳、无卡顿。使用专业校表仪检测走时精度,记录日差数据。若精度未达标准,需微调细丝位置或量,直至游丝恢复正常的等时性表现。复装过程中需注意螺丝扭矩,避免过紧导致夹板变形,影响摆轮轴尖运行。
风险规避与后续维护建议
细金属丝缠绕法虽为非常规修复手段,但存在显著风险。若细丝植入过深或固定不当,可能干扰摆轮正常旋转,导致停摆或剧烈震动。胶水处理不当易产生气泡或溢出,污染周围零件,引发二次故障。因此,该工艺仅建议在具备高级制表技能、拥有精密仪器和专业经验的操作者中尝试,非专业人士应优先寻求专业维修服务。
修复完成后,需定期观察手表走时稳定性。建议每半年进行一次专业检测,确认细丝状态及游丝性能。避免将手表暴露于强磁场环境,如手机、平板电脑、电磁炉、手提包磁扣等常见物品。日常佩戴中,若发现走时再次出现异常,应立即停止使用,重新评估修复效果或考虑更换游丝组件。保持机芯清洁与定期保养,是延长机械手表使用寿命的关键。