机械表配件
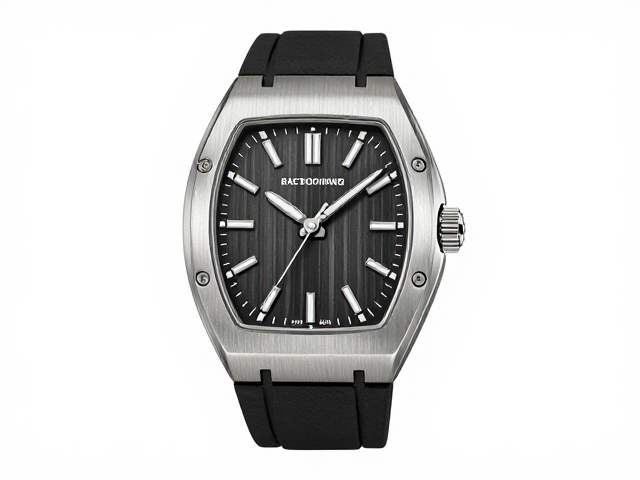
44mm酒桶形表壳,探索高端壳体锻压成型工艺与佩戴体验
摘要
44mm酒桶形表壳的视觉张力与佩戴平衡 在高级制表的版图中,酒桶形表壳始终扮演着连接经典与现代的角色。相较于传统的圆形或方形设计,酒桶形凭借其独特的弧度线条,能够更紧密地贴合人类手腕的自然曲线。44mm这一尺寸在当代男士腕表中代表着一种得体的存在感,既不会因过小而显得拘谨,也不会因过大而产生突兀的负担感。这种尺寸下的酒桶造型,通过两侧微凸的表耳与弧面表镜的配合,在视觉上拉长了表身,使得整体轮廓更
44mm酒桶形表壳的视觉张力与佩戴平衡
在高级制表的版图中,酒桶形表壳始终扮演着连接经典与现代的角色。相较于传统的圆形或方形设计,酒桶形凭借其独特的弧度线条,能够更紧密地贴合人类手腕的自然曲线。44mm这一尺寸在当代男士腕表中代表着一种得体的存在感,既不会因过小而显得拘谨,也不会因过大而产生突兀的负担感。这种尺寸下的酒桶造型,通过两侧微凸的表耳与弧面表镜的配合,在视觉上拉长了表身,使得整体轮廓更加修长优雅。
佩戴体验是检验表壳设计成败的关键指标。44mm的酒桶形表壳在手腕上的表现,往往取决于表耳的延伸角度与表壳侧面的打磨工艺。当表壳以预设的弧度贴合腕部时,表镜与手腕之间形成的微小空隙不仅提升了透气性,也减少了日常活动中的磕碰风险。这种设计语言并非单纯追求视觉上的夸张,而是试图在佩戴舒适度与视觉冲击力之间寻找最佳平衡点,让腕表成为身体延伸的一部分而非累赘。
锻压成型工艺对复杂曲面的重塑能力
高端酒桶形表壳的制造,远非简单的金属切削所能完成,其核心在于对材料物理特性的极致掌控。锻压成型技术利用高吨位压力机,将经过精密退火处理的金属坯料,在模具中一次性压制出预设的弧度与厚度。这一过程要求模具具备极高的精度与耐磨性,以确保每一处弧面的过渡平滑且无瑕疵。对于44mm的大尺寸表壳而言,锻压过程中的应力分布尤为关键,稍有不慎便可能导致金属内部产生微裂纹或表面褶皱。
为了获得理想的金属密度与强度,锻造后的表壳通常需要经过多道次的退火与再锻造工序。这种反复的物理锤炼不仅消除了加工硬化带来的脆性,更使得金属晶粒结构更加致密。在后续的CNC精加工中,锻压形成的预成型件能够大幅减少切削量,从而保留金属原有的纤维结构完整性。这种工艺选择直接影响了表壳的耐用性与光泽表现,使得最终成品在光线下呈现出深邃且均匀的质感,而非普通冲压件那种单薄的光泽。
表面打磨与边缘倒角的微观美学
锻压成型仅奠定了表壳的骨架,真正的灵魂在于后续的表面处理。在44mm酒桶形表壳上,弧面与平面的交界处往往需要进行极其精细的倒角处理。工匠使用不同目数的砂纸与抛光轮,对表壳侧面进行手工打磨,确保每一道棱线都锐利清晰,却又不会割手。这种对边缘细节的苛求,使得光线在表壳表面的反射路径变得丰富而有序,形成了独特的光影游戏。
镜面抛光与拉丝工艺在酒桶形表壳上的运用,进一步丰富了视觉层次。表壳顶部的镜面抛光能够像透镜一样捕捉周围环境的光线,而侧面或底盖的拉丝处理则通过细微的纹理削弱反光,营造出沉稳内敛的氛围。在44mm这个尺度下,两种工艺的比例搭配至关重要,过度的抛光可能显得浮夸,而过度的拉丝则可能掩盖酒桶造型的流畅线条。只有当不同质感的表面在弧面上完美过渡,才能体现出高端制表工艺中那种“润物细无声”的高级感。
结构整合与长期佩戴的稳定性考量
酒桶形表壳的复杂性不仅体现在外观,更在于其内部结构的整合。44mm的表壳需要容纳更复杂的机芯组件,同时保持整体的轻薄与稳固。表耳与表壳主体的连接处是受力最大的部位,在锻压与组装过程中,必须确保连接点的强度足以应对日常佩戴中的各种意外冲击。精密的焊接或一体化成型技术,使得表耳与表壳之间几乎没有可见的接缝,这种无缝衔接不仅提升了美观度,更增强了结构的整体性。
表冠与表壳的接合处也是工艺关注的焦点。在酒桶形设计中,表冠通常位于表壳侧面较为平缓的区域,以便于操作。为了确保防水性能与操作手感,表冠的螺纹加工必须与表壳孔位保持高度一致。在长期佩戴过程中,表壳与表带的连接处会承受持续的摩擦力,因此表耳内侧的打磨光滑度直接影响表带皮革或金属链节的寿命。这种对微观结构的把控,使得44mm酒桶形腕表在历经岁月洗礼后,依然能保持结构的紧密与外观的完整。