机械表配件
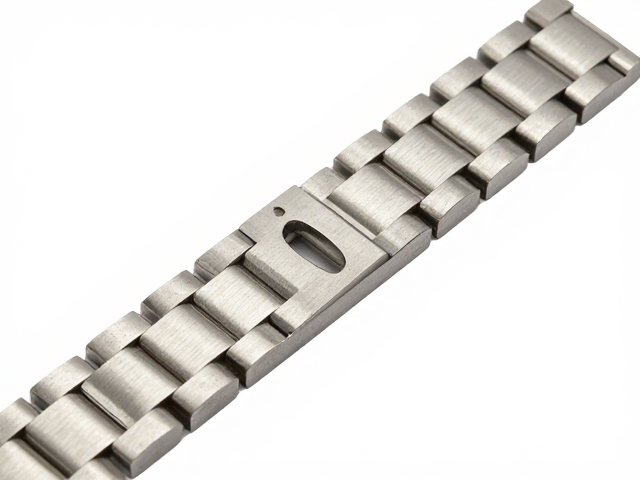
德国钟表配件合金条带轧制工艺,如何查看内外钩结构
摘要
合金条带轧制工艺的核心控制点 德国钟表制造领域对精密机械结构的稳定性要求极高,其中表壳与表带连接处的合金条带轧制工艺是决定成品耐用度的关键环节。这一过程通常涉及高纯度不锈钢或特殊合金材料的多道次冷轧,通过精密的轧辊间隙控制,使金属条带达到微米级的厚度公差。在实际生产环境中,轧制力与张力必须保持动态平衡,以避免材料出现内应力集中,从而确保后续成型步骤中金属晶粒结构的致密性,这是维持钟表配件长期佩戴
合金条带轧制工艺的核心控制点
德国钟表制造领域对精密机械结构的稳定性要求极高,其中表壳与表带连接处的合金条带轧制工艺是决定成品耐用度的关键环节。这一过程通常涉及高纯度不锈钢或特殊合金材料的多道次冷轧,通过精密的轧辊间隙控制,使金属条带达到微米级的厚度公差。在实际生产环境中,轧制力与张力必须保持动态平衡,以避免材料出现内应力集中,从而确保后续成型步骤中金属晶粒结构的致密性,这是维持钟表配件长期佩戴不变形的物理基础。
工艺参数的设定需严格遵循材料力学特性,不同牌号合金的延伸率和屈服强度差异直接影响了轧制速度与压下量。技术人员需依据材料硬度测试数据,实时调整轧辊转速与进给频率,防止因过大的机械应力导致材料表面产生微裂纹或边缘崩缺。这种对微观结构的精细调控,不仅提升了材料的抗疲劳性能,也为后续复杂的弯折与焊接工序提供了理想的基材状态,使得最终成品的结构强度能够满足高频机械运动的需求。
内外钩结构的几何特征与检测逻辑
内外钩结构是钟表配件中实现模块连接的核心力学设计,其几何形态直接决定了连接的稳固性与拆卸的便捷性。内钩通常表现为向内侧弯曲的卡扣形态,负责嵌入表耳或连接件的凹槽中,提供主要的锁紧力;外钩则呈向外或横向延伸的支撑臂状,用于限制内钩的过度位移,防止松动。在图纸识别阶段,需重点关注钩部的半径过渡区,过小的折弯半径会导致应力集中,而过大的半径则可能削弱连接强度,因此标准工艺中通常采用经过计算的平滑圆弧过渡设计。
查看此类结构时,需结合三维投影图与截面图进行综合判断。内钩的受力面角度通常经过精密计算,以匹配表耳孔的配合公差,确保在受到横向冲击时能迅速分散压力。外钩的结构则需关注其末端形态,常见的有圆头、平头或带倒角设计,不同形态对应不同的装配工具需求与防刮擦标准。通过对比标准公差范围,可以验证钩部宽度与厚度的比例关系,确保其在承受规定拉力时不发生塑性变形,这是评估配件是否符合精密制造标准的重要依据。
精密测量工具在结构验证中的应用
在验证内外钩结构是否符合设计规范时,光学影像测量仪是常用的检测设备,它能够通过高分辨率镜头捕捉微观几何特征。操作时,需将配件置于载物台上,利用软件边缘识别算法勾勒出色钩轮廓,进而计算出关键尺寸如钩长、钩宽、折弯角度等参数。这种方法避免了传统接触式测量可能带来的表面损伤,能够实时生成结构分析报告,直观显示各部位与理论模型的偏差值,为工艺调整提供精确的数据支持。
对于更细微的内部结构特征,如钩根部的圆角半径或结合面的平整度,有时需借助工具显微镜进行放大观察。通过调节光源角度与焦距,可以清晰呈现金属表面的加工痕迹及结构细节,判断是否存在因轧制或冲压造成的毛刺或变形。结合千分尺等精密量具对整体厚度进行复核,形成多维度的数据闭环,确保内外钩结构在几何尺寸与表面质量上均达到既定标准,从而保障钟表配件在组装后的功能可靠性。