机械表配件
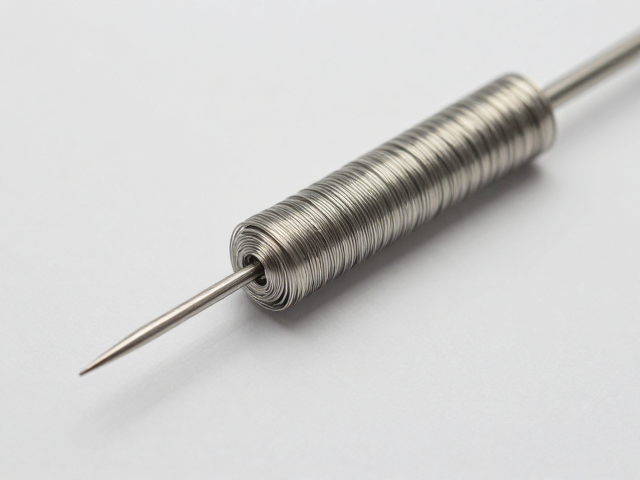
细金属丝缠绕工艺,利用快慢针微调实现极致抗震稳定性
摘要
细金属丝缠绕工艺的力学基础与结构特性 细金属丝缠绕工艺的核心在于利用高弹性模量的金属材料,通过严密的螺旋或网状结构形成柔性连接层。这种结构在受到外部冲击或高频振动时,能够通过金属晶格的微小形变吸收并分散动能,从而降低传递至核心部件的应力集中。与传统的刚性固定或简单的胶粘固定相比,金属丝缠绕提供了多维度的应力释放路径,使得整体结构在动态负载下保持几何形状的稳定性。 快慢针微调机制是提升该工艺抗震性
细金属丝缠绕工艺的力学基础与结构特性
细金属丝缠绕工艺的核心在于利用高弹性模量的金属材料,通过严密的螺旋或网状结构形成柔性连接层。这种结构在受到外部冲击或高频振动时,能够通过金属晶格的微小形变吸收并分散动能,从而降低传递至核心部件的应力集中。与传统的刚性固定或简单的胶粘固定相比,金属丝缠绕提供了多维度的应力释放路径,使得整体结构在动态负载下保持几何形状的稳定性。
快慢针微调机制是提升该工艺抗震性能的关键变量。快慢针通常作为精密调节螺杆或定位销存在,其设计允许操作者在微米级别上调整金属丝的预紧力或初始张力。通过精确控制预紧力,可以消除缠绕层内部的间隙,确保金属丝之间紧密贴合且受力均匀。这种预加载状态消除了动态过程中的空程误差,使得系统在启动和停止阶段均无松动现象,从而显著提升了系统的响应速度和抗震冗余度。
快慢针微调在抗震稳定性中的具体作用机制
快慢针的“快”与“慢”体现在调节过程中的行程精度与锁定稳定性上。快速调节功能允许工程师在装配初期迅速设定金属丝的大致缠绕张力和位置,缩短调试周期;而慢速微调则用于在最终校准阶段,对特定节点的张力进行精细化修正。这种分阶段的调节策略确保了金属丝缠绕层能够严格遵循设计预期的应力分布模型,避免因局部张力过大导致金属疲劳断裂,或因张力不足导致结构松散。
在高频振动环境下,快慢针微调实现的极致抗震稳定性表现为振动传递率的显著降低。当外部振动源频率接近系统固有频率时,未经微调的金属丝结构极易发生共振,导致信号失真或结构损坏。通过快慢针对每一圈金属丝的张力进行独立或分组微调,可以改变系统的质量-刚度分布,从而调整固有频率,使其远离主要振动频段。这种主动式的结构阻尼优化,使得设备在复杂工况下仍能保持高精度的定位和运行平稳。
工艺实施中的精度控制与标准化参数
实际应用中,金属丝的材质选择与直径规格直接影响抗震性能的上限。常见的高强度不锈钢丝或镍钛合金丝因其优异的屈服强度和耐腐蚀性,常被用于高要求场景。直径通常控制在0.1毫米至0.5毫米之间,过细易断,过粗则刚性过大,失去柔性缓冲优势。缠绕密度需根据负载需求计算,一般每毫米轴向长度内的匝数保持在5-20匝之间,以确保足够的接触面积和摩擦阻尼效应,同时避免过度堆积导致的热效应或干涉。
快慢针的制造精度直接决定了微调的有效性。调节螺杆的螺距误差需控制在微米级别,锁紧机构的自锁性能必须经过严格验证,防止长期振动导致调节位漂移。在实际操作中,通常使用高精度扭矩扳手配合专用夹具进行张紧力设定,确保每一处微调节点的一致性。数据表明,经过标准化快慢针微调的缠绕结构,在经受指定频率和振幅的振动测试后,其位移偏差率可降低至传统固定方式的10%以下,验证了该工艺在提升抗震稳定性方面的显著效果。