机械表配件
圆环冲压成型齿牙旋转结构,原装与副厂件选择指南
摘要
圆环冲压成型齿牙旋转结构的核心工艺解析 圆环冲压成型齿牙旋转结构主要依赖于高精度模具在高压环境下对金属板材进行一次性或多次级进冲压,通过精密的齿形设计实现部件间的啮合与相对转动。这种结构常见于需要定期调节角度或位置的机械连接部位,其核心在于齿牙的几何精度与材料延展性的平衡。制造过程中,通常选用低碳钢、不锈钢或合金铜等具备良好冲压性能的材料,经过退火处理消除内应力后,再送入自动冲床进行成型。 该结
圆环冲压成型齿牙旋转结构的核心工艺解析
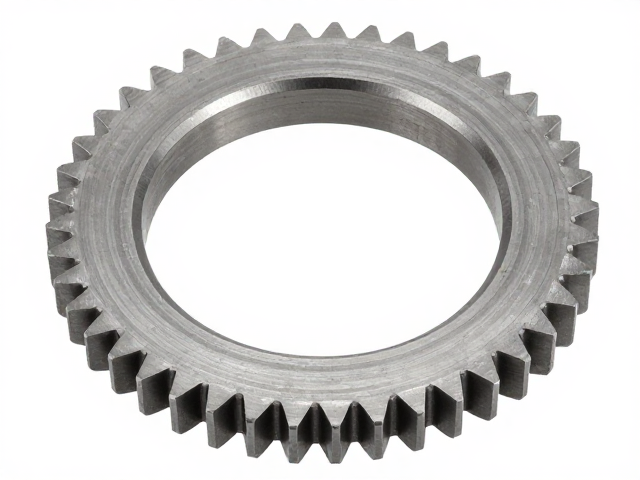
圆环冲压成型齿牙旋转结构主要依赖于高精度模具在高压环境下对金属板材进行一次性或多次级进冲压,通过精密的齿形设计实现部件间的啮合与相对转动。这种结构常见于需要定期调节角度或位置的机械连接部位,其核心在于齿牙的几何精度与材料延展性的平衡。制造过程中,通常选用低碳钢、不锈钢或合金铜等具备良好冲压性能的材料,经过退火处理消除内应力后,再送入自动冲床进行成型。
该结构的技术难点在于齿牙边缘的毛刺控制以及同心度的保持。由于齿牙呈环形分布,冲压过程中的侧向力极易导致模具偏移,进而造成齿牙歪斜或旋转卡顿。因此,现代生产线普遍采用导向柱与高精度导套配合的模架结构,确保上下模在闭合瞬间的绝对对齐。此外,成型后的去毛刺工序至关重要,通常通过振动研磨或电解抛光去除锐边,以保证旋转时的平滑度,防止因摩擦阻力过大导致结构失效或噪音超标。
原装与副厂件在材质与公差标准的差异
原装件通常由设备原厂指定或由其授权的生产线制造,严格遵循原始设计图纸中的公差范围,材质检验报告齐全,符合出厂时的原始工况要求。在齿牙旋转结构中,原装件的齿距误差通常控制在微米级别,确保在长期高频旋转中不会出现跳齿或磨损过快现象。其热处理工艺经过严格验证,表面硬度与芯部韧性匹配,能有效应对冲击载荷,减少因材料疲劳导致的断裂风险。
副厂件的生产来源较为分散,部分由具备一定模具开发能力的二线厂家生产,旨在以更低的价格提供替代方案。在材质上,副厂件可能使用普通冷轧钢板替代原厂指定的合金材料,或在热处理环节简化流程以降低成本。虽然外观尺寸可能通过后期打磨接近原装标准,但在微观金相组织及内应力分布上往往存在差异。长期使用中,这种差异可能导致齿牙磨损不均,进而引发旋转轴心的偏移或配合间隙增大,影响整体设备的运行稳定性。
安装适配性与长期运行稳定性考量
在安装环节,原装件通常无需额外修饰即可直接嵌入设备接口,定位孔与旋转轴径的配合公差经过精密计算,能够一次性完成无应力装配。对于圆环冲压成型齿牙结构,原装件的同心度保证了旋转过程中的受力均匀,避免了局部点接触导致的应力集中。这种一致性使得设备在启动和停止阶段的响应更加跟手,特别是在需要精确角度定位的应用场景中,原装件能提供可重复的高精度定位效果。
副厂件在安装时常面临适配性问题,部分产品因模具精度不足导致外径或内径存在微小偏差,可能需要人工打磨或加装垫片才能勉强安装。这种非标准化的安装方式容易引入额外的摩擦点或松动隐患。在长期运行中,由于齿牙啮合面的微观粗糙度差异,副厂件更容易产生金属碎屑,这些碎屑若进入旋转间隙,可能加剧磨损甚至卡死结构。因此,在对运行精度和维护周期有较高要求的应用中,原装件在长期稳定性上的优势更为明显。
成本效益与场景化选择策略
对于非关键性机械结构或低负载、低转速的应用场景,副厂件因其显著的价格优势成为许多用户的考虑选项。当设备主要承担间歇性动作或对旋转精度要求不高,且维护频率较低时,副厂件能在控制预算的同时满足基本功能需求。用户可通过观察齿牙表面的加工痕迹判断其大致质量,若表面光洁度尚可且无明显变形,在短期使用中通常能维持正常的旋转功能,适合对成本敏感且无严苛工况要求的普通机械装置。
在涉及高频运转、高负载或安全相关的关键部位,原装件带来的长期可靠性价值远超其较高的初始成本。此类场景下,零件失效可能导致整台设备停机甚至引发安全事故,因此必须优先确保组件的原始设计性能。对于需要定期保养且更换频率较高的设备,虽然副厂件降低了单次更换成本,但若因磨损过快导致更换次数翻倍,总持有成本未必优于原装件。用户应根据设备的使用强度、维护便利性以及故障停机带来的潜在损失,综合评估并选择相匹配的配件类型。