机械表配件
合金条带轧制工艺与自动机械机芯,长期停放需定期上链保养
摘要
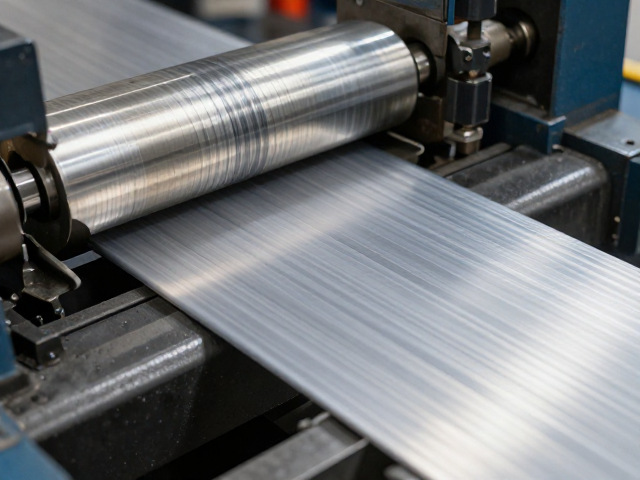
合金条带轧制工艺的精密控制 机械机芯中的游丝与关键齿轮常采用非晶态合金或特殊高碳合金制成,这类材料在微观结构上具有极高的硬度与弹性极限,但同时也伴随着显著的脆性风险。在轧制过程中,温度控制需精确至微米级偏差范围内,通过多道次冷轧与中间退火处理,消除材料内部应力,确保条带在后续冲压成型时不会因内应力释放而发生形变。现代精密轧机通常配备在线测厚仪与板形仪,实时反馈数据以动态调整轧辊间隙,这种自动化闭
合金条带轧制工艺的精密控制
机械机芯中的游丝与关键齿轮常采用非晶态合金或特殊高碳合金制成,这类材料在微观结构上具有极高的硬度与弹性极限,但同时也伴随着显著的脆性风险。在轧制过程中,温度控制需精确至微米级偏差范围内,通过多道次冷轧与中间退火处理,消除材料内部应力,确保条带在后续冲压成型时不会因内应力释放而发生形变。现代精密轧机通常配备在线测厚仪与板形仪,实时反馈数据以动态调整轧辊间隙,这种自动化闭环控制使得合金条带的厚度公差能稳定控制在±0.001毫米以内,为机芯零部件的互换性与长期稳定性奠定基础。
轧制后的合金条带需经过严格的表面质量检测,任何微小的划痕或氧化斑点都可能成为疲劳断裂的源头。工业实践中,常采用超声波探伤与光学显微镜检测相结合的方式,对条带表面进行全检。对于用于摆轮游丝的合金材料,还需进行金相组织分析,确认晶粒大小与分布符合预设标准。这一环节直接决定了机芯在长期运行中抵抗金属疲劳的能力,是保障自动机械机芯走时精准度的核心前置条件。
自动机械机芯的复杂机械结构
自动机械机芯的核心在于其严密的齿轮传动系统与擒纵机构,其中摆轮游丝组件扮演着“心脏”的角色。当佩戴者手腕活动时,自动陀随之旋转,通过换向装置驱动主发条盒储能。这一过程涉及数十个精密零件的协同运作,包括主夹板、桥板、螺丝及各类轴承。现代机芯制造中,游丝材质已从传统的钢质升级为硅基材料或经过特殊热处理的合金,以显著提升等时性表现,减少因位置偏差导致的走时误差。
机芯的组装环境通常要求达到千级或百级无尘标准,以防止微尘颗粒进入齿轮间隙或润滑点,造成磨损或卡滞。在装配过程中,螺丝的紧固扭矩需使用专用工具精确控制,避免因过紧导致夹板变形或过松导致零件脱落。每个机芯在组装完成后,需经过五方位校调,分别在表盘朝上、朝下、表冠朝左、朝右及倒置状态下调整摆轮游丝的长度与位置,以平衡重力对走时的影响,确保机芯在不同佩戴姿态下均保持稳定的动力输出。
长期停放下的动力维持机制
自动机械机芯即便在长期停放状态下,内部机械结构仍会因润滑油粘度变化及微量氧化而面临性能衰减的风险。完全静止状态下,发条处于松弛状态,游丝长期处于非工作状态,可能导致金属记忆效应或润滑油脂凝固。因此,定期上链不仅是补充动力,更是通过机械运动使润滑油重新均匀分布在齿轮轴颈与轴承表面,防止油脂结块或干涸,从而维持机芯内部的动态平衡。
对于具备长动力储存功能的机芯,长期停放期间的维护频率可适当调整,但完全停止运行超过两周仍建议进行手动上链操作。手动上链时应轻柔缓慢,直至感受到轻微阻力即可停止,避免过度拧紧导致发条过载。部分高端机芯设计有防过充机制,但手动干预时的力度控制仍是保养关键。通过定期的机械激活,可以保持擒纵叉与摆轮的微幅摆动,这种“活性维护”能有效延缓内部零件的老化过程,确保机芯在再次启动时能迅速恢复精准走时。