机械表配件
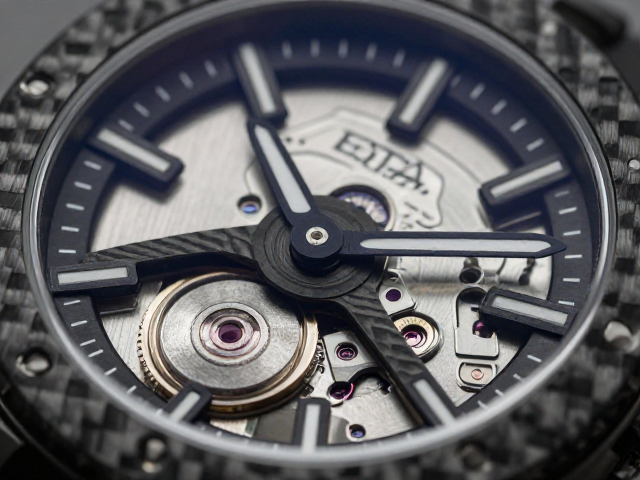
碳纤维表盘搭配ETA机芯,底板基材裁切工艺解析
摘要
碳纤维表盘的材质特性与预处理逻辑 碳纤维作为一种由碳元素构成的无机高分子纤维材料,以其极高的比强度和优异的耐腐蚀性能,在高端腕表制造领域占据了独特地位。其制作过程始于聚丙烯腈(PAN)或沥青基原丝经过预氧化、碳化等高温处理,形成具备单向或双向编织结构的片材。在进入表盘制作环节前,这种片材必须经过严密的层压处理,通常采用环氧树脂等高分子树脂进行浸渍,随后通过高温高压固化,形成坚固且稳定的复合板材。
碳纤维表盘的材质特性与预处理逻辑
碳纤维作为一种由碳元素构成的无机高分子纤维材料,以其极高的比强度和优异的耐腐蚀性能,在高端腕表制造领域占据了独特地位。其制作过程始于聚丙烯腈(PAN)或沥青基原丝经过预氧化、碳化等高温处理,形成具备单向或双向编织结构的片材。在进入表盘制作环节前,这种片材必须经过严密的层压处理,通常采用环氧树脂等高分子树脂进行浸渍,随后通过高温高压固化,形成坚固且稳定的复合板材。这一物理形态的转换是后续精密加工的基础,确保了表盘在长期佩戴中不会因环境温湿度变化而出现变形或脱层现象。
基材裁切前的预处理至关重要,它直接关系到最终成品的边缘光洁度与尺寸精度。裁切前的碳纤维板通常需要经过严格的平面度检测,确保无肉眼可见的波浪纹或气泡缺陷。在实际操作中,为了获得最佳的切割效果,板材表面往往需要进行清洁与去油处理,避免残留物干扰切割工具的稳定性。此外,部分工艺会对板材进行微量的打磨,以消除表面微小的毛刺,这为后续树脂填充和抛光提供了理想的基底状态,使得最终呈现的碳纤维纹理更加清晰、深邃,符合高端制表的视觉审美标准。
ETA机芯的精密适配与结构解析
ETA机芯,特别是如2824-2或2824-2I等经典型号,以其卓越的稳定性、成熟的供应链体系以及广泛的维修便利性,成为众多腕表品牌的动力核心。该机芯属于自动上链机械结构,拥有28颗宝石轴承,振频为28,800次/小时,能够提供约38至40小时的动力储备。其内部齿轮系经过严密的公差控制,确保了走时的精准度。在与碳纤维表盘搭配时,机芯的厚度、表冠位置以及日历窗口的布局成为关键考量因素,设计师必须确保机芯组件与表盘之间留有精确的空间余量,避免出现干涉或装配困难。
在组装过程中,ETA机芯的摆轮、擒纵叉及主夹板等核心部件经过精细的调校,以实现更优的等时性表现。机芯的厚度通常控制在5.0毫米至5.5毫米之间,这一尺寸限制直接影响表盘的设计高度与整体腕表的佩戴舒适度。对于碳纤维表盘而言,由于其材质特性,无法像金属表盘那样直接冲压形成日历窗,因此常采用在碳纤维基材上开孔后,通过精密镶嵌或树脂填充的方式处理日历显示区域,这就要求机芯日历跳转机构必须与表盘开口位置达到微米级的对位精度,以确保日历数字清晰居中且跳转利落。
底板基材的精密裁切工艺细节
碳纤维表盘的裁切工艺是决定表盘外观质感与结构完整性的关键环节,主要采用高精度CNC数控机床或激光切割技术进行。CNC切割通过高速旋转的铣刀对碳纤维板材进行物理切削,能够精确控制表盘的外径、内孔位置以及日历窗口的形状。在此过程中,切削参数如转速、进给速度和切削深度需根据碳纤维的硬度与树脂含量进行动态调整,以防止材料分层或边缘崩裂。切割后的边缘通常呈现出致密的层状结构,这是碳纤维复合材料特有的物理表现,也是其区别于金属或陶瓷表盘的显著特征。
激光切割则利用高能激光束瞬间气化材料,实现非接触式切割,特别适用于处理复杂曲线或极细小的结构。然而,激光高温可能导致碳纤维边缘出现轻微碳化或发黑现象,因此后续通常需要经过精细的打磨与抛光处理,以恢复边缘的光洁度与原始色泽。在裁切过程中,夹具的稳定性至关重要,任何微小的震动都可能导致切割路径偏差,影响表盘与机芯的同心度。现代工艺中,常采用真空吸附式夹具固定板材,确保切割过程中的绝对静止,从而保证每一枚碳纤维表盘的几何尺寸严格符合设计公差。
表面处理与最终装配的协同效应
裁切成型后的碳纤维表盘需经过多道表面处理工序,以提升其耐磨性、光泽度及防水性能。首先是对切割边缘的打磨,通常使用不同目数的砂纸从粗磨到精磨逐步过渡,直至边缘光滑如镜。随后,表盘表面会进行多层树脂涂层处理,每一层都需要经过紫外线固化或高温烘烤,以形成坚硬的保护膜。这些涂层不仅保护碳纤维纹理不受氧化或污渍侵蚀,还能增强表盘的立体感,使纤维交织的纹理在光线下呈现出深邃的视觉效果。
在最终装配阶段,碳纤维表盘与ETA机芯的结合需要克服材质硬度差异带来的挑战。由于碳纤维硬度较高且缺乏延展性,固定表盘的螺丝孔或卡扣结构必须预先通过高精度加工成型,以确保与机芯夹板的完美契合。装配过程中,需使用专用工具施加均匀的压力,避免局部应力过大导致碳纤维断裂。同时,表盘与玻璃镜面之间的间隙需经过严格测量,确保在受到外力冲击时,内部机芯组件不会因空间不足而受损。这一严密的工艺链条,共同支撑起碳纤维表盘搭配ETA机芯腕表的高品质表现。