机械表配件
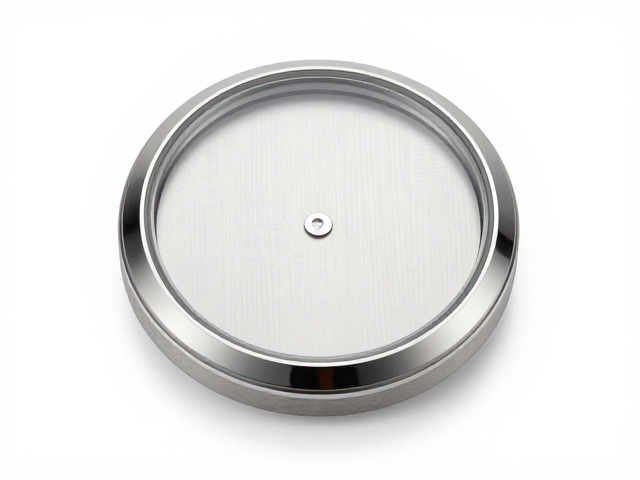
40mm防磁表壳壳体锻压成型工艺解析,通勤佩戴的精密之选
摘要
40mm表壳尺寸与通勤场景的适配逻辑 40mm这一规格在机械腕表领域有着特殊的地位,它既保留了传统正装表的精致感,又具备日常休闲佩戴的适度体量。在通勤场景中,表壳直径直接决定了佩戴的舒适度与视觉平衡,过大的表径容易在衬衫袖口处产生阻碍,而过小的尺寸则可能削弱机械结构的视觉张力。锻压成型工艺在这一尺寸下的应用,核心在于通过金属晶体结构的重塑,提升壳体在有限空间内的结构强度。 通勤者每日面临从办公室
40mm表壳尺寸与通勤场景的适配逻辑
40mm这一规格在机械腕表领域有着特殊的地位,它既保留了传统正装表的精致感,又具备日常休闲佩戴的适度体量。在通勤场景中,表壳直径直接决定了佩戴的舒适度与视觉平衡,过大的表径容易在衬衫袖口处产生阻碍,而过小的尺寸则可能削弱机械结构的视觉张力。锻压成型工艺在这一尺寸下的应用,核心在于通过金属晶体结构的重塑,提升壳体在有限空间内的结构强度。
通勤者每日面临从办公室到地铁、从会议到户外活动的频繁场景切换,表壳需要具备优异的抗冲击能力。40mm的表壳壳体在锻压过程中,金属流线严格遵循表壳轮廓分布,这种物理特性使得壳体在受到侧面撞击时,能量能通过致密的金属结构迅速分散,而非集中在某一点导致变形。这种物理结构上的优势,为内部精密机芯提供了第一道坚实的物理屏障。
锻压成型的核心工艺流程序列
锻压成型并非简单的模具压制,而是一系列精密的热力学与力学控制过程。原材料通常选用经过严格成分控制的316L或904L不锈钢棒料,在加热至特定锻造温度区间后,通过高精度锻压机施加巨大压力。这一过程迫使金属发生塑性变形,填补模具型腔,形成表壳的初步轮廓。温度控制至关重要,过高的温度会导致晶粒粗大,影响后续加工性能,而温度过低则可能因金属流动性不足导致成型缺陷。
成型后的毛坯需要经过多次退火处理以消除内应力,确保金属组织的稳定性。随后进行粗加工与精加工,去除锻压过程中产生的氧化皮及多余材料。这一阶段的加工精度直接决定了表壳各部件的配合公差。现代数控加工设备能够以微米级的精度对锻压后的表壳进行铣削和钻孔,确保表耳、表冠管等关键部位与后续组装组件完美契合。
精密加工与表面处理的协同作用
锻压成型仅完成了表壳的“骨架”构建,真正的精密质感来源于后续的机械加工与表面处理。CNC加工中心对表壳内外表面进行精细打磨,消除锻压留下的微小纹理。对于40mm表壳,其侧面的拉丝或抛光处理需要极高的工艺稳定性,任何一道划痕都可能影响整体美学表现。加工过程中采用的专用夹具能有效固定表壳,防止因受力不均导致的微变形,确保同心度符合高标准要求。
表面处理阶段通常包括喷砂、拉丝、镜面抛光或PVD真空镀膜等工艺。在锻压成型的致密金属表面上进行这些处理,能显著提升表壳的耐磨性与抗腐蚀性。例如,镜面抛光要求表面粗糙度达到Ra0.05μm以下,这在锻压后的高硬度金属上极具挑战性,需要多道工序的精细打磨与抛光液配比控制。处理后的表壳不仅外观精致,其致密的表面结构也增强了抵御日常通勤中汗水、灰尘侵蚀的能力。
尺寸精度与装配公差的控制体系
40mm表壳在批量生产中的核心挑战在于保持极高的尺寸一致性。锻压工艺虽然效率高,但模具磨损会导致每批次产品的微小差异。为此,生产线采用三坐标测量仪对关键尺寸进行实时监测,确保表壳宽度、高度、表耳间距等参数严格控制在±0.05mm范围内。这种精度控制对于内部机芯的组装至关重要,任何偏差都可能导致机芯安装不稳或表镜贴合不严。
装配公差的控制还体现在表壳与表带连接处。锻压成型的表耳孔位必须与表带生耳孔精准对应,误差超过0.1mm可能导致表带安装困难或长期佩戴松动。通过高精度的模具设计与严格的成型后检测,确保每个40mm表壳都能像精密仪器部件一样,与其他组件无缝衔接。这种对公差的极致追求,是机械腕表能够长期稳定运行的基础保障。
结构强度与长期佩戴的可靠性验证
40mm表壳在锻压成型后,其金属密度与硬度均高于普通切削成型产品。这种结构特性使得表壳在应对日常意外撞击时,能更好地保护内部脆弱的擒纵机构与摆轮。在实验室环境下,表壳需通过严格的跌落测试与压力测试,模拟日常通勤中可能遇到的各种物理冲击。锻压形成的流线结构能有效分散冲击力,降低表壳破裂或凹陷的风险。
长期佩戴的可靠性还体现在表壳的抗疲劳性能。通勤过程中,表壳会不断受到手腕摆动带来的微小震动与温度变化影响。锻压工艺改善的金属内部结构,减少了微观缺陷,提升了材料的抗疲劳强度。这意味着在数年的使用周期内,表壳不易出现因金属疲劳导致的裂纹或变形,始终保持初始的形态与功能。这种长期稳定性,是精密腕表作为日常佩戴工具的核心价值所在。