机械表配件
陶瓷表壳与Miyota机芯壳体锻压成型工艺详解
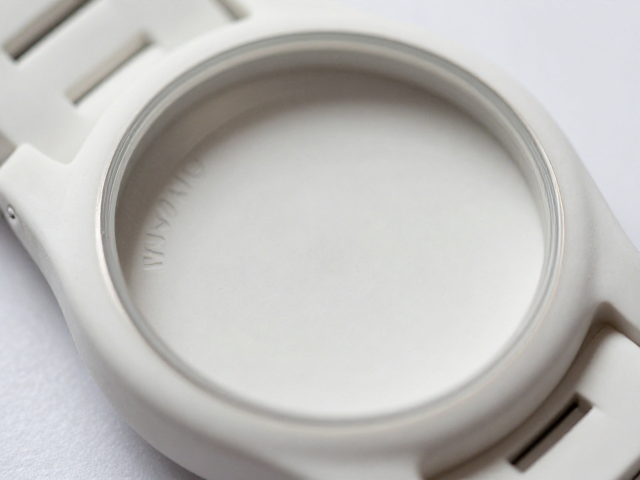
摘要
陶瓷表壳的材料特性与锻压成型的前置处理 精密陶瓷表壳通常采用氧化锆或氧化铝等高性能材料,其硬度极高且耐磨损,但同时也伴随着脆性大、难以直接切削加工的物理特性。在进入锻压成型环节前,粉末需经过严密的筛选与混合工序,确保颗粒分布均匀并加入特定的粘结剂与润滑剂,以赋予混合料良好的流动性和可塑性。这一预处理步骤直接决定了后续压制成型的成功率,混合料的含水率、粒径分布以及均匀度必须控制在极小的误差范围内,
陶瓷表壳的材料特性与锻压成型的前置处理
精密陶瓷表壳通常采用氧化锆或氧化铝等高性能材料,其硬度极高且耐磨损,但同时也伴随着脆性大、难以直接切削加工的物理特性。在进入锻压成型环节前,粉末需经过严密的筛选与混合工序,确保颗粒分布均匀并加入特定的粘结剂与润滑剂,以赋予混合料良好的流动性和可塑性。这一预处理步骤直接决定了后续压制成型的成功率,混合料的含水率、粒径分布以及均匀度必须控制在极小的误差范围内,否则极易在后续高温烧结过程中出现开裂或变形。
锻压成型(Powder Pressing)是陶瓷表壳制造的核心环节,通过高吨位压力机将粉末装入模具型腔,施加数百至数千吨的压力,使粉末颗粒间产生紧密排列。这一过程并非简单的挤压,而是需要精确计算压力分布,以消除内部孔隙,形成具有一定强度的“绿坯”。由于陶瓷材料在受力时容易发生应力集中,模具的设计必须考虑脱模斜度、壁厚变化以及受力平衡,确保坯体在高压下各部位密度一致,为后续烧结提供稳定的物理基础。
模具设计与高压成型的关键控制点
模具材料多选用硬质合金或经过特殊表面处理的高强度钢,以应对氧化锆粉末极高的摩擦系数和磨损特性。模具型腔的尺寸精度需经过精密加工,通常控制在微米级别,以补偿烧结过程中的收缩率。在压制过程中,压力值会根据陶瓷配方的不同进行调整,过高的压力可能导致坯体密度不均产生层裂,而过低的压力则会导致坯体强度不足,在脱模或搬运过程中极易破碎。因此,压力曲线、保压时间以及脱模速度都需要经过严密的实验数据验证,形成标准化的作业参数。
为了提升表壳的几何复杂度和表面质量,现代工艺常采用等静压成型或双向压制技术。双向压制能减少因粉末流动性差异导致的密度不均,而等静压则通过流体介质从各个方向均匀施加压力,特别适合形状复杂或薄壁结构的表壳部件。在实际生产中,成型后的坯体表面可能会残留微量润滑剂或模具脱模剂,这些残留物若未彻底清除,会在烧结过程中形成黑点或气泡,严重影响最终产品的外观质量和结构完整性,因此成型后的清洁与检查是不可或缺的环节。
烧结过程中的微观结构演变与尺寸控制
脱脂后的坯体进入高温烧结炉,这一阶段是陶瓷表壳性能形成的关键。在1400℃至1500℃的高温环境下,陶瓷粉末颗粒之间发生扩散、重排和固相反应,颗粒间的接触点逐渐形成颈部连接,孔隙率显著降低,材料致密度大幅提升。烧结过程中的温度曲线、升温速率、保温时间以及炉内气氛(通常为氧气或惰性气体)会直接影响晶粒生长和最终密度。对于氧化锆陶瓷,还需特别注意相变稳定性,防止因温度控制不当导致四方相向单斜相转变,从而引发体积膨胀和开裂。
由于烧结过程中材料会发生显著的收缩,通常收缩率在15%-20%之间,且收缩具有各向异性,因此模具尺寸必须根据收缩率进行反向补偿设计。为了获得高精度的成品尺寸,烧结后的表壳往往需要进行精密研磨和抛光,以去除烧结变形带来的尺寸偏差和表面缺陷。这一过程不仅是为了美观,更是为了确保表壳与内部机芯壳体、表镜等部件的配合精度。通过严格的尺寸检测和外观检验,筛选出色差、裂纹、黑点等不合格品,确保每一枚陶瓷表壳都符合严格的工业标准。
Miyota机芯壳体的结构适配与表面处理
Miyota机芯以其高稳定性、低噪音和卓越的性价比在机械表领域占据重要地位,其壳体结构设计需兼顾机芯定位精度与整体美观。陶瓷表壳作为承载机芯的外部结构件,内部需设置严密的机芯位、表冠孔、表耳连接部以及表背螺纹接口。这些内部结构的加工精度直接影响机芯的组装效率和运行稳定性。由于陶瓷材料难以像金属那样通过车削直接加工复杂内腔,通常需要在烧结前通过精密模具成型,或在烧结后通过金刚石刀具进行微量修整,这对工艺控制提出了极高要求。
在表面处理方面,陶瓷表壳通常采用喷砂、拉丝或镜面抛光等工艺,以提升触感和视觉效果。镜面抛光要求表面粗糙度极低,以避免光线散射,呈现温润如玉的质感;而喷砂则能增加表面的哑光效果,提升耐磨性和防滑性。对于Miyota机芯壳体,内部接触面通常保持高光洁度,以减少机芯运行时的摩擦和震动传递。此外,表壳与表冠、表背的连接处需设置严密的密封胶圈槽,以确保手表的防水性能,这一细节设计在陶瓷表壳中尤为关键,因为陶瓷的刚性较大,对密封结构的稳定性要求更高。
工艺难点解析与质量控制体系
陶瓷表壳与金属机芯壳体的结合是工艺中的难点之一。由于陶瓷与金属的热膨胀系数不同,在温度变化时可能产生应力,导致连接部位松动或开裂。为解决这一问题,设计师常采用机械锁紧结构或高精度过盈配合,并在装配过程中使用特殊的密封胶进行固定。此外,陶瓷表壳的镂空设计、表耳与表壳的一体成型等复杂结构,对模具的强度和烧结过程中的变形控制构成了巨大挑战。通过有限元分析模拟烧结变形,优化模具结构,是提升成品率的重要手段。
质量控制体系贯穿整个生产流程,从原材料粉末的检测、混合料的均匀性分析,到成型坯体的密度测量、烧结后的尺寸检测和金相组织分析,每个环节都有严密的数据记录和分析。采用X射线荧光光谱仪检测化学成分,使用激光扫描测量尺寸精度,通过显微镜观察微观结构,确保每一枚陶瓷表壳都符合预定标准。对于Miyota机芯壳体,还需进行严格的防水测试和机芯组装适配性测试,确保其在长期佩戴中保持稳定的性能表现。通过持续的数据反馈和工艺优化,不断提升陶瓷表壳的精度、强度和美观度。