机械表品类
男士机械表壳体加厚成型工艺与振频规格深度解析
摘要
壳体加厚成型的核心技术路径与材料应力控制 男士机械表壳体加厚的成型工艺主要依赖于高精度CNC五轴联动加工与深拉伸技术,这两种路径在应对不同材质时展现出显著差异。对于316L精钢或904L不锈钢材质,CNC加工通过去除材料的方式塑造壳体,加厚设计通常涉及更深的铣削行程和更严密的刀具路径规划,以确保壳体壁厚均匀且内壁光滑。这一过程需要严格控制切削参数,避免因材料内部残余应力释放导致的微观变形,从而保
壳体加厚成型的核心技术路径与材料应力控制
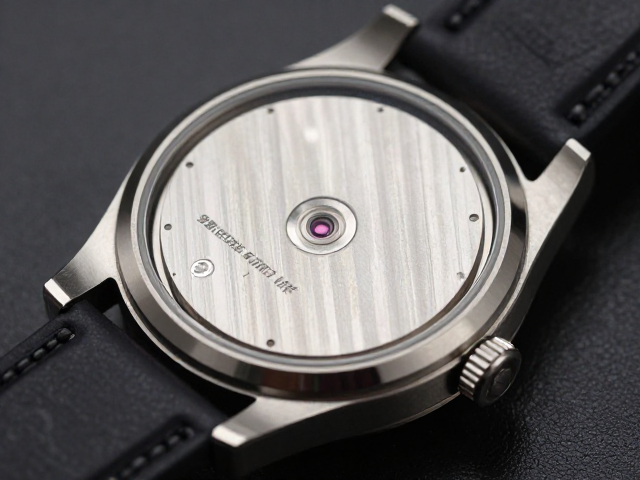
男士机械表壳体加厚的成型工艺主要依赖于高精度CNC五轴联动加工与深拉伸技术,这两种路径在应对不同材质时展现出显著差异。对于316L精钢或904L不锈钢材质,CNC加工通过去除材料的方式塑造壳体,加厚设计通常涉及更深的铣削行程和更严密的刀具路径规划,以确保壳体壁厚均匀且内壁光滑。这一过程需要严格控制切削参数,避免因材料内部残余应力释放导致的微观变形,从而保证后续组装时的同心度。相比之下,钛合金或陶瓷等硬度较高或脆性较大的材质,往往采用等静压成型后进行精密打磨,或在深拉伸过程中通过多道次退火处理来消除加工硬化,防止壳体在加厚过程中出现开裂或韧性不足的问题。
在加厚成型的过程中,材料的热处理与时效处理是决定最终结构稳定性的关键环节。壳体在经历切削或冲压后,内部往往存在着复杂的应力分布,若不经妥善处理,长期使用中可能出现微裂纹或尺寸漂移。行业通用的解决方案是在成型后进行固溶处理或人工时效,以平衡晶格结构,提升材料的抗疲劳性能。例如,某些高端机芯在组装前会对加厚钢壳进行低温回火,这一步骤能有效降低内应力,同时保持材料表面的硬度与耐磨性。这种对微观结构的精细调控,使得加厚壳体不仅能满足防水密封对几何精度的严苛要求,还能在佩戴过程中抵御日常冲击,确保机芯运行的稳定性。
振频规格对机芯稳定性与动力传输的影响机制
机械表的振频是衡量机芯性能的基础物理指标,常见的振频规格涵盖18,000次/小时、21,600次/小时、28,800次/小时以及更高的高振频规格。振频的高低直接决定了擒纵机构每秒摆动次数,进而影响走时精度与动力传递的效率。低振频机芯如18,000次/小时,其摆轮摆动幅度较大,对润滑油脂的依赖度相对较低,且在抗磁性和抗震性能表现上具有一定优势,适合对稳定性要求极高而非极致精准的场景。随着技术进步,28,800次/小时已成为主流标准,它在走时细腻度和长期稳定性之间取得了良好平衡,能够更频繁地校正误差,减少因重力位置变化带来的计时偏差。
高振频技术则代表了机械制表在精度领域的进一步探索,部分型号采用36,000次/小时甚至40,000次/小时的振频。此类机芯通过优化游丝材质(如硅质游丝)和擒纵系统设计,降低了摩擦损耗,使得时间分割更加精细。然而,高振频对发条的能量输出稳定性提出了更高要求,需要动力轮系具备更高效的传动效率。在实际应用中,振频的选择需结合机芯的整体结构设计,包括摆轮惯量、游丝弹性系数以及润滑体系的综合匹配。过高的振频若缺乏严密的调校支持,反而可能因能量消耗过快导致动力储存缩短,因此,振频规格的设定始终围绕着动力效率与计时精度的双重平衡展开。
加厚壳体与高振频机芯的协同效应分析
当加厚壳体与高振频机芯结合时,二者在物理结构上形成了严密的协同关系。加厚壳体提供了更优越的刚性支撑,能够有效抑制外部冲击对机芯内部精密部件的干扰,这对于维持高振频机芯的等时性至关重要。高振频机芯对环境震动较为敏感,任何微小的结构形变都可能导致摆轮轴尖受力不均,进而引发走时不稳。加厚设计通过增加材料厚度,提升了壳体的抗扭曲能力,为机芯提供了一个稳固的“堡垒”环境,确保擒纵系统在高频摆动下依然保持精准的节奏。
此外,壳体加厚带来的空间布局变化也会影响机芯的组装与调校逻辑。较厚的壳体边缘为机芯夹板提供了更宽的固定支撑面,有助于减少机芯在受到外力时的位移风险。在防水性能方面,加厚壳体通常伴随着更严密的表耳与底盖结合部设计,这要求机芯在高频运转下仍能保持良好的密封状态。通过优化表冠管与壳体的配合公差,以及采用多层密封圈结构,加厚壳体能够有效抵御水压,同时防止湿气侵入影响高振频机芯的润滑系统。这种结构与性能的深度耦合,使得加厚壳体的男士机械表在复杂使用环境中,依然能保持高振频机芯特有的精准与稳定。