机械表品类
钢链表带壳体加厚成型工艺解析,日误差范围多少算精准?
摘要
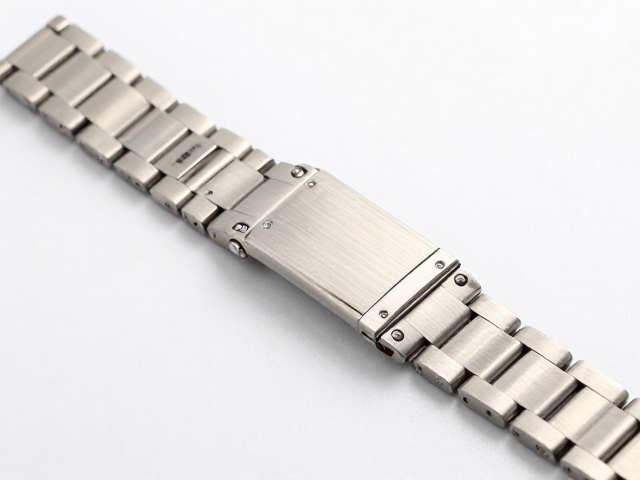
钢链表带壳体加厚成型的核心工艺路径 钢链表带的壳体部件通常由不锈钢板材经过冲压、拉伸、焊接等多道工序制成,加厚成型工艺主要聚焦于提升壳体壁厚均匀度与结构强度。在实际生产环节中,材料从厚板或薄板经过精密模具压制,通过冷作硬化效应增强金属晶格的致密性,这一过程对模具的精度和压力控制有着极高的要求。加厚处理并非简单的材料堆叠,而是需要通过计算材料的延伸率,确保壳体在受力时不易变形或断裂,从而维持表带整
钢链表带壳体加厚成型的核心工艺路径
钢链表带的壳体部件通常由不锈钢板材经过冲压、拉伸、焊接等多道工序制成,加厚成型工艺主要聚焦于提升壳体壁厚均匀度与结构强度。在实际生产环节中,材料从厚板或薄板经过精密模具压制,通过冷作硬化效应增强金属晶格的致密性,这一过程对模具的精度和压力控制有着极高的要求。加厚处理并非简单的材料堆叠,而是需要通过计算材料的延伸率,确保壳体在受力时不易变形或断裂,从而维持表带整体的稳固形态。
工艺过程中,成型后的壳体需经历退火处理以消除内应力,随后进行再次冲压或打磨以达到预定厚度。不同牌号的不锈钢,如316L或904L,其延展性和硬度差异直接影响加厚工艺的参数设定。技术人员需依据材料特性调整模具间隙和压边力,防止出现开裂或起皱现象。这种基于材料物理属性的精细化控制,是保证壳体加厚后依然保持表面光洁度和尺寸稳定性的关键所在。
日误差范围在精密制造中的界定标准
在精密机械加工领域,误差范围通常以微米(μm)为单位进行衡量,而非以“日”作为时间维度上的误差单位。若将“日误差”理解为每日生产过程中的尺寸波动或公差控制,高精度钢表壳体的加工公差通常控制在±0.02mm至±0.05mm之间。这一标准源于ISO 286公差等级体系,对于表带连接处的销孔、壳体接缝等关键配合部位,公差要求更为严苛,以确保装配时的紧密性与耐用性。
精准度的判定需结合具体的加工手段,CNC数控机床在加工钢制壳体时,其重复定位精度可达±0.005mm,这为高标准的加厚成型提供了硬件基础。在实际质检环节,通过三坐标测量机对壳体厚度、孔径进行多点检测,数据需落在设计图纸规定的公差带内。若每日生产批次中的尺寸波动超过±0.05mm,则被视为过程失控,需立即调整机床参数或更换模具,以恢复制造过程的稳定性。
加厚成型对表带性能与佩戴体验的影响
壳体加厚处理直接提升了表带部件的抗冲击能力和耐磨性。较厚的壳体在受到外部挤压或碰撞时,更能保持原有几何形状,减少因形变导致的表带松动或脱落风险。此外,加厚结构有助于分散佩戴时的接触应力,使表带在长期弯折过程中不易产生金属疲劳裂纹,从而延长产品的使用寿命。这种结构优化对于经常活动或从事体力劳动的用户群体,提供了更为可靠的佩戴保障。
在视觉美学层面,加厚成型工艺赋予了表带更具分量的质感。金属表面的光泽度与厚度感知存在心理关联,适度的加厚设计能增强产品的精致感与高端属性。同时,均匀的厚度分布避免了局部过厚导致的佩戴不适或勾挂衣物的问题。工艺实现的关键在于保持壳体内外表面的平行度与光洁度,这不仅依赖于成型模具的精度,还需经过精细的抛光与拉丝处理,以呈现一致的视觉效果。
工艺稳定性与质量控制体系的构建
为了确保加厚成型工艺的持续稳定,制造企业通常引入自动化检测设备对每一批次产品进行尺寸监控。激光测厚仪可实时采集壳体厚度数据,并通过反馈系统调整冲压机参数,实现动态补偿。这种闭环控制机制有效降低了人为操作带来的误差,保证了大批量生产中的尺寸一致性。数据记录系统会自动保存每一次成型的关键参数,便于后续追溯与分析,为工艺优化提供数据支撑。
质量控制体系还包括对原材料成分的严格筛查,确保不锈钢板材中铬、镍等元素含量符合标准,以维持材料性能的稳定性。在成型过程中,润滑剂的选择与用量也会影响壳体表面的质量及模具寿命。通过定期维护模具、清洁设备以及校准检测仪器,制造过程得以保持在受控状态。这种系统化的管理方法,使得加厚成型工艺能够在高标准要求下稳定运行,满足精密制造的需求。