机械表品类
男士正装机械表怎么选?壳体加厚成型工艺详解
摘要
壳体加厚成型工艺的核心逻辑与结构优势 正装机械表的壳体设计往往面临着薄型化与结构强度之间的博弈,加厚成型工艺正是在这一背景下,通过优化金属材料的分布与厚度分布,来提升表壳在极端受力环境下的稳定性。不同于普通冲压或一体成型后简单打磨的方式,加厚工艺通常涉及对表壳中段或底盖连接区域的局部增厚处理,这种设计能够显著增强表壳对抗外部冲击的能力,同时为内部精密机芯提供更稳固的安装平台。 在实际制造过程中,
壳体加厚成型工艺的核心逻辑与结构优势
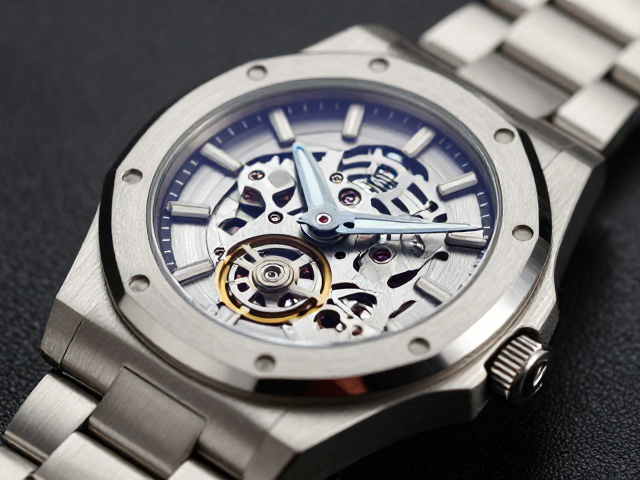
正装机械表的壳体设计往往面临着薄型化与结构强度之间的博弈,加厚成型工艺正是在这一背景下,通过优化金属材料的分布与厚度分布,来提升表壳在极端受力环境下的稳定性。不同于普通冲压或一体成型后简单打磨的方式,加厚工艺通常涉及对表壳中段或底盖连接区域的局部增厚处理,这种设计能够显著增强表壳对抗外部冲击的能力,同时为内部精密机芯提供更稳固的安装平台。
在实际制造过程中,这种工艺多应用于不锈钢或精钢材质的表壳,通过精密的CNC加工或深层冲压技术,使表壳在保持正装表应有的修长线条的同时,增加关键受力点的金属密度。这种结构上的强化,使得表壳在应对日常佩戴中的磕碰或意外挤压时,能够有效分散压力,减少因外力导致的中轴偏移或齿轮错位风险,从而保障机械走时的长期稳定性。
常见加厚成型工艺的技术路径与实现方式
目前市场上主流的壳体加厚成型主要依赖于两种技术路径:分段组装焊接与整体CNC铣削后处理。分段组装方式常见于多层结构的表壳,其中间夹层或加强筋通过激光焊接或氩弧焊与上下盖结合,这种方式能够灵活控制不同部位的厚度,实现结构强度的最大化,但对焊接处的打磨抛光要求极高,以确保外观的连贯性。
另一种则是基于整块金属坯料的CNC加工,虽然材料损耗较大,但能获得更优异的整体性和密封性。在加厚区域,工匠会通过精密计算刀具路径,对表壳内壁或边缘进行加厚处理,随后进行多道手工打磨与抛光。这种工艺不仅提升了表壳的物理强度,还保留了金属原本的质感,使得加厚部分与整体表壳在视觉上浑然一体,避免了因结构拼接带来的视觉割裂感。
工艺细节对正装表美学与佩戴体验的影响
正装表讲究低调与精致,加厚成型工艺在提升结构强度的同时,必须兼顾美学表现。过厚的壳体容易显得笨重,破坏正装表应有的轻盈感,因此工艺的核心在于“隐形加固”。通过在表耳连接处、表冠根部以及底盖边缘等关键部位进行局部加厚,既保证了结构的稳固,又避免了整体厚度的过度增加,使得手表在佩戴时依然贴合手腕,不会产生突兀的硌手感。
此外,加厚工艺对表面处理的影响不容忽视。由于加厚区域往往涉及更多的机械加工步骤,表面的拉丝、镜面或缎面处理需要高度一致。高品质的加厚成型工艺能够确保不同厚度区域的反光率和纹理方向保持统一,使得光线在表壳表面的反射更加柔和均匀。这种细节上的把控,使得加厚并非单纯的结构需求,而是成为了提升正装表整体质感与高级感的重要一环。