机械表配件
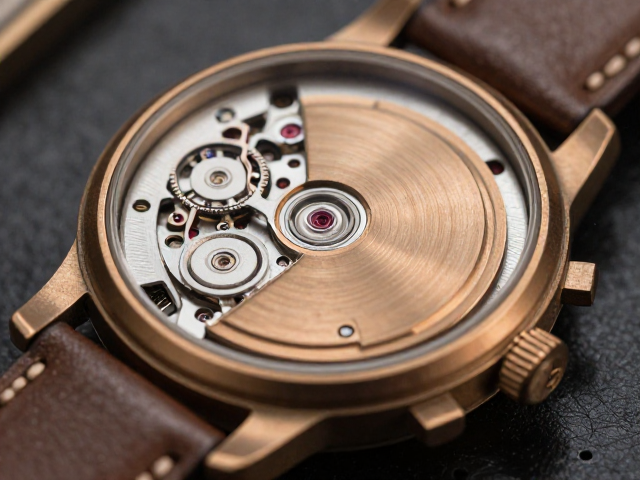
青铜表壳锻造工艺,ETA机芯适配与壳体成型技术解析
摘要
青铜材质的物理特性与氧化机制 青铜作为一种铜锡合金,其微观结构决定了它在腕表制作中的独特表现。不同于不锈钢或钛金属,青铜含有较高比例的锡,这种成分比例通常控制在90%至95%的铜与5%至10%的锡之间,部分配方可能加入少量锌以改善铸造流动性。这种金属组合赋予了表壳极佳的铸造性能,能够完美呈现复古风格的纹理与细节。然而,青铜内部存在的锡颗粒在长期暴露于空气中时,会与氧气和水分发生化学反应,形成一层
青铜材质的物理特性与氧化机制
青铜作为一种铜锡合金,其微观结构决定了它在腕表制作中的独特表现。不同于不锈钢或钛金属,青铜含有较高比例的锡,这种成分比例通常控制在90%至95%的铜与5%至10%的锡之间,部分配方可能加入少量锌以改善铸造流动性。这种金属组合赋予了表壳极佳的铸造性能,能够完美呈现复古风格的纹理与细节。然而,青铜内部存在的锡颗粒在长期暴露于空气中时,会与氧气和水分发生化学反应,形成一层绿色的碱式碳酸铜,即俗称的“铜绿”。
这种氧化过程并非传统意义上的腐蚀失效,而是材料表面的自然风化现象。氧化层会随着佩戴环境中的汗水、皮脂以及外界接触物的摩擦而动态变化,使得每一只青铜腕表最终呈现出独一无二的色泽与质感。这种不可复制的视觉演变,构成了青铜表壳最核心的美学价值。制造商通常会在表壳内壁施加特殊涂层或采用密封设计,以延缓氧化向机芯内部渗透,确保内部精密元件不受酸性氧化物的侵蚀,从而平衡外观演变与机械稳定性。
表壳锻造与精密成型工艺流程
青铜表壳的成型多采用失蜡铸造法结合CNC精加工技术。在铸造阶段,高纯度青铜原料在高温熔炉中熔化后注入预先制作好的蜡模腔体,冷却后去除蜡模形成粗糙的毛坯。这一过程要求严格控制温度曲线,以避免气孔和缩松等铸造缺陷。随后,毛坯进入CNC数控机床进行高精度切削,包括表壳中径、表耳、表冠管以及底盖螺纹的加工。由于青铜硬度相对较低且易粘刀,加工过程中需使用专用冷却液和低速高扭矩刀具,以确保表面光洁度并维持尺寸精度。
成型后的表壳需要经过多道表面处理工序,包括打磨、拉丝或喷砂。为了提升耐磨性,部分高端工艺会在青铜表面进行硬质阳极氧化处理或镀上类钻碳(DLC)涂层,但这会削弱青铜随时间自然氧化的特性,因此在追求原始质感的设计中,通常保留金属原色或仅做简单的抛光与拉丝。表壳与表镜、表冠、底盖的组装需要极高的同心度,任何微小的偏差都可能导致防水性能下降或机械干涉。因此,在组装前,各组件需经过严格的三坐标测量仪检测,确保公差控制在微米级别。
ETA机芯的几何适配与结构兼容
ETA机芯作为瑞士钟表工业的标准模块,其尺寸规格具有严密的工业标准。以广泛使用的ETA 2824-2为例,其机芯直径约为28.8毫米,高度约为20毫米,表冠位置位于3点钟方向。青铜表壳在设计时必须严格遵循这些外部轮廓尺寸,特别是表壳内径与机芯最大直径的匹配,以及表壳高度与机芯厚度的协调。表壳的表耳间距、表冠管直径及位置必须与机芯对应的部件精确对应,否则会导致安装困难或功能异常。
适配过程中,机芯固定螺丝孔位的设计至关重要。ETA机芯通常采用两个固定螺丝,分别位于6点和9点方向(以2824为例,实际为6点和9点位置的夹板固定点,需根据具体机芯型号确认,2885或2824常见为6点9点或4点10点等,需严格对应表壳内嵌的螺丝柱)。表壳内部的螺丝柱高度和螺纹深度必须经过精密计算,确保螺丝能牢固固定机芯且不损伤夹板。此外,表冠管的内径需与机芯表冠轴紧密配合,防止松动,同时表冠管与表壳连接处的密封性直接影响整表的防水性能。
壳体成型与机芯组装的协同技术
青铜表壳在组装前需进行严格的尺寸复核,特别是表冠管与表壳本体的同轴度。由于青铜在铸造和加工过程中可能存在微小的形变,组装时需使用专用夹具对表冠管进行校正,确保其与机芯表冠轴完全平行。表冠管的内壁通常经过精密研磨,以提供足够的摩擦力固定表冠,同时保证旋转顺畅。在组装机芯时,需先将机芯放入表壳,检查机芯与表壳内壁的间隙,确保无接触点,避免机芯运行时因震动产生异响或损坏。
防水结构的构建是青铜表壳组装的关键环节。由于青铜材质较软,底盖螺纹及表冠螺纹在长期旋合中易出现滑牙或磨损,因此常在螺纹处添加高分子密封材料或使用硬化处理。表镜与表壳的压配或胶圈固定需严格控制压力,防止青铜表壳因局部应力过大而产生裂纹。组装完成后,整表需经过气密性测试,通常使用高压气体检测漏气率,确保在常规使用环境下具备良好的防水性能。这一系列协同工艺确保了青铜表壳在保持独特外观的同时,能稳定承载精密机芯的运作。