机械表配件
底盖锻压成型工艺解析,按表壳直径适配与玻璃硬度选择指南
摘要
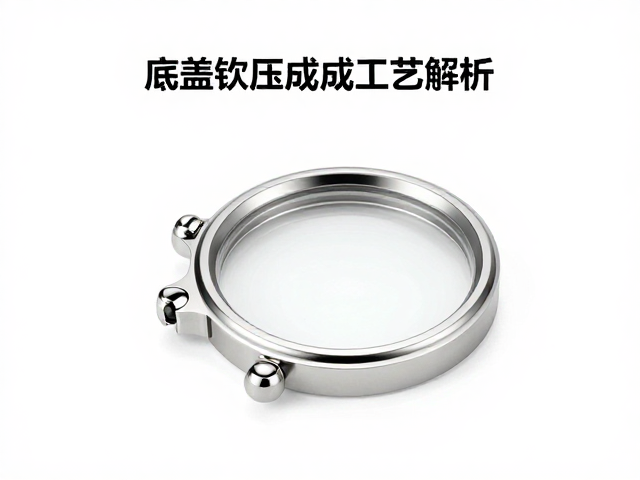
底盖锻压成型工艺解析 底盖作为手表表壳的重要组成部分,其成型质量直接影响整机的密封性能与结构强度。锻压成型技术利用高吨位压力机,将经过精密加工的金属坯料在模具型腔内发生塑性变形,从而获得所需形状与尺寸的零件。这一过程通常涉及退火、冲压、校形等关键工序,通过控制模具温度与压边力,有效减少材料破裂或起皱现象。现代自动化生产线中,液压机与伺服压机逐步替代传统机械压力机,使得成型过程中的压力曲线更加平稳
底盖锻压成型工艺解析
底盖作为手表表壳的重要组成部分,其成型质量直接影响整机的密封性能与结构强度。锻压成型技术利用高吨位压力机,将经过精密加工的金属坯料在模具型腔内发生塑性变形,从而获得所需形状与尺寸的零件。这一过程通常涉及退火、冲压、校形等关键工序,通过控制模具温度与压边力,有效减少材料破裂或起皱现象。现代自动化生产线中,液压机与伺服压机逐步替代传统机械压力机,使得成型过程中的压力曲线更加平稳,提升了底盖边缘的致密性与表面光洁度。
在微观层面,锻压过程中的金属晶粒流向决定了底盖的机械性能分布。合理的工艺参数能使晶粒沿受力方向均匀排列,增强零件在受到外部冲击时的抗疲劳能力。对于不锈钢、铝合金或钛合金等不同材质,需调整润滑剂种类与压边力大小,以克服材料流动阻力。工艺难点在于确保底盖与表壳主体结合面的平整度,任何微小的变形都可能导致后续组装时的应力集中,进而影响长期佩戴的结构稳定性。
按表壳直径适配与玻璃硬度选择指南
表壳直径与底盖尺寸的匹配精度是保证手表装配精度的核心要素。不同直径的表壳对底盖的同心度与厚度公差有着严格要求,通常直径在36毫米至42毫米之间的表款,其底盖与表壳的接合面需保持微米级的配合间隙。适配过程中,需重点考量表壳中径的壁厚变化,较厚的中径结构可提供更好的支撑力,防止底盖在旋紧或按压时产生形变。实际应用中,设计师会根据表壳直径调整底盖边缘的翻边角度,以优化应力分散路径,确保在不同尺寸规格下均能达到预期的结构强度。
玻璃硬度的选择直接关系到手表表镜的抗刮擦性能与透光率。目前主流矿物玻璃的莫氏硬度约为5-6,而蓝宝石玻璃的莫氏硬度可达9,仅次于钻石。高硬度玻璃能有效应对日常生活中的钥匙、砂石等硬物摩擦,但其在极端冲击下可能呈现脆性断裂特征。因此,在选择玻璃材质时,需结合表壳直径带来的整体结构刚性进行综合评估。较大直径的表壳通常具有更宽的受力区域,能更好地缓冲外部冲击力,从而降低高硬度玻璃因应力集中而破裂的风险。
材料特性与表面处理对成品的影响
底盖基材的选择需兼顾耐腐蚀性与加工性能。316L不锈钢因其含有钼元素,在抗氯离子腐蚀方面表现优异,成为运动腕表的首选材料。其锻造后的表面处理工艺,如拉丝、抛光或喷砂,不仅影响视觉美感,还会改变表面微观粗糙度,进而影响与表壳的密封配合。喷砂处理能增加表面摩擦力,有助于提升旋入式底盖的紧固效果,而镜面抛光则更常用于正装腕表,以展现金属的光泽质感。不同处理工艺对材料内部应力释放的影响各异,需在成型后进行适当的去应力退火,以消除加工硬化带来的潜在变形风险。
玻璃材质的表面处理技术会显著改变其光学特性与耐用度。双面防眩光涂层通过减少光线反射,提升表盘读数的清晰度,尤其在强光环境下效果显著。涂层的附着力与硬度需经过严格的热稳定性测试,确保在高温高湿环境下不脱落或发黄。此外,玻璃边缘的倒角处理能减少应力集中,防止因意外碰撞导致崩边。对于大直径表镜,边缘厚度的均匀性控制尤为重要,过厚的边缘会增加重量且影响美观,过薄则可能削弱整体强度,需通过精密磨边设备实现标准化作业。