机械表配件
金属坯冲压成型工艺,雪花针与压针应用全解析
摘要
金属坯冲压成型的核心机制与工艺逻辑 金属坯冲压成型是制造业中实现零部件标准化生产的关键环节,其本质是利用冲压机和专用模具,通过对金属板材施加超过材料屈服强度的压力,使其发生塑性变形或分离,从而获得预定形状和尺寸的工件。这一工艺涵盖了从原材料预处理、冲压成型、修边冲孔到最终检验的完整链条,广泛应用于汽车车身覆盖件、家电外壳及电子连接器等领域。工艺的稳定性直接取决于模具设计的精度、冲压设备的吨位匹配
金属坯冲压成型的核心机制与工艺逻辑
金属坯冲压成型是制造业中实现零部件标准化生产的关键环节,其本质是利用冲压机和专用模具,通过对金属板材施加超过材料屈服强度的压力,使其发生塑性变形或分离,从而获得预定形状和尺寸的工件。这一工艺涵盖了从原材料预处理、冲压成型、修边冲孔到最终检验的完整链条,广泛应用于汽车车身覆盖件、家电外壳及电子连接器等领域。工艺的稳定性直接取决于模具设计的精度、冲压设备的吨位匹配以及材料本身的力学性能,任何一环的波动都可能导致产品出现开裂、起皱或尺寸超差等缺陷。
在冲压过程中,材料的流动与受力状态决定了成型的质量,因此对工艺参数的控制至关重要。通常需要根据金属材料的厚度、延展性以及成型复杂度来选择合适的润滑剂和冲压速度。润滑剂不仅能减少模具与板材间的摩擦系数,防止材料撕裂,还能起到散热和防锈的作用。同时,冲压过程中的回弹现象是行业普遍存在的难题,它会导致成品尺寸与模具型腔存在偏差,因此工程师常需通过修正模具补偿曲线或采用多次冲压、校形等工艺手段来消除回弹,确保最终产品的几何精度符合设计公差要求。
雪花针在冲压模具中的定位与导向功能
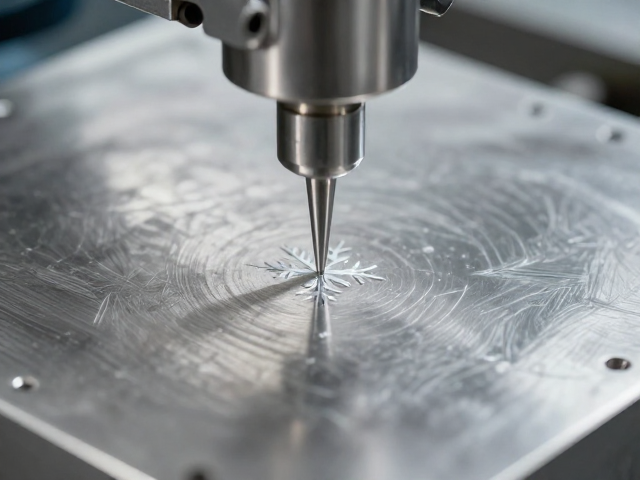
雪花针,又称定位销或导向销,是冲压模具中用于精确固定模板位置及引导冲头运动的关键标准件。其头部通常设计有特殊的伞状或花瓣状结构,这种“雪花”造型能够显著增加接触面积,防止在高速冲压过程中因冲击力过大而导致销钉滑脱或移位。在多工位级进模或复杂的双动模具中,雪花针通过与模板上的精密孔位配合,确保上模与下模在闭合状态下保持绝对的对中性,从而避免因模具错位造成的刃口崩裂或产品偏心问题。
雪花针的材质多选用经过热处理的高碳高铬模具钢(如SKD11或Cr12MoV),表面常经过镀镍或氮化处理,以提升耐磨性和抗腐蚀能力,适应长时间、高频率的生产环境。在实际应用中,雪花针的安装精度直接影响模具的寿命和产品质量,安装时需确保销杆与孔位的配合间隙控制在微米级别,过紧会导致模具闭合困难,过松则失去定位意义。此外,雪花针的头部结构设计需考虑排屑需求,防止金属碎屑堆积在接触面,影响模具闭合的平稳性,这也是模具日常维护保养中需要重点关注的细节。
压针在成型过程中的成型与整形作用
压针,在冲压工艺中常被称为压边圈顶杆或成型压料销,主要作用是在冲压过程中对板材施加垂直于模具表面的压力,以固定材料位置,防止材料在成型过程中发生拉伸、起皱或偏移。特别是在深冲或复杂曲面成型工序中,压针能够有效地控制板料的流动,确保材料均匀分布在型腔内,从而获得壁厚均匀、表面光洁的成品。压针的端部形状通常根据产品具体形状进行定制,或采用球头、平底等标准形式,以适应不同的成型需求。
压针的工作行程和压力设置需与模具的闭合高度及冲压机的滑块行程精确匹配。在实际生产中,压针的压力分布不均是导致产品表面出现压痕或变形的主要原因之一,因此需通过调整压针底部的弹簧或氮气弹簧,确保各压针受力均匀。此外,压针的导向与支撑结构也至关重要,过长的压针在受到侧向力时易发生弯曲变形,因此常需配备导套或导向板进行辅助支撑,以提高压针在往复运动中的稳定性。对于高精度零件的生产,压针的磨损监测也是预防性维护的重要内容,一旦发现压针端面磨损或导向间隙过大,需及时更换,以避免影响产品的一致性。