机械表配件
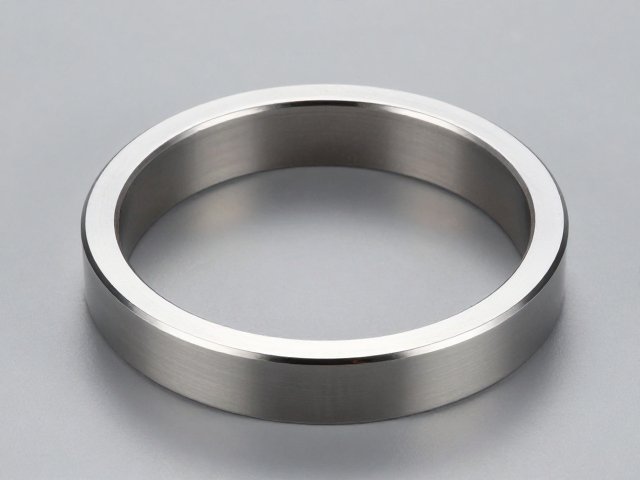
圆环冲压成型工艺详解,抛光亮面与表圈压装全解析
摘要
圆环冲压成型的核心工艺流与材料选择 圆环冲压成型是精密金属加工中的基础且关键环节,主要依赖于高吨位压力机配合专用模具完成。材料通常选用高延展性的低碳钢、不锈钢或铜合金,这些材料在经过退火处理后,能够显著提升其塑性变形能力,减少加工硬化带来的开裂风险。板材在进入模具前需经过严格的表面清洁与润滑处理,润滑剂不仅能降低摩擦系数,还能有效防止模具磨损和工件表面划伤,确保后续抛光及压装工序的质量稳定性。
圆环冲压成型的核心工艺流与材料选择
圆环冲压成型是精密金属加工中的基础且关键环节,主要依赖于高吨位压力机配合专用模具完成。材料通常选用高延展性的低碳钢、不锈钢或铜合金,这些材料在经过退火处理后,能够显著提升其塑性变形能力,减少加工硬化带来的开裂风险。板材在进入模具前需经过严格的表面清洁与润滑处理,润滑剂不仅能降低摩擦系数,还能有效防止模具磨损和工件表面划伤,确保后续抛光及压装工序的质量稳定性。
成型过程中,凸模与凹模的配合精度直接决定了圆环的几何尺寸稳定性。现代冲压线常采用多工位级进模或单冲模,通过精密的导柱导套结构保证上下模闭合时的平行度。冲压行程的速度控制至关重要,过快易导致材料撕裂或模具冲击过大,过慢则影响生产效率。实际生产中,需根据材料厚度、直径大小调整冲压力度与行程曲线,确保圆环在成型后保持均匀的壁厚分布,为后续的表面处理提供良好的基础。
抛光亮面处理的表面质量控制
抛光亮面是提升圆环外观质感与耐腐蚀性能的重要步骤,通常分为机械抛光、电解抛光及振动抛光等几种主要方式。机械抛光利用高速旋转的抛光轮配合金刚石或碳化硅研磨膏,通过物理摩擦去除表面微观不平,适用于大多数金属材质。电解抛光则通过电化学溶解作用,优先去除表面凸起部分,使圆环表面达到镜面效果,特别适用于不锈钢等易钝化材料,能显著提升其耐蚀性与光泽度,且无机械应力残留。
抛光后的圆环表面质量需经过严格的目视检查与仪器检测,常见标准参照ISO 10110或行业通用的Ra值要求,一般亮面要求Ra值低于0.1μm。在操作过程中,需严格控制抛光液的温度、浓度及抛光时间,避免过度抛光导致尺寸超差或表面发雾。对于高精度要求的圆环,抛光后还需进行超声波清洗,去除残留的研磨颗粒与油污,确保表面洁净度,防止后续压装过程中因杂质影响配合精度或导致表面污染。
表圈压装的配合设计与工艺要点
表圈压装是将圆环与表壳或其他结构件进行永久性或半永久性连接的关键工序,其核心在于控制过盈配合量与压装力。压装前需精确测量圆环内径与表圈外径,计算理论过盈量,通常过盈量控制在0.005mm至0.05mm之间,具体数值依据材料弹性模量与结构强度确定。压装过程中,需使用液压机或伺服压装机,确保压装力平稳均匀,避免冲击力导致圆环变形或零件损伤。
压装定位精度直接影响最终产品的装配质量,通常采用专用工装夹具对圆环与表圈进行同心度校正,确保两者轴线重合。压装后需检查压装深度与侧隙,部分高精度应用要求压装后圆环与表圈之间无可见缝隙,且转动灵活无卡滞。对于需要密封的应用场景,压装后还需进行气密性测试,确保结合面无泄漏。压装工艺参数的设定需经过严密的验证,确保批量生产中的尺寸一致性与结构可靠性。