机械表材质
玻璃熔融成型原理入门,机械表与皮质表带的精密工艺
摘要
玻璃熔融成型原理入门 玻璃制造的核心在于硅酸盐材料在高温下的物理与化学转变,这一过程始于原料的精确配比与混合。石英砂、纯碱、石灰石等基础原料经过粉碎、筛分后进入熔窑,在1500摄氏度至1600摄氏度的高温环境下,二氧化硅晶体结构逐渐解体,形成粘稠的液态熔体。这一阶段的关键在于控制温度曲线,确保原料充分反应且气泡排出,形成成分均匀、无条纹的玻璃液。 熔融后的玻璃液随后进入成型工序,其流变特性决定了
玻璃熔融成型原理入门
玻璃制造的核心在于硅酸盐材料在高温下的物理与化学转变,这一过程始于原料的精确配比与混合。石英砂、纯碱、石灰石等基础原料经过粉碎、筛分后进入熔窑,在1500摄氏度至1600摄氏度的高温环境下,二氧化硅晶体结构逐渐解体,形成粘稠的液态熔体。这一阶段的关键在于控制温度曲线,确保原料充分反应且气泡排出,形成成分均匀、无条纹的玻璃液。
熔融后的玻璃液随后进入成型工序,其流变特性决定了最终产品的形态。根据粘度变化,玻璃从高温液态冷却至可塑态,再通过吹制、压延、拉制或浮法等工艺固定形状。浮法工艺是现代平板玻璃的主流技术,玻璃液漂浮在熔融锡液表面,利用重力与表面张力自然摊平,形成厚度均匀、表面平整的玻璃原片。这一过程对锡液表面的洁净度及温度梯度有着极高的要求,任何微小波动都会导致玻璃表面产生缺陷。
机械表与皮质表带的精密工艺
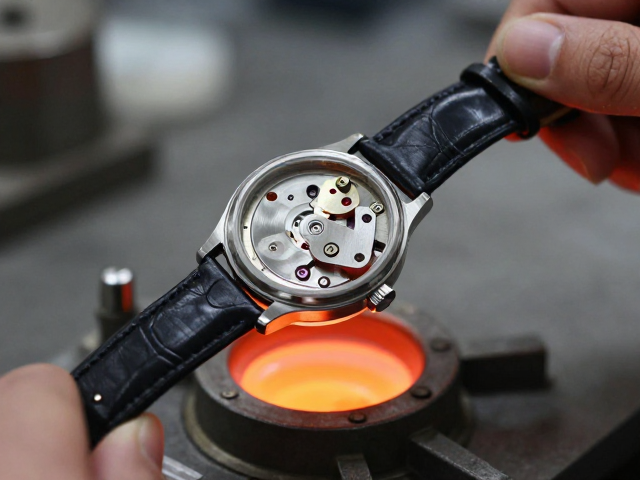
机械腕表的核心动力源于精密的齿轮传动系统,其运作依赖于发条储存的势能与擒纵机构的精准释放。机芯内部包含数百个微小零件,如游丝、摆轮、擒纵叉及各层齿轮,这些部件需经过CNC加工、倒角打磨及人工组装。钢材经过热处理获得指定硬度,再通过研磨消除微观瑕疵,确保齿轮间摩擦系数极低。每日误差控制在数秒内,依赖于摆轮游丝系统的等时性特性,这要求极高的加工精度与装配稳定性。
表壳与表冠的制造常采用不锈钢、钛金属或贵金属,经过CNC车削、抛光及拉丝处理,形成符合人体工学的曲面。防水性能通过O型密封圈与螺纹结构的精密配合实现,需经过高压气密性测试。表盘印刷采用丝网印刷或激光雕刻,指针则通过冲压成型后手工安装,确保转动顺畅且无干涉。每一枚机械机芯在组装完成后需经过走时精度、等时性及防水性能的独立检测,合格后方可进入最终组装环节。
皮质表带的选材与鞣制处理
优质皮质表带的基础在于原料皮的筛选,通常选用牛皮、鳄鱼皮或蜥蜴皮,这些皮革纤维结构紧密,耐磨性与延展性适中。原料皮经过浸水、去脂、脱脂等预处理,去除杂质并软化纤维。鞣制是赋予皮革稳定性的关键步骤,植物鞣料生成的皮革色泽自然、透气性好,而铬盐鞣制则使皮革柔软细腻、耐水性强。现代工艺中,混合鞣法常被用于平衡皮革的物理性能与外观质感,确保表带在不同气候条件下不易变形或开裂。
鞣制后的皮革需经过复软、染色、涂饰等后整理工序。染色过程需控制染料渗透深度,避免表面涂层过厚影响透气性。涂饰层通常由丙烯酸树脂或聚氨酯构成,提供光泽度与抗污能力。表带边缘经过削薄、打磨、封边处理,防止皮革分层。缝线多采用高强度尼龙线或蜡线,针距均匀,确保结构牢固。成品表带需经过拉力测试、耐汗液测试及耐磨测试,以验证其在日常佩戴中的耐用性。
表带与表耳的适配与组装
表带与表耳的连接依赖于弹簧杆或生耳销,其直径需与表耳孔精确匹配,通常直径为1.2毫米至2.0毫米不等。组装过程中,弹簧杆的张力需经过计算,确保表带牢固且不损伤表耳孔。皮质表带的折叠处需经过压痕处理,提升佩戴舒适度与弯曲寿命。表扣部分,针扣或折叠扣的内衬需贴合表带宽度,避免晃动。金属表扣表面经过PVD镀膜或电镀处理,增强耐腐蚀性,其开合机构需经过万次开合测试,确保结构稳定。
表带与表壳的组装需考虑整体重心分布,确保佩戴时的平衡感。对于潜水表或运动表,表带连接处常增加加固结构,以应对高频冲击。组装完成后,整表需经过走时校准、功能检查(如日历跳转、计时功能)及外观检验。每一处细节,如表耳与表带衔接处的缝隙、表扣开合顺畅度,均需符合出厂标准。精密工艺的核心在于将材料特性与结构设计完美结合,实现功能性与美学的统一。