机械表材质
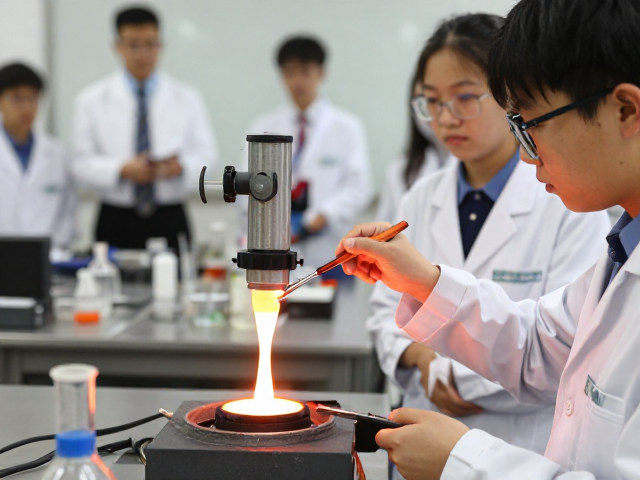
玻璃熔融成型原理科普,学生实验与商务会议必备知识
摘要
玻璃熔融的物理化学基础 玻璃并非传统意义上的晶体,而是一种在冷却过程中因粘度急剧增加而未能形成有序晶格结构的非晶态固体。其核心原料主要为二氧化硅,通常以石英砂的形式存在,这一成分构成了玻璃网络的骨架。在加热过程中,二氧化硅分子间的硅氧键发生断裂并重新排列,随着温度持续升高,混合物逐渐从固态转变为粘稠的液态,这一过程伴随着显著的体积变化和热力学性质的改变。 熔融过程的关键在于控制温度曲线,使原料充
玻璃熔融的物理化学基础
玻璃并非传统意义上的晶体,而是一种在冷却过程中因粘度急剧增加而未能形成有序晶格结构的非晶态固体。其核心原料主要为二氧化硅,通常以石英砂的形式存在,这一成分构成了玻璃网络的骨架。在加热过程中,二氧化硅分子间的硅氧键发生断裂并重新排列,随着温度持续升高,混合物逐渐从固态转变为粘稠的液态,这一过程伴随着显著的体积变化和热力学性质的改变。
熔融过程的关键在于控制温度曲线,使原料充分反应并消除气泡。工业上常用的钠钙玻璃体系,通过加入碳酸钠降低熔点,再添加碳酸钙以提高化学稳定性。当温度超过1500摄氏度时,原料中的杂质与助熔剂发生复杂的固相反应和液相反应,形成均匀的熔体。这一阶段的均匀性直接决定了最终玻璃产品的光学性能和机械强度,任何成分不均都可能导致应力集中或光学畸变。
成型工艺的热力学控制
玻璃从熔融状态转化为预定形状,主要依赖于其独特的粘度-温度特性。在成型过程中,玻璃液必须保持在具有适当流动性的温度区间,即“成型区”,通常对应粘度在10^3.6至10^4.2 Pa·s之间。在这个区间内,玻璃既像液体一样可以流动塑形,又像固体一样能保持形状不变。吹制、压延、拉制或浮法成型等技术,都是基于对这一粘度窗口的精确计算和操作。
浮法玻璃工艺是现代平板玻璃生产的主流技术,其核心在于将熔融玻璃液倾倒在熔融锡液表面。由于玻璃与锡液密度差异及表面张力作用,玻璃液在锡液面上自然摊平,形成上下表面平整、厚度均匀的玻璃带。这一过程利用了液态玻璃在重力作用下的自平整特性,使得玻璃表面无需经过后续打磨即可达到极高的光学质量,这也是现代建筑玻璃和汽车玻璃得以大规模标准化生产的基础。
退火消除内应力
成型后的玻璃内部存在着由温度梯度引起的热应力,这种应力若不加消除,会导致玻璃在后续加工或使用中自发破裂。退火是将玻璃制品加热到退火点温度附近,并在此温度下保持足够长的时间,使玻璃内部的应力通过分子重排逐渐松弛的过程。退火点通常对应粘度为10^7.6 Pa·s时的温度,此时玻璃具有足够的流动性以释放应力,但又不至于发生形状改变。
退火后的冷却过程同样需要严格控制,必须缓慢通过应变点温度(粘度约为10^13.3 Pa·s),以确保玻璃在冷却至室温的过程中不会重新产生新的应力。对于学生实验而言,观察退火不良的玻璃在受热或受力时的破裂模式,是理解材料微观结构与宏观性能关系的直观途径。在商务应用中,退火工艺参数的设定直接影响生产效率和成品率,是玻璃制造成本控制的关键环节。
实验应用与行业标准
在教育科研领域,小型玻璃熔融实验常使用铂金坩埚配合高温马弗炉进行,重点观察不同成分配比下的析晶倾向和熔融流动性。通过调节氧化剂或还原剂的比例,研究人员可以改变玻璃的光学颜色或电学性能,这些基础实验为开发特种玻璃如低铁玻璃、高硼硅玻璃提供了理论依据。实验数据的可重复性依赖于精确的温度控制和原料纯度管理,任何微小偏差都可能导致结果失真。
在商业会议与技术交流中,玻璃熔融与成型知识的普及有助于跨领域合作。建筑行业关注玻璃的透光率、强度和耐候性,电子行业则聚焦于玻璃基板的热膨胀系数和绝缘性能。了解熔融成型原理,有助于企业在采购原材料、选择加工设备或解决生产缺陷时做出更科学的决策。例如,当遇到玻璃表面瑕疵问题时,技术人员能通过分析成型区的温度分布和冷却速率,快速定位工艺漏洞,优化生产流程。