机械表材质
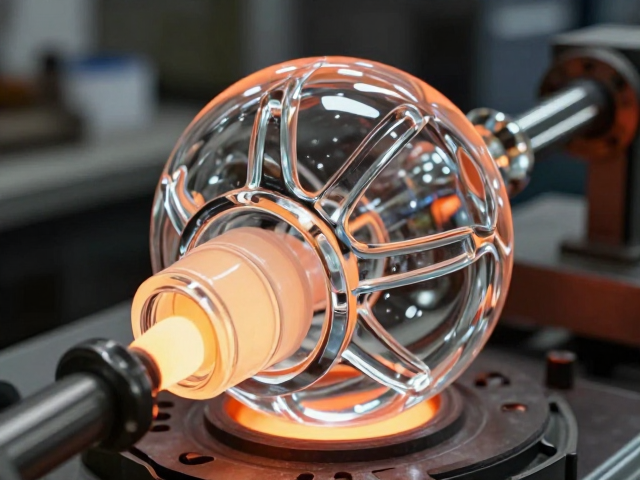
揭秘玻璃熔融成型,硬度超普通玻璃的镂空机械感工艺
摘要
玻璃熔融成型的核心物理机制 玻璃在高温加热至软化点后,其内部原子结构从有序的晶体排列转变为无序的液态结构,这一过程使得材料获得类似高粘度液体的流动性。当温度进一步升高至熔融状态,玻璃内部形成连续的三维网络结构,主要成分二氧化硅与其他金属氧化物在高温下发生复杂的化学反应,形成硅氧四面体的聚合体。这种液态特性使得玻璃可以通过重力、气压或机械力进行塑形,是后续所有成型工艺的物理基础。 在熔融状态下,玻
玻璃熔融成型的核心物理机制
玻璃在高温加热至软化点后,其内部原子结构从有序的晶体排列转变为无序的液态结构,这一过程使得材料获得类似高粘度液体的流动性。当温度进一步升高至熔融状态,玻璃内部形成连续的三维网络结构,主要成分二氧化硅与其他金属氧化物在高温下发生复杂的化学反应,形成硅氧四面体的聚合体。这种液态特性使得玻璃可以通过重力、气压或机械力进行塑形,是后续所有成型工艺的物理基础。
在熔融状态下,玻璃的粘度会随着温度变化呈现显著差异,这一特性决定了成型工艺的具体操作窗口。工匠或自动化设备通过精确控制加热曲线,使玻璃处于最佳可塑区间,此时材料既具备足够的流动性以填充模具或响应外力,又保留一定的内聚力以防止坍塌。熔融过程中的温度均匀性至关重要,任何局部的温差都可能导致内部应力分布不均,进而影响最终成品的光学性能和力学稳定性。
镂空结构的机械感设计逻辑
镂空机械感工艺的核心在于在保持玻璃整体结构完整的前提下,通过精密计算移除部分材料,形成类似齿轮、连杆或散热格栅的复杂几何形态。这种设计并非简单的镂空,而是需要模拟机械部件的受力模型,确保镂空区域在去除多余材料后,剩余骨架仍能承受预期的物理载荷。设计师通常利用计算机辅助设计软件构建三维模型,通过拓扑优化算法计算最佳支撑结构,使得镂空部分既呈现工业美学,又符合材料力学原理。
机械感的外观特征主要体现在线条的硬朗转折、重复的单元结构以及类似精密仪器的拼接视觉效果。在玻璃工艺中,这表现为锐利的边缘处理、均匀的孔洞分布以及类似金属件咬合的层叠效果。为了实现这种视觉效果,熔融玻璃需要在冷却过程中保持极高的尺寸稳定性,任何微小的收缩或变形都会破坏机械感的精确性。因此,成型过程中的温度梯度控制必须极为精细,以确保复杂镂空结构的几何精度。
硬度提升的材料科学与工艺强化
普通钠钙玻璃的莫氏硬度通常在5-5.5之间,而经过特殊工艺处理的强化玻璃硬度可显著提升。这种硬度提升并非单一因素作用,而是源于材料成分优化与表面应力场的构建。通过在高温熔融过程中引入氧化铝、氧化镁等氧化物,可以改变玻璃网络的连接方式,增强硅氧键的稳定性。同时,离子交换工艺使得玻璃表面的压应力层深度和应力值大幅增加,从而显著提高材料抵抗外部冲击和划伤的能力。
在镂空成型过程中,热处理工艺对最终硬度起着决定性作用。通过可控的退火过程,消除内部残余应力,防止材料因应力集中而产生微裂纹。此外,表面化学强化技术利用钾离子与玻璃表面的钠离子进行交换,由于钾离子体积较大,会在表面形成严密的压应力层,这种微观结构的变化使得玻璃在宏观上表现出超越普通玻璃的抗冲击性和硬度。这种强化效果与镂空结构相结合,使得薄壁复杂结构在保持轻盈外观的同时,具备优异的机械强度。
成型过程中的技术难点与解决方案
镂空机械感玻璃在成型过程中面临的最大技术挑战是高温下的结构塌陷与变形。由于镂空部分减少了材料支撑,熔融玻璃在重力作用下极易发生扭曲或孔洞闭合。为解决这一问题,现代工艺常采用高精度模具辅助成型,模具材料需具备极高的耐热性和尺寸稳定性,如特种陶瓷或石墨复合材料。模具表面经过精密加工,形成与目标镂空结构互补的型腔,通过负压吸附或机械固定,强制玻璃在成型过程中保持预设形状。
温度场的精确控制是另一大难点。镂空结构的不同部位在冷却过程中收缩速率不一致,可能导致翘曲或开裂。采用分区加热与冷却系统,配合红外测温技术实时监测玻璃表面温度分布,能够动态调整加热功率,确保各部位冷却速率均匀。此外,引入计算机模拟技术,预测熔融玻璃在模具中的流动行为和冷却收缩曲线,提前优化模具设计和工艺参数,有效降低了废品率,提高了复杂镂空结构的成型成功率。