机械表配件
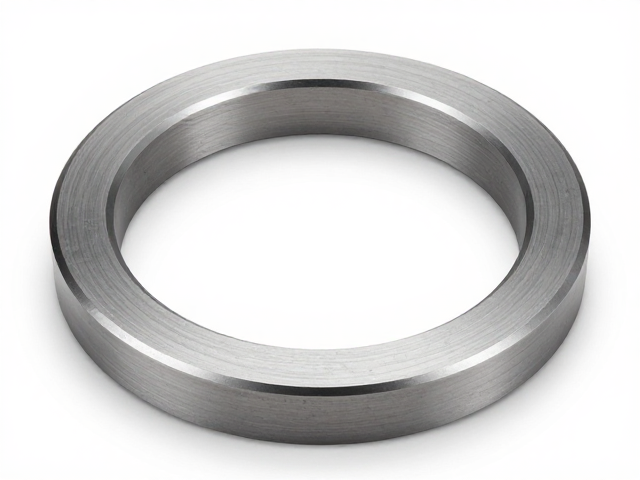
圆环冲压成型工艺,关注材质耐磨性与专业开表工具选型
摘要
圆环冲压成型中的材质耐磨性关键指标 圆环冲压件在自动化生产线中常承受高频次的摩擦与冲击,材质的耐磨性直接决定了模具寿命及成品的一致性。高耐磨钢材如D2或SKD11因其含有高比例的碳和铬,能在高压环境下保持极低的表面粗糙度,有效抵抗因材料流动产生的粘附与磨损。在实际工况中,基材的硬度通常需维持在58-62 HRC之间,以确保在冷冲压过程中不发生塑性变形,从而维持圆环外径与内径的尺寸稳定性。 材质表
圆环冲压成型中的材质耐磨性关键指标
圆环冲压件在自动化生产线中常承受高频次的摩擦与冲击,材质的耐磨性直接决定了模具寿命及成品的一致性。高耐磨钢材如D2或SKD11因其含有高比例的碳和铬,能在高压环境下保持极低的表面粗糙度,有效抵抗因材料流动产生的粘附与磨损。在实际工况中,基材的硬度通常需维持在58-62 HRC之间,以确保在冷冲压过程中不发生塑性变形,从而维持圆环外径与内径的尺寸稳定性。
材质表面的微观结构对耐磨表现有着显著影响。通过优化热处理工艺,如真空淬火配合多次回火,可以细化晶粒并消除内应力,使碳化物均匀分布。这种微观层面的强化能够减少冲压过程中的微裂纹扩展,防止因局部应力集中导致的崩刃或剥落。对于需要极高耐磨性的场景,部分高端应用会选择粉末冶金高速钢,其均匀的金相组织能显著提升抗疲劳性能,延长冲压件在连续生产中的无故障运行时间。
专业开表工具在圆环加工中的选型逻辑
开表工具,即用于测量圆环内径、外径或壁厚的精密量具,其选型需严格匹配圆环的加工公差与生产节拍。对于高精度要求的圆环件,千分尺或内径量表是基础配置,其测头的材质通常经过硬化处理,以应对反复接触测量面带来的磨损。选型时需关注测头的形状设计,例如球形测头适用于曲面接触,而平面测头则更适合平面定位,不同的测头几何形状直接影响接触点的应力分布,进而影响测量的重复精度。
随着圆环加工向微型化或大型化发展,专用开表工具的适应性成为关键考量因素。小型圆环可能需要使用带杠杆表的比较仪,通过差值测量提高灵敏度;而大型或异形圆环则可能需要定制化设计的内径规,以确保测杆能顺利进入并稳定接触。工具的分辨率需与工艺公差相匹配,通常精密冲压件的公差控制在微米级别,因此量具的读数精度至少需达到0.01mm或更高,以避免因测量误差导致的质量误判。
材质特性与工具选型的协同优化
材质的耐磨性与开表工具的选型之间存在严密的逻辑关联。高耐磨材质通常硬度较高,对量具测头的磨损也更为剧烈。若选用常规材质的测头测量高硬度圆环,测头尖端可能在短时间内出现磨损变形,导致测量数据漂移。因此,在加工高耐磨钢制圆环时,量具测头需选用同等或更高硬度等级的材料,如碳化钨,以确保持久的测量稳定性。
生产环境中的温度变化与润滑条件也会影响材质与工具的交互效果。高温可能导致圆环材质发生微小的热膨胀,改变实际尺寸,而润滑剂残留可能在测量面形成油膜,干扰接触状态。选型时需考虑量具的热膨胀系数,或使用具有温度补偿功能的数字量具。同时,测量前的清洁程序至关重要,需彻底清除圆环表面的油污与金属屑,确保开表工具与工件表面实现理想的点或线接触,从而获取真实反映材质状态与尺寸精度的数据。