机械表配件
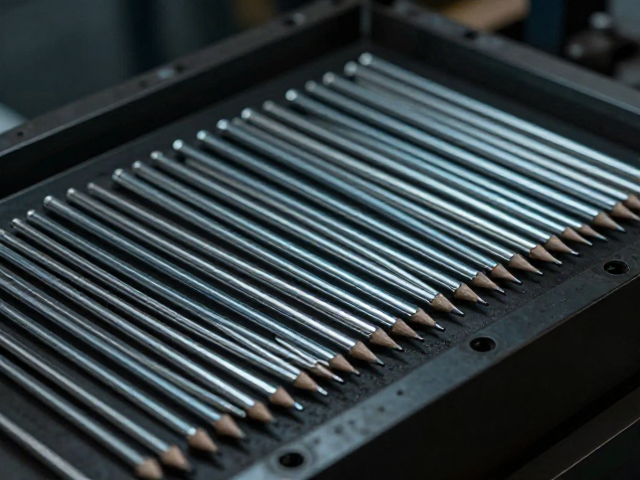
铅笔针金属坯冲压成型工艺与夜光效果检查标准
摘要
铅笔针金属坯冲压成型工艺的核心控制点 铅笔针类精密金属部件的生产通常始于高延展性金属材料,如黄铜、不锈钢或铝合金板材的裁切与退火处理。冲压成型是决定产品几何精度与结构强度的关键环节,该过程依赖于高精度模具与吨位稳定的冲压机。在模具设计阶段,需重点考量料带步距、侧刃定位精度以及凸凹模间隙,间隙过小易导致毛刺超标或模具崩裂,间隙过大则会引起断面粗糙及尺寸不稳定。实际生产中,冲压力需根据材料厚度与抗拉
铅笔针金属坯冲压成型工艺的核心控制点
铅笔针类精密金属部件的生产通常始于高延展性金属材料,如黄铜、不锈钢或铝合金板材的裁切与退火处理。冲压成型是决定产品几何精度与结构强度的关键环节,该过程依赖于高精度模具与吨位稳定的冲压机。在模具设计阶段,需重点考量料带步距、侧刃定位精度以及凸凹模间隙,间隙过小易导致毛刺超标或模具崩裂,间隙过大则会引起断面粗糙及尺寸不稳定。实际生产中,冲压力需根据材料厚度与抗拉强度进行精确计算,确保在连续冲压过程中材料流动均匀,避免出现裂纹或翘曲现象。
成型后的半成品需经过严格的去毛刺与清洗工序,以消除冲压残留的金属屑与油污,这些杂质直接影响后续表面处理的效果及最终产品的安全性。对于铅笔针结构,其针管部分与连接件的配合精度要求极高,通常采用多工位级进模实现连续成型,以减少人工干预带来的误差。在此阶段,在线视觉检测系统常被引入,用于实时监控冲压件的尺寸波动,确保每一枚坯件符合公差范围。若发现连续不良,需立即停机检查模具磨损情况或润滑系统状态,防止批量性质量事故。
夜光涂层材料特性与涂覆工艺规范
夜光效果的实现依赖于荧光粉或长余辉发光材料(如铝酸锶系无机荧光粉)与粘结树脂的混合。材料的选择需依据使用场景的光照强度及余辉时间要求,不同粒径的荧光粉会影响涂层的细腻度与发光效率。在配制夜光漆时,需严格控制荧光粉与树脂的比例,通常添加量在10%-30%之间,过高的填充率会导致涂层附着力下降,而过低则亮度不足。搅拌过程需采用低速真空搅拌,以排除气泡,确保涂层表面平整无针孔,这对铅笔针这类细小部件的外观质量至关重要。
涂覆工艺多采用浸涂、喷涂或丝网印刷,对于铅笔针这类细长结构,浸涂法能较好地保证涂层均匀性,但需精确控制浸入速度与拔出速度,以调节涂层厚度。涂覆后的部件需经过固化处理,固化温度与时间需严格遵循材料供应商提供的技术参数,确保树脂完全交联,形成坚固的保护层。固化过程中,环境湿度与洁净度会影响涂层表面质量,因此建议在恒温恒湿无尘车间内进行操作。涂层厚度通常控制在5-20微米,过厚易导致夜光效果浑浊,过薄则可能因遮盖力不足影响底色美观。
夜光效果检查的标准参数与检测方法
夜光效果的检验主要依据亮度衰减曲线与余辉时间两个核心指标。在完全黑暗环境下,使用高精度照度计测量涂层表面的初始亮度,通常要求在激发光源下照射一定时间后,初始亮度值需达到预定标准,例如500-1000 mcd/m²(具体数值依产品规格而定)。随后记录亮度随时间衰减的过程,关键节点如10分钟、60分钟、120分钟后的亮度值需符合产品规格书要求。检测环境需为绝对黑暗,避免杂散光干扰,照度计探头需垂直于检测表面,并保持固定距离,以确保数据的可重复性。
除亮度指标外,涂层的外观质量也是检查重点。需在标准光源箱下,通过肉眼观察或低倍显微镜检查夜光涂层表面是否存在流挂、橘皮、气泡、露底或杂质等缺陷。对于铅笔针产品,还需检查针尖与连接部位的涂层覆盖情况,确保无漏涂或堆积。此外,附着力测试也是必要环节,通常采用划格法或胶带剥离法,验证涂层与金属坯件的结合强度,防止在使用过程中涂层脱落影响夜光效果或造成安全隐患。所有检测数据需记录归档,作为批次质量追溯的依据。
成品综合检验与质量控制流程
在夜光效果检查合格后,铅笔针需进入最终的综合检验阶段,涵盖尺寸精度、机械性能及外观细节。使用高精度千分尺或光学影像测量仪检测铅笔针的长度、直径、同心度等关键尺寸,确保符合图纸要求。对于活动部件,需进行装配测试,验证其伸缩或旋转是否顺畅,无卡滞现象。同时,检查表面颜色均匀性,确保无色差,特别是在自然光下观察时,底色与夜光层之间无明显界限或污染痕迹。
质量控制流程中,抽样检验遵循统计学原理,通常采用AQL(接受质量限)标准进行批次抽检。对于关键安全指标,如重金属含量释放量,需定期送检第三方实验室,确保符合相关环保与安全法规要求。生产过程中产生的不合格品需明确标识并隔离,分析根本原因,防止混入合格品中。所有检验记录需电子化存储,便于后续数据分析与工艺优化。通过严密的检验流程,确保每一枚出厂的铅笔针在功能、外观及安全性能上均达到既定标准,满足用户使用需求。