机械表配件
底盖锻压工艺与蓝宝石玻璃密封性测试,如何打造极致防水性能?
摘要
底盖锻压工艺的核心技术与材料选择 底盖作为智能穿戴设备或户外精密仪器与人体接触的关键界面,其结构完整性直接决定了整机的防护等级上限。目前行业内主流的高阶工艺多采用航空级铝合金或不锈钢材质,通过整块金属坯料进行CNC精密切割后,再经由高精度锻压设备进行成型。这一过程并非简单的冲压,而是利用高温高压环境下的金属塑性变形,使金属晶粒结构致密化,从而显著提升底盖的抗冲击能力和耐腐蚀性能。例如,部分高端机
底盖锻压工艺的核心技术与材料选择
底盖作为智能穿戴设备或户外精密仪器与人体接触的关键界面,其结构完整性直接决定了整机的防护等级上限。目前行业内主流的高阶工艺多采用航空级铝合金或不锈钢材质,通过整块金属坯料进行CNC精密切割后,再经由高精度锻压设备进行成型。这一过程并非简单的冲压,而是利用高温高压环境下的金属塑性变形,使金属晶粒结构致密化,从而显著提升底盖的抗冲击能力和耐腐蚀性能。例如,部分高端机型采用的7000系列铝合金,经过固溶处理和时效强化后,其屈服强度可超过500MPa,这种高强度的基底为后续的高精密密封提供了坚实的物理基础。
锻压过程中的公差控制是决定防水成败的第一道关卡。传统的加工方式难以完全消除微观层面的形变误差,而现代化的等温锻造技术能够将底盖边缘的厚度公差控制在±0.05mm以内。这种极致的平整度要求意味着底盖与表壳结合处的微观起伏必须被降至最低。在实际生产线上,激光干涉仪会被定期用于检测锻压后的底盖平面度,任何超过0.02mm的偏差都会导致产品被判定为不合格。这种对材料物理特性的极致压榨,确保了底盖在长期佩戴磨损中仍能保持原有的结构稳定性,为内部精密元件提供第一道坚实屏障。
蓝宝石玻璃与底盖的界面密封逻辑
蓝宝石玻璃因其极高的莫氏硬度(9级)和优异的光学透过率,常被用作覆盖屏幕或传感器窗口的关键材料。然而,蓝宝石与金属底盖的结合并非简单的物理堆叠,而是面临着热膨胀系数差异巨大的技术挑战。蓝宝石的热膨胀系数约为7.5×10^-6/°C,而常见的316L不锈钢约为16×10^-6/°C,这种差异使得在温度剧烈变化时,两者连接处极易产生应力集中,进而破坏密封层的完整性。因此,现代工艺通常采用纳米级环氧树脂或专用硅胶作为中间介质,通过紫外光固化技术形成高弹性的缓冲层,以吸收因温差变化产生的剪切力,防止密封失效。
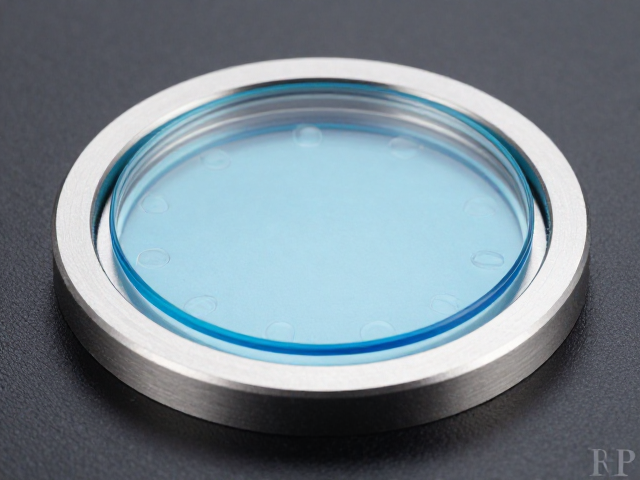
在传感器底盖与蓝宝石保护窗的拼接处,密封结构的设计往往采用多重冗余机制。常见的方案是在金属底盖边缘预留微米级的凹槽,内部填充高粘性密封胶,再通过超声波焊接或激光熔接技术将蓝宝石盖板压合固定。这种“胶接+焊接”的双重保险策略,能够有效应对水压渗透的风险。值得注意的是,密封胶的固化环境需经过严格管控,湿度通常需保持在40%-60%,温度控制在25℃左右,以确保胶层内部无气泡残留。任何微小的气泡在深水高压环境下都可能成为渗透的通道,因此自动化视觉检测系统会在固化后对每个产品进行高倍率显微镜检查,剔除任何存在瑕疵的半成品。
极限环境下的防水性能测试体系
防水性能的验证并非依靠单一实验,而是构建了一套严密的多维测试体系。其中,静态水压测试是基础环节,设备需模拟不同深度下的静水压力。例如,针对支持50米防水(5 ATM)的产品,测试舱需施加5个大气压的恒定压力,持续时长通常不少于规定标准的时间(如30分钟至数小时),以检测密封胶在持续应力下的形变情况。与此同时,动态水压测试会模拟用户游泳或冲浪时的水流冲击,通过旋转夹具使产品承受交变水压,这种测试更能反映真实使用场景下的密封可靠性,能够有效发现静态测试中难以察觉的结构性弱点。
除了水压,温度循环与湿热老化测试也是评估长期密封性的关键手段。产品需在-10℃至50℃的环境中进行多次冷热交替冲击,每次循环后立即进行水压检测,以验证材料在极端温差下是否出现脆裂或密封层脱落。此外,盐雾腐蚀测试用于模拟海水环境,将产品置于5%氯化钠溶液喷雾舱中,持续暴露规定时长(如24小时或48小时),随后检查底盖边缘及传感器开孔处是否有锈蚀或密封失效迹象。这些经过工业标准验证的实验数据,共同构成了产品防水性能的可追溯档案,确保每一台出厂设备在面对复杂户外环境时,都能保持稳定的防护效能。