机械表配件
CNC精密加工齿轮内置连接结构,详解把杆螺纹规格选型指南
摘要
CNC精密加工齿轮内置连接结构的核心设计逻辑 齿轮与轴体的内置连接结构在传动系统中承担着传递扭矩与定位的核心职能,其设计精度直接决定了机械设备的运行平稳性与使用寿命。在CNC精密加工领域,这种连接通常表现为齿轮内孔与轴端外圆的配合,常见的形式包括花键连接、锥面配合以及带螺纹的压配结构。其中,把杆螺纹作为关键的紧固与定位元件,其选型需严格遵循ISO公制螺纹标准或统一的细牙螺纹规范,以确保在高频振动
CNC精密加工齿轮内置连接结构的核心设计逻辑
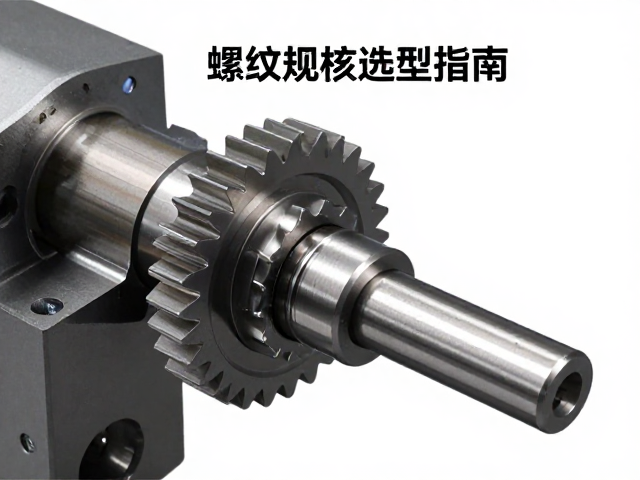
齿轮与轴体的内置连接结构在传动系统中承担着传递扭矩与定位的核心职能,其设计精度直接决定了机械设备的运行平稳性与使用寿命。在CNC精密加工领域,这种连接通常表现为齿轮内孔与轴端外圆的配合,常见的形式包括花键连接、锥面配合以及带螺纹的压配结构。其中,把杆螺纹作为关键的紧固与定位元件,其选型需严格遵循ISO公制螺纹标准或统一的细牙螺纹规范,以确保在高频振动环境下不发生松动或滑丝现象。
实际工程应用中,齿轮内置连接的可靠性往往取决于螺纹副的预紧力控制与接触刚度的匹配。当采用螺纹销或定位螺钉进行辅助固定时,螺纹规格的选择必须结合齿轮材料的许用应力以及装配空间的限制进行综合计算。过大的螺纹规格可能导致齿轮根部应力集中引发疲劳断裂,而过小的规格则可能因接触面积不足导致塑性变形,因此在精密传动场景中,螺纹参数的确定需经过严密的有限元分析验证。
把杆螺纹规格选型的关键参数考量
螺纹规格选型的首要步骤是明确连接部位的载荷类型,分为静载荷、冲击载荷及交变载荷等不同工况。对于承受主要扭矩传递的把杆螺纹,细牙螺纹(如M10x1.0)通常优于粗牙螺纹(如M10x1.5),因为细牙螺纹具有更小的导程角,自锁性能更好,且在振动环境下不易松动。同时,需核算螺纹的有效截面积,确保其在最大工作扭矩下产生的剪切应力低于材料的屈服强度,通常建议安全系数保持在1.5至2.0之间。
除了基本的直径与螺距,螺纹的中径公差等级及配合性质也是选型的核心依据。在高精度齿轮连接中,常选用6H或6g的配合等级,以保证装配时的同轴度与间隙控制。此外,螺纹表面的粗糙度需控制在Ra0.8至Ra1.6微米范围内,以提供均匀的摩擦力分布,避免微观应力集中。对于特殊工况,还需考虑螺纹滚压成型后的残余应力分布,通常滚压工艺能提高螺纹根部的疲劳强度约20%至30%,这在动态负载应用中具有显著优势。
基于材料特性的螺纹工艺与表面处理
齿轮本体材料的微观结构对螺纹加工质量有着决定性影响,常用材料如20CrMnTi、42CrMo等合金结构钢,在热处理后需进行精密车削或攻丝。对于硬度较高的齿轮材料,直接攻丝易导致螺纹牙型崩裂,因此常采用先钻底孔、再冷挤压成型螺纹的工艺,或利用高精度螺纹铣削技术获得理想的牙型轮廓。底孔直径的计算需严格依据公式 $D_p = D - 1.0826 \times P$(其中D为公称直径,P为螺距),以确保螺纹牙高符合标准规范。
表面处理技术在提升螺纹连接性能方面扮演着重要角色,常见的包括发黑处理、磷化及镀锌钝化。发黑处理主要用于改善外观并提供基础的防锈能力,适用于室内干燥环境;磷化处理能形成多孔转化膜,有利于润滑油吸附,降低摩擦系数,适用于需要频繁拆装或润滑条件一般的场景。在涉及高耐腐蚀要求的精密设备中,可选择达克罗(ZnAl)涂层,其盐雾测试时间可达1000小时以上,且无氢脆风险,特别适合高强度螺栓与精密螺纹连接件的应用。
装配精度控制与检测标准实施
装配过程中的扭矩控制是确保螺纹连接可靠性的关键环节,需使用经过校准的数显扭矩扳手,将预紧力控制在理论值的±10%范围内。对于高精度齿轮连接,常采用转角法进行紧固,即先达到屈服点扭矩,再旋转特定角度,以消除接触面微观不平度的影响,获得更稳定的预紧力。装配前需对螺纹孔进行吹扫与清洗,确保无切屑残留,避免异物导致螺纹副咬死或预紧力失真。
检测环节需引入三坐标测量机(CMM)对螺纹中径、螺距累积误差及牙型半角进行全尺寸测量,同时利用螺纹塞规与环规进行通止规检验,确保几何精度符合公差要求。在实际运行验证中,可通过扭矩系数测试评估摩擦状态,标准工况下扭矩系数K值通常分布在0.12至0.16之间。若检测数据偏离标准范围,需重新审视螺纹加工刀具磨损情况或表面处理层的厚度均匀性,及时调整工艺参数以恢复连接性能。