机械表配件
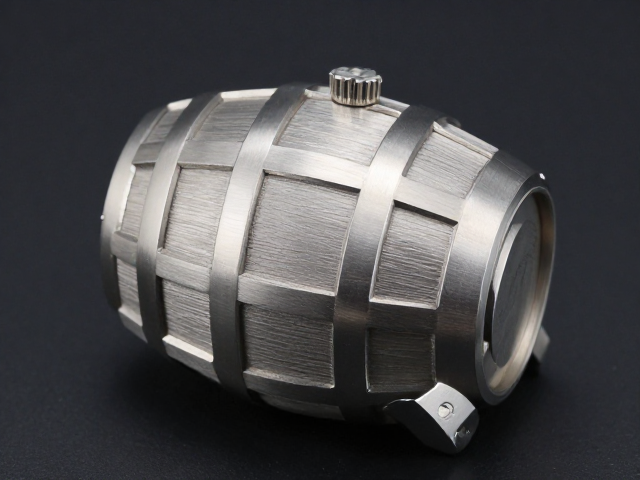
酒桶形表壳壳体锻压成型工艺与拉丝处理详解
摘要
酒桶形表壳的几何特征与锻造前准备 酒桶形表壳因其两侧弧度向内收敛、中部饱满的立体造型,在机械腕表领域具有独特的视觉张力。这种非传统的几何结构对金属材料的延展性和锻造设备的精度提出了极高要求。在开始锻造之前,原材料的选择至关重要,通常采用316L精钢、904L钢或钛合金等具备优良加工硬化特性的材料。坯料的尺寸计算需经过严密的模拟分析,确保金属在后续成型过程中能够均匀流动,避免出现折叠或裂纹等早期缺
酒桶形表壳的几何特征与锻造前准备
酒桶形表壳因其两侧弧度向内收敛、中部饱满的立体造型,在机械腕表领域具有独特的视觉张力。这种非传统的几何结构对金属材料的延展性和锻造设备的精度提出了极高要求。在开始锻造之前,原材料的选择至关重要,通常采用316L精钢、904L钢或钛合金等具备优良加工硬化特性的材料。坯料的尺寸计算需经过严密的模拟分析,确保金属在后续成型过程中能够均匀流动,避免出现折叠或裂纹等早期缺陷。
坯料表面需要进行精细的预处理,以去除氧化皮并保证后续锻造的润滑效果。现代精密加工中,常采用数控车床对圆柱形坯料进行初步车削,使其达到接近最终表壳的直径和长度公差范围。这一阶段的尺寸控制直接影响后续锻压工序的效率,过大的余量会增加模具磨损,而过小的余量则可能导致成型不足。技术人员会根据具体型号的设计图纸,设定精确的坯料重量和直径标准,为自动化生产线提供标准化的输入源。
多工位锻压成型的核心工艺流程
酒桶形表壳的成型通常采用多工位冷锻或温锻工艺,通过模具的逐步挤压改变金属形态。第一工位多为预成形,利用冲头对坯料施加径向压力,使其初步形成中间凸起、两端收缩的轮廓。这一过程需要精确控制模具的温度和压力曲线,以防止金属内部产生过大的残余应力。随后的工位依次进行形状修整和尺寸精定,模具型腔的精度通常要求达到微米级别,以确保表壳各侧面的弧度过渡自然且对称。
在锻压过程中,润滑剂的施加频率和用量会显著影响成品质量。高性能合成润滑剂能在模具与金属表面之间形成隔离层,减少摩擦系数,防止金属表面划伤,同时有助于金属在模具内的流动。成型后的表壳毛坯需经过严格的尺寸检测,使用三坐标测量仪检查关键点的直径、高度及弧度偏差。任何超出公差范围的工件都会被立即剔除,以确保后续组装时的密封性和美观度。
表面拉丝处理的工序逻辑与技巧
锻压成型后的表壳表面虽经初步打磨,但仍留有模具压痕或细微瑕疵,需通过拉丝处理提升质感并掩盖加工痕迹。拉丝工艺的核心在于使用不同目数的拉丝轮或刷轮,在表壳表面形成均匀、细腻的线性纹理。常见的拉丝方向有直丝、十字丝或斜丝,酒桶形表壳因曲面特性,通常采用直丝或跟随弧度的曲线拉丝,以增强立体感。操作人员需保持手法稳定,确保每一道拉丝纹理的深度和间距一致。
为了应对酒桶形表壳两侧的曲面变化,拉丝工具的设计需具备柔性适应能力。硬质拉丝轮在直线区域表现良好,但在曲面过渡区易产生断纹或深浅不一。因此,部分高端工艺采用带有弹性背衬的拉丝轮,或使用手工辅助抛光配合机械拉丝,以处理难以触及的角落。拉丝完成后,表壳表面需进行去油清洁,去除残留的金属粉末和润滑剂,为后续的阳极氧化或PVD镀膜(如适用)提供洁净的基底,确保最终饰面效果的持久与稳定。