机械表配件
金属坯冲压成型工艺,计时分针扫秒结构的精密加工解析
摘要
金属坯冲压成型工艺的核心逻辑与材料选择 金属坯冲压成型依赖于高吨位压力机在模具闭合瞬间对板材施加的巨大冲裁力,这一过程严格遵循塑性变形原理,使材料发生不可逆的形变从而获得预定形状。材料的选择直接决定了成型的成功率,常见的低碳钢、不锈钢及铝合金在冲压前需经过严格的力学性能测试,其中屈服强度与延伸率是评估材料是否适合深冲或复杂成形的关键指标。例如,08Al深冲钢因其优异的晶粒度和低屈服强度,常被用于
金属坯冲压成型工艺的核心逻辑与材料选择
金属坯冲压成型依赖于高吨位压力机在模具闭合瞬间对板材施加的巨大冲裁力,这一过程严格遵循塑性变形原理,使材料发生不可逆的形变从而获得预定形状。材料的选择直接决定了成型的成功率,常见的低碳钢、不锈钢及铝合金在冲压前需经过严格的力学性能测试,其中屈服强度与延伸率是评估材料是否适合深冲或复杂成形的关键指标。例如,08Al深冲钢因其优异的晶粒度和低屈服强度,常被用于汽车覆盖件或家电外壳的生产,其延伸率通常需保持在30%以上,以确保材料在模具型腔内流动时不发生破裂。
模具的设计精度与表面处理工艺是控制成型质量的核心环节,现代冲压模具多采用硬质合金或经过特殊热处理的高碳高铬工具钢,以应对高频次冲击下的磨损问题。模具型腔表面通常经过精密抛光或进行Dental处理,以降低摩擦系数,防止材料在拉伸过程中因应力集中而产生起皱或撕裂。在实际生产中,润滑剂的选用与喷涂均匀性会显著影响零件的表面质量,合适的润滑层能减少模具与坯料间的直接接触,延长模具寿命,同时提升成品的外观一致性,这是传统经验与现代流体动力学计算相结合的结果。
计时分针扫秒结构的精密加工解析
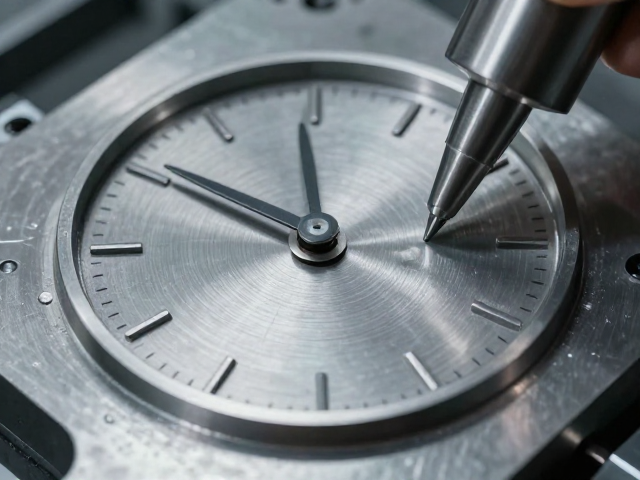
计时分针扫秒结构属于钟表机芯中的微小传动组件,其加工精度通常控制在微米级别,这对传统的大规模冲压工艺构成了极大挑战。此类结构通常由极薄的金属片经过多道精密冲压、激光切割或微细电火花加工而成,要求叶片在高速旋转中保持极低的惯性平衡,以减少对走时精度的干扰。材料多选用高弹性极限的铍铜合金或特殊不锈钢,通过退火处理消除内应力,确保叶片在长期摆幅下不发生塑性变形,这种微观层面的材料行为控制是保证计时功能稳定性的物理基础。
在精密加工环节,冲切模具的刃口间隙需经过超精密磨削,间隙值往往小于材料厚度的5%,以避免产生毛刺或断面塌陷,影响扫秒动作的流畅性。加工过程中常引入自动化光学检测系统,对冲压后的叶片长度、宽度及厚度进行实时在线监测,任何超出公差范围的缺陷都会被即时剔除。此外,为了应对微小零件在高速冲压中的定位难题,模具常采用高精度的导柱导套系统配合精密卸料板,确保每一次冲裁动作的重复定位精度达到微米级,从而满足计时工具对机械结构稳定性的严苛要求。