机械表配件
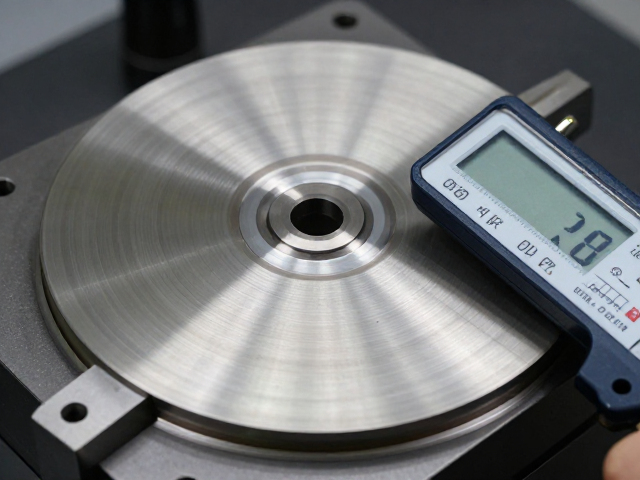
圆盘精密车削工艺,专业校表仪检测受磁走快故障
摘要
圆盘精密车削中的磁性干扰隐患 在高精度圆盘零件的车削加工过程中,表面质量与尺寸精度往往会受到多种隐性因素的干扰,其中工件或夹具的残留磁性会引发显著的测量偏差。当使用高灵敏度校表仪对旋转圆盘进行跳动检测时,若工件表面存在较强磁场,测头与工件之间会产生额外的磁吸力或排斥力。这种非机械接触力会导致测针产生微颤或偏移,使得数字显示值或指针读数出现不规则波动,直观上常误判为工件存在严重的跳动误差或主轴径向
圆盘精密车削中的磁性干扰隐患
在高精度圆盘零件的车削加工过程中,表面质量与尺寸精度往往会受到多种隐性因素的干扰,其中工件或夹具的残留磁性会引发显著的测量偏差。当使用高灵敏度校表仪对旋转圆盘进行跳动检测时,若工件表面存在较强磁场,测头与工件之间会产生额外的磁吸力或排斥力。这种非机械接触力会导致测针产生微颤或偏移,使得数字显示值或指针读数出现不规则波动,直观上常误判为工件存在严重的跳动误差或主轴径向跳动过大。
此类“受磁走快”或读数漂移现象,通常发生在经过磨削、铣削或长时间高速切削后的工件上。材料内部的晶格结构在加工应力下发生变化,加之刀具磨损产生的微观切屑残留,极易使低碳钢或合金钢工件带上剩余磁性。在精密检测环节,这种磁性干扰会直接破坏校表仪测头的自由浮动状态,导致检测数据失真,进而影响对圆盘平面度、圆度及同轴度的真实判断,造成误判报废或装配后出现早期失效。
校表仪检测中的磁干扰机理分析
校表仪的核心原理依赖于测杆的精密位移转化为电信号或机械指针运动,其内部通常包含高灵敏度的位移传感器或杠杆放大机构。当测头接触带有磁场的圆盘表面时,磁场会穿透测头组件,对内部的铁磁性元件产生作用。如果测头本身未做去磁处理,或者工件磁场强度超过校表仪内部补偿机制的阈值,测杆会受到持续的侧向分力。这种分力使得测杆无法严格保持在理论上的径向垂直线上,导致读数随着圆盘旋转呈现周期性或突发性跳变,即所谓的“走快”或数据不稳。
进一步分析发现,圆盘车削工艺中使用的切削液若含有铁磁性微粒,长期积聚在工件表面或夹具定位面上,也会加剧局部磁场的不均匀分布。在检测旋转圆盘时,这些微粒像一个个微小的磁极,定期经过测头下方,引起测针的瞬间弹开或吸附。这种现象容易被误认为是圆盘表面存在划痕、磕碰或材料内部夹杂物。实际上,这是磁性干扰与机械检测原理耦合后产生的系统性误差,必须从消除磁源和优化检测环境入手解决,而非单纯调整机床主轴精度。
去磁处理与标准化检测流程
解决受磁干扰的首要步骤是对圆盘工件进行彻底的去磁处理。工业现场常采用交流衰减式去磁机,将工件置于交变磁场中,通过逐步降低磁场强度直至为零,使材料内部的磁畴重新无序排列,从而消除剩余磁性。去磁后,需使用高斯计对圆盘端面进行多点测量,确保剩磁强度低于检测仪器允许阈值,通常要求小于5高斯。对于无法整体去磁的大型圆盘,可使用局部去磁头对测头接触区域进行定点处理,但需严格控制去磁时间,避免过度去磁导致材料性能轻微变化或产生新的磁化方向。
在确认工件去磁合格后,检测流程需引入严格的环境隔离措施。校表仪的表座、支架应选用无磁材料(如奥氏体不锈钢或铜合金)制作,避免仪器自身成为磁路的一部分。检测过程中,应定期用无磁软布清洁测头及工件表面,防止铁屑堆积。同时,建立标准化的检测前检查清单,包括:校表仪零点校准、测头灵活性测试、工件表面清洁度确认以及剩磁抽检。通过规范化的操作流程,将磁性干扰因素从检测变量中剥离,确保圆盘车削后的几何精度数据真实反映加工质量。
工艺优化与长期质量控制
从车削工艺源头控制磁化,是提升圆盘精密加工稳定性的关键。优化切削参数,如降低进给速度、减小切削深度,可减少切削力和切削热,从而降低工件内部的残余应力,间接减弱磁化效应。选用经过稳定化处理的刀具材料,减少因刀具剧烈摩擦导致的工件表面微观变形。此外,定期维护机床主轴及夹具系统,确保液压夹具无铁屑卡滞,避免因夹持力不均导致的局部应力集中和磁化不均。
建立基于大数据的质量追溯体系,记录每批次圆盘在车削后的去磁效果及校表仪检测数据。通过对比分析不同批次、不同刀具寿命下的磁性变化趋势,识别潜在的工艺波动点。当发现校表仪读数异常波动频率增加时,优先排查去磁设备状态及工件材质批次一致性,而非立即调整机床几何精度。这种以数据为导向的控制策略,能有效区分磁性干扰与真正的机械误差,确保圆盘精密车削工艺在长期运行中保持高精度稳定性,满足严苛的装配与使用要求。