机械表配件
壳套壳体锻压成型工艺解析,奢华正装表的精密制造之道
摘要
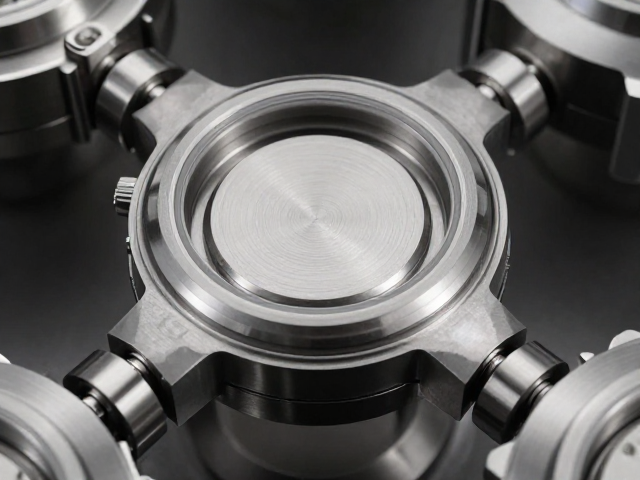
壳套与壳体锻压成型的核心逻辑 高端腕表的表壳与表套并非简单的金属冲压件,而是经过精密计算与多道次锻造工艺形成的复杂结构。在正装表的制造体系中,表壳承担着保护机芯与连接表耳的核心功能,而表套则常作为连接表圈与表壳主体的过渡部件,其同心度与配合精度直接决定了整表的密封性与美学质感。锻压成型技术通过高吨位压力机对金属坯料施加巨大压力,使其在模具型腔内发生塑性变形,从而获得致密的金属内部组织。这种工艺相
壳套与壳体锻压成型的核心逻辑
高端腕表的表壳与表套并非简单的金属冲压件,而是经过精密计算与多道次锻造工艺形成的复杂结构。在正装表的制造体系中,表壳承担着保护机芯与连接表耳的核心功能,而表套则常作为连接表圈与表壳主体的过渡部件,其同心度与配合精度直接决定了整表的密封性与美学质感。锻压成型技术通过高吨位压力机对金属坯料施加巨大压力,使其在模具型腔内发生塑性变形,从而获得致密的金属内部组织。这种工艺相较于传统的切削加工,能显著提升材料的纤维连续性,使表壳在受到外力冲击时更具韧性,不易产生微裂纹,这是奢华正装表追求极致耐用性与传承价值的物理基础。
在实际生产环节,锻压过程对模具的精度要求极高,通常需要使用经过特殊热处理的高强度合金钢制作模具,以应对反复的高压冲击。金属坯料在加热至特定温度区间后进入模具,这一温度控制至关重要,过高的温度会导致晶粒粗大,降低材料强度,而过低的温度则可能引发开裂或成形不全。通过多模腔模具的一次成型或分步成型,工程师能够精确控制表壳的壁厚分布,确保其在保持轻量化的同时具备足够的结构强度。这种对材料微观结构的优化,使得最终成品在经过后续打磨抛光后,依然能保持优异的机械性能,为佩戴者提供长久的安心体验。
材料选择与微观结构的演变
正装表壳套的材料选择严格遵循行业标准,主要集中于316L精钢、950铂金以及高纯度钛合金等贵金属或特种合金。316L精钢因其优异的耐腐蚀性和抛光性能,成为主流正装表的首选材料,其低碳含量有效降低了焊接和加工过程中的碳化物析出风险。在锻压过程中,金属内部的晶粒会随着形变而重新排列,形成沿受力方向分布的纤维组织。这种纤维组织在后续的热处理或固溶处理中会发生再结晶,从而消除内应力,恢复材料的延展性。对于铂金而言,由于其密度大且延展性极佳,锻压工艺需更加精细地控制压下量,以避免表面出现细微的橘皮纹,确保最终呈现出如镜面般平滑的高级质感。
材料的真实性与可追溯性是高端制造的另一大基石。每一批用于锻压的金属坯料均需经过光谱分析,确保其化学成分符合预定标准,例如316L钢中的铬含量需保持在16%至18%之间,以形成稳定的钝化膜。在锻造过程中,金属的致密度得到显著提升,孔隙率大幅降低,这不仅提高了材料的抗疲劳强度,还增强了其抗腐蚀能力。这种通过物理加工提升材料本征性能的过程,无需依赖额外的涂层或表面处理来弥补材料缺陷,从而保证了表壳在长期佩戴中依然能保持原有的色泽与光泽。这种对材料本质的尊重与优化,体现了精密制造中“材优工精”的核心理念。
精密配合与公差控制
表壳与表套的组装并非简单的物理堆叠,而是基于严密的公差等级进行的精密配合。在正装表的设计中,表套与表壳之间的间隙通常控制在微米级别,这一精度要求远高于一般工业标准。锻压成型后的零件需要经过严格的尺寸检测,利用三坐标测量机对关键配合面进行数据采集,确保每一处接合面的平行度与垂直度符合设计图纸要求。如果配合间隙过大,会导致异物进入机芯,影响走时精度;若间隙过小,则在温度变化引起材料膨胀时,可能因应力集中导致部件变形或卡死。因此,锻压模具的设计必须预留精确的收缩率,以补偿金属在冷却过程中的体积变化。
为了达到如此严苛的公差要求,现代锻压生产线普遍引入了自动化在线检测系统。在每次锻压成型后,零件会立即进入检测工位,通过激光扫描或光学投影比对,快速识别出口径偏差或形状畸形。只有经过严格筛选的合格品才能进入下一道工序。这种过程控制不仅提高了生产效率,更极大地降低了废品率。对于正装表而言,表壳与表套的接合处往往完全隐藏于表圈或表耳之后,平时不可见,但这种内在的精密配合却是保证腕表长期稳定运行的关键。这种对隐蔽细节的极致追求,正是奢华正装表区别于普通计时工具的核心所在,它体现了制造者对机械美学与功能统一性的深刻理解。
表面处理与最终质感呈现
锻压成型仅是表壳制造的第一步,随后的表面处理决定了腕表的最终视觉语言。正装表强调内敛、优雅与细腻,因此表面处理多采用拉丝、镜面抛光或缎面打磨等工艺。在锻压后,表壳表面可能存在细微的模具纹理或氧化层,需通过多道次的打磨去除。镜面抛光通常需要使用不同粒度的金刚石研磨膏,从粗抛到精抛,逐步消除划痕,直至表面达到类似镜面的反射效果。这一过程对工匠的技术经验要求极高,需确保每一处曲面、棱角的光泽度均匀一致,避免出现“阴阳面”或抛光死角。
拉丝工艺则更注重线条的细腻与方向感,常应用于表壳侧面或表耳部分,以营造低调的质感。在锻压成型后,表壳表面经过初步清理,随后使用专用拉丝轮或研磨布,按照严格的角度和力度进行单向或交叉拉丝。由于锻压形成的致密金属结构能够很好地承受机械打磨,因此拉丝线条均匀、深邃,不易出现毛刺或崩边。此外,部分高端正装表会在表壳与表套结合处进行倒角处理,通过精细的修边与抛光,使金属边缘呈现出柔和的光影过渡,提升整体的精致感。这种经过千锤百炼后呈现出的温润光泽,是任何化学涂层都无法替代的,它源于金属本体的物理特性与工匠技艺的完美融合。