机械表配件
齿形精密铣削工艺解析,不同齿数规格如何优化传动比
摘要
齿形精密铣削的核心技术逻辑 齿形精密铣削依赖于高精度滚齿机或专用成形铣削设备,其核心在于刀具与工件之间的展成运动或成形运动。在加工过程中,刀具的几何形状直接决定了齿廓的最终形态,因此刀具刃口的磨损控制及安装精度是保证齿形精度的关键变量。现代加工中心通过数控系统实时补偿刀具热变形,确保在连续加工中齿距累积误差维持在微米级别,从而满足高精度传动的需求。 工艺参数的设定需严格遵循材料特性与刀具寿命模型
齿形精密铣削的核心技术逻辑
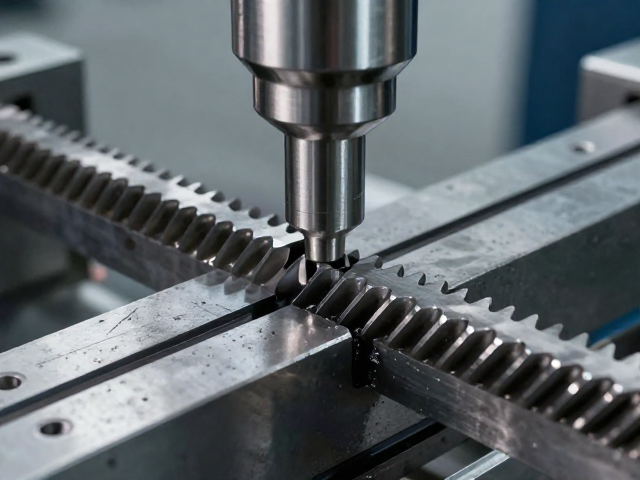
齿形精密铣削依赖于高精度滚齿机或专用成形铣削设备,其核心在于刀具与工件之间的展成运动或成形运动。在加工过程中,刀具的几何形状直接决定了齿廓的最终形态,因此刀具刃口的磨损控制及安装精度是保证齿形精度的关键变量。现代加工中心通过数控系统实时补偿刀具热变形,确保在连续加工中齿距累积误差维持在微米级别,从而满足高精度传动的需求。
工艺参数的设定需严格遵循材料特性与刀具寿命模型。切削速度、进给速率以及冷却液流量会显著影响齿面粗糙度及残余应力分布。对于高强度合金钢齿轮,通常采用半精加工与精加工分段策略,通过调整切深消除前一道工序产生的形位误差。这种分阶段切削不仅提升了表面完整性,还为后续可能需要的渗碳淬火或磨削工序提供了理想的基准,确保最终产品的接触精度符合ISO 1328标准中的高精度等级要求。
不同齿数规格对传动优化的影响
齿数变化直接关联模数与分度圆直径,进而决定齿轮的重合度与承载能力。低齿数齿轮(通常指齿数小于20)具有结构紧凑的优势,但易产生根切现象,需通过变位修正来改善啮合性能并提高齿根强度。在高传动比场景中,采用小齿数配对大齿数的设计,能有效降低整体体积,但需特别注意啮入冲击与滑动速度,这要求铣削工艺在齿顶修形上更为精细,以平衡噪声与振动。
高齿数规格则倾向于提升传动的平稳性与承载均匀性。当齿数增加时,重合度随之提高,使得载荷分布在更多齿面上,从而降低单齿受力,延长疲劳寿命。然而,高齿数齿轮的铣削过程对机床分度系统的稳定性要求极高,微小的角度误差会在圆周方向累积,导致齿距偏差超标。因此,在加工大齿数齿轮时,常采用多轴联动技术结合在线测量反馈,动态修正刀具路径,以维持高精度的渐开线齿廓,确保传动比的长期稳定性。
工艺优化与精度控制策略
为了应对不同齿数规格带来的加工挑战,刀具路径规划需进行周密的仿真与优化。在铣削过程中,切削力的径向分量会导致工件微幅位移,特别是在薄壁或悬臂结构齿轮中更为显著。通过有限元分析预测变形趋势,并在数控程序中引入反向补偿算法,可有效抵消弹性变形带来的几何误差。此外,采用刚性更高的刀柄系统与优化的夹持方式,能进一步减少加工过程中的振动,提升齿面质量的一致性。
冷却与润滑策略对精密铣削的质量具有决定性作用。传统浇注冷却难以深入到齿根与刀具接触的核心区域,导致局部温升过高,引起材料微观组织变化或刀具快速磨损。现代工艺常采用高压内冷刀具,将冷却液直接送达切削刃,迅速带走热量并排出切屑。这种精准控温不仅稳定了刀具尺寸,还改善了齿面金相结构,减少了微裂纹产生的风险,从而在大批量生产中保持极高的过程能力指数(CPK),确保每一批次齿轮的传动性能稳定可靠。