机械表配件
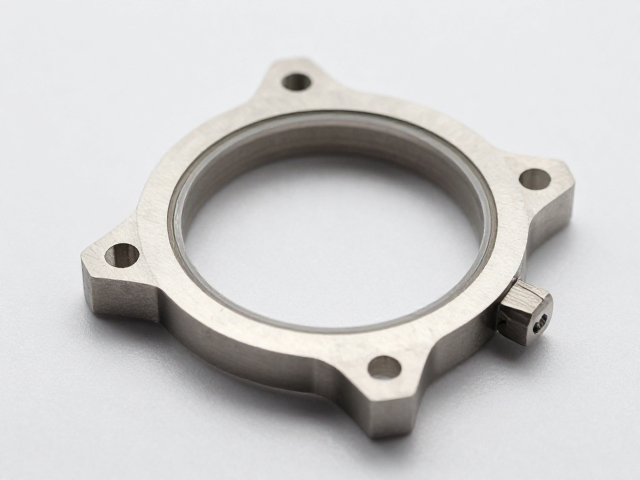
40mm通勤异形表壳壳体锻压成型工艺解析
摘要
异形表壳的几何特征与锻压前准备 40mm尺寸在腕表设计中常被视为兼顾佩戴舒适性与视觉张力的平衡点,而异形表壳(如酒桶形、多边形或流线型非对称结构)则对材料成型提出了更复杂的挑战。相较于传统的圆形表壳,异形结构在锻压过程中面临着应力分布不均、边缘填充不足以及模具磨损加速等核心技术问题。为了确保最终成型的精度,原材料的选择与预处理至关重要,通常采用高纯度316L不锈钢或铝合金板材,需经过严格的退火处
异形表壳的几何特征与锻压前准备
40mm尺寸在腕表设计中常被视为兼顾佩戴舒适性与视觉张力的平衡点,而异形表壳(如酒桶形、多边形或流线型非对称结构)则对材料成型提出了更复杂的挑战。相较于传统的圆形表壳,异形结构在锻压过程中面临着应力分布不均、边缘填充不足以及模具磨损加速等核心技术问题。为了确保最终成型的精度,原材料的选择与预处理至关重要,通常采用高纯度316L不锈钢或铝合金板材,需经过严格的退火处理以消除内部残余应力,从而提升材料在后续高温高压环境下的延展性与抗裂性能。
在正式进入锻压工序前,坯料的切割与定位精度直接决定了成型的初始状态。现代精密加工车间通常利用高精度激光切割机将板材裁切至略大于成品尺寸的毛坯,随后通过自动化上下料系统将其送入加热炉。加热过程需严格监控温度曲线,确保坯料整体受热均匀,避免出现局部过热导致的晶粒粗大现象。这一阶段的关键在于控制坯料的表面氧化层厚度,过厚的氧化皮会增加模具磨损并影响最终表壳表面的光洁度,因此部分高端产线会在加热后增加酸洗或喷砂工序以清洁表面。
锻压成型的核心力学过程与模具设计
锻压成型是异形表壳制造中最具技术含量的环节,其核心在于利用高吨位压力机对加热后的坯料施加巨大压力,使其在模具型腔内发生塑性变形。对于40mm异形表壳,模具的设计需考虑金属流动的方向与速度,通常采用预锻和终锻两道工序。预锻旨在初步确定表壳的大致形状并压缩体积,减少最终成型时的金属流动阻力;终锻则负责细化晶粒、确保尺寸精度及表面质量。模具材料多选用高性能热作模具钢(如H13或SKD61),并经过真空淬火与多次回火处理,以抵抗高温高压下的疲劳裂纹和热磨损。
在锻压过程中,润滑与摩擦管理是影响产品质量的关键变量。由于异形表壳存在复杂的曲率和棱角,金属在流动过程中极易在转角处产生湍流或折叠缺陷。因此,模具表面通常经过精密抛光或采用微纹理处理,并结合专用高温润滑剂(如石墨基或二硫化钼基润滑剂)进行喷涂。润滑剂不仅能降低摩擦系数,还能起到隔热作用,保护模具温度稳定。压力机的吨位需根据表壳的材料强度、壁厚变化率及变形量进行精确计算,通常需达到数百吨至数千吨的压力,以确保金属能够完全填充模具的各个细微角落,特别是异形表壳的尖角部位,避免出现缺肉或充不满的现象。
后处理工艺与尺寸精度控制
锻压成型后的表壳尚处于半成品状态,表面存在氧化皮且尺寸精度尚未完全达标,需经过一系列严密的后处理工序。首要步骤为热处理与时效处理,以恢复材料在锻压过程中产生的加工硬化效应,提升硬度与韧性。随后进行抛丸或喷砂处理,去除表面氧化层及杂质,为后续加工提供洁净的表面环境。在此阶段,部分高要求品牌会引入自动光学检测系统,对表壳的外观缺陷(如裂纹、凹坑、毛刺)进行初步筛查,不合格品将被立即剔除,以确保后续工序的良品率。
精密加工与尺寸校准是确保40mm异形表壳符合严格公差标准的核心环节。尽管锻压成型已接近最终形状,但微观尺寸误差及表面粗糙度仍需通过CNC数控加工中心进行修正。针对异形特征,需使用多轴联动加工中心配合专用夹具,对表壳的侧面、底盖接口、表耳等关键部位进行铣削、钻孔及倒角处理。在此过程中,三坐标测量机(CNC)被广泛用于实时监测关键尺寸,确保表壳与机芯、表带等组件的装配兼容性。最终,通过超声波清洗去除加工残留物,再进行阳极氧化、PVD真空镀膜或拉丝抛光等表面处理,以赋予表壳所需的色泽与质感,完成从毛坯到精密零部件的转变。