机械表配件
壳体锻压成型工艺与旋入式防水结构,尺寸公差检测详解
摘要
壳体锻压成型工艺的核心控制要素 壳体锻压成型是金属塑性加工中的关键环节,其核心在于通过模具对金属坯料施加巨大的压力,使其产生塑性变形从而获得预定形状和尺寸。在这一过程中,材料的选择直接决定了成品的力学性能,常用的材料包括45#钢、40Cr以及不锈钢系列,这些材料具备良好的流动性和强度储备。锻造温度区间的控制至关重要,过高的温度会导致晶粒粗大,降低韧性,而温度过低则可能引发裂纹缺陷。现代工业中,精
壳体锻压成型工艺的核心控制要素
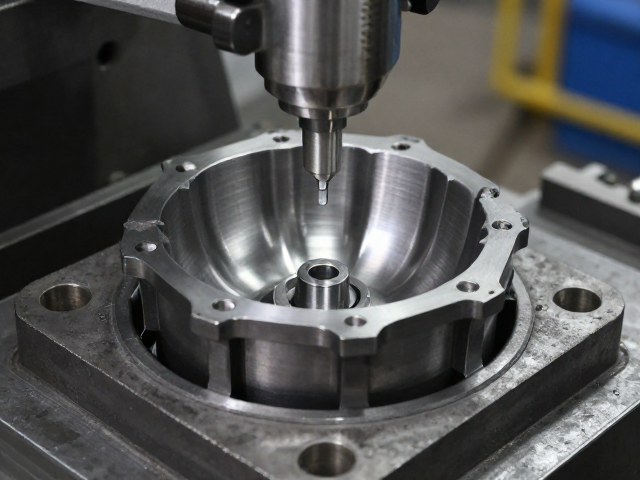
壳体锻压成型是金属塑性加工中的关键环节,其核心在于通过模具对金属坯料施加巨大的压力,使其产生塑性变形从而获得预定形状和尺寸。在这一过程中,材料的选择直接决定了成品的力学性能,常用的材料包括45#钢、40Cr以及不锈钢系列,这些材料具备良好的流动性和强度储备。锻造温度区间的控制至关重要,过高的温度会导致晶粒粗大,降低韧性,而温度过低则可能引发裂纹缺陷。现代工业中,精密模锻技术通过优化坯料预成形和终锻模具的设计,能够显著减少飞边产生,提高材料利用率,同时确保内部金属流线严格遵循零件轮廓分布,从而提升零件在承受冲击载荷时的可靠性。
成型后的热处理工序是消除内应力、改善切削加工性能及提高最终使用性能的必要步骤。对于大多数合金钢壳体,淬火加中温回火或调质处理是标准配置,这能使材料获得回火索氏体组织,兼具较高的强度和良好的塑性。冷却介质的选择会影响最终的硬度分布,油冷适用于截面变化较大的零件以防开裂,而水冷则用于要求更高硬度的部位。此外,锻造过程中产生的表面氧化皮必须通过喷丸或酸洗去除,这不仅是为了外观整洁,更是为了后续表面处理如喷涂或电镀的附着力提供洁净的基面,避免因表面杂质导致的涂层剥落或腐蚀起始点。
旋入式防水结构的密封机理与结构设计
旋入式防水结构主要依赖螺纹配合面的精密加工与弹性密封件的协同作用来实现防护等级,常见标准为IP67或IP68。其核心密封原理通常采用“金属硬密封+橡胶软密封”的组合形式,金属螺纹提供主要的结构强度和定位基准,而位于螺纹根部或端面的O型圈或异形密封垫则负责填充微观间隙,阻断液体渗透路径。设计时需特别注意螺纹的中径公差与螺距累积误差,过紧的配合会导致旋入困难甚至损坏螺纹牙型,过松则无法对密封件产生足够的预紧力,导致在静压或动态压力下发生渗漏。
密封件的材料选型需严格匹配工作环境,丁腈橡胶(NBR)适用于常规矿物油环境,而氟橡胶(FKM)则能在高温、强酸碱或腐蚀性介质中保持稳定的弹性性能。结构设计中,密封槽的深度和宽度需经过严密的计算,确保密封件在压缩后具有20%-30%的压缩率,以维持长期的密封效能。此外,螺纹连接的锁紧措施也是防水设计的一部分,常采用螺纹胶或防松螺母来防止因振动导致的连接松动,从而避免密封失效。在高压环境下,还可能设计止口定位结构,使密封面在装配瞬间即完成初步定位,减少因偏斜造成的密封不均现象。
尺寸公差检测的关键指标与测量方法
壳体锻压成型的尺寸公差检测主要依据GB/T 13711《锻件尺寸公差及机械加工余量》或企业特定的高精度标准进行。关键检测指标包括外径、内径、长度、台阶高度以及螺纹的中径、螺距和旋合长度。对于高精度要求的壳体,外径和长度公差通常控制在±0.05mm至±0.1mm之间,而螺纹部分则需符合6H或7H级的公差要求。检测过程中,游标卡尺适用于常规尺寸的快速测量,但对于高精度或复杂形状,需使用千分尺、气动量仪或三坐标测量机(CMM)进行数据采集,以消除人为读数误差,确保数据的客观性和可追溯性。
螺纹检测是旋入式防水结构质量控制的难点,需重点检测螺纹的中径和牙型半角。使用螺纹千分尺或三针法测量中径时,需确保测头与螺纹牙侧接触良好,避免歪斜导致读数偏差。对于批量生产,螺纹塞规和环规是常用的通止规检测工具,通规能顺利旋入表示螺纹作用中径未超差,止规旋入长度不超过两扣则判定为合格。此外,表面粗糙度也是影响密封性能的重要参数,通常要求密封接触面的Ra值低于0.8μm,检测时使用表面粗糙度比较样块或激光扫描仪进行验证,确保无划痕、毛刺或微裂纹,防止因微观缺陷导致的密封失效或应力集中。