机械表外观款式
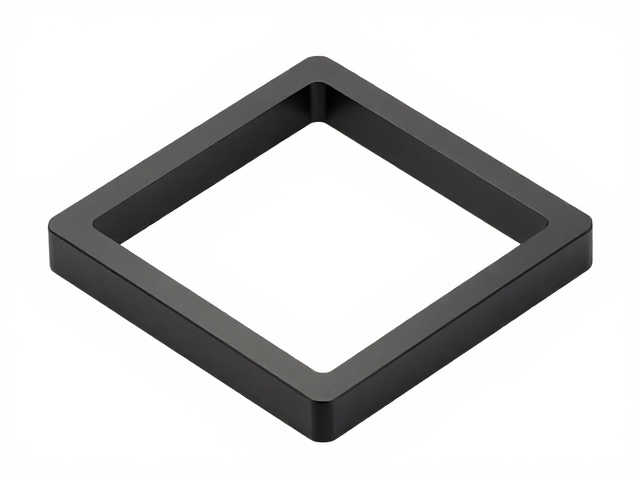
直角壳体塑形工艺,几何线条感与避免剧烈震动的完美平衡
摘要
直角壳体塑形工艺的核心逻辑 直角壳体在工业设计与精密制造领域代表着一种对空间利用率与结构刚性的极致追求。不同于圆角或流线型设计,直角结构通过垂直面与水平面的直接交汇,构建了严密的几何秩序。这种设计语言不仅提升了产品的视觉张力,更在内部腔体布局上提供了更高效的空间分割能力。然而,直角并非简单的直线拼接,其成型过程面临着材料应力集中与模具脱模困难的双重挑战。 塑形工艺的核心在于控制材料在成型过程中的
直角壳体塑形工艺的核心逻辑
直角壳体在工业设计与精密制造领域代表着一种对空间利用率与结构刚性的极致追求。不同于圆角或流线型设计,直角结构通过垂直面与水平面的直接交汇,构建了严密的几何秩序。这种设计语言不仅提升了产品的视觉张力,更在内部腔体布局上提供了更高效的空间分割能力。然而,直角并非简单的直线拼接,其成型过程面临着材料应力集中与模具脱模困难的双重挑战。
塑形工艺的核心在于控制材料在成型过程中的流动与固化行为。在注塑、压铸或钣金折弯等主流工艺中,直角区域的应力分布往往是不均匀的。若工艺参数设置不当,极易在转角处产生缩痕、裂纹或填充不足等缺陷。因此,现代直角壳体制造已逐渐从经验驱动转向数据驱动,通过模拟软件预测熔体流动或金属变形路径,提前优化浇口位置、冷却水道或折弯半径,从而确保直角结构的完整性与表面质量。
几何线条感的视觉与结构表达
几何线条感是直角壳体的灵魂,它依赖于极高的尺寸精度与表面一致性来呈现。在视觉上,锐利的棱线能够引导视线,强化产品的科技感与力量感。为了实现这一效果,成型后的壳体必须经过严密的去毛刺与打磨处理,确保棱线清晰锐利且不带有因模具磨损或工艺瑕疵导致的钝角或飞边。这种对线条的极致追求,直接反映了制造环节的公差控制水平。
从结构角度来看,几何线条的稳定性源于内部加强筋与壁厚设计的合理搭配。直角壳体容易因外力冲击而在棱角处发生断裂,因此设计师通常会在内侧设置倒角或局部增厚处理,以分散应力。这种隐藏于视觉线条背后的结构优化,使得产品既保持了外在的凌厉美感,又具备了足够的机械强度。线条的流畅与否,直接决定了产品在装配过程中的配合精度,过大的公差会导致棱角处出现明显的缝隙,破坏整体的整体性。
剧烈震动下的结构稳定性机制
直角壳体在动态环境下的表现,往往与其对抗剧烈震动的能力密切相关。在高频振动或冲击载荷下,直角结构容易成为应力集中的重灾区。为了平衡刚性与抗震性,工艺上常采用渐变壁厚或多层复合结构。例如,在关键受力点引入微弧过渡,虽然视觉上保留了直角的主体特征,但微观结构上增加了材料的缓冲空间,从而降低共振频率,避免长期震动导致的疲劳失效。
材料的选择与热处理工艺对抗震性能起着决定性作用。高韧性工程塑料或经过时效处理的铝合金,能够更好地吸收震动能量。在成型过程中,通过控制冷却速率或退火处理,消除材料内部的残余应力,是防止壳体在震动中开裂的关键步骤。实际应用中,工程师会通过振动台测试验证壳体在特定频率下的响应,调整模具型腔的阻尼设计或增加内部支撑结构,确保直角壳体在极端工况下依然保持结构完整。
工艺参数与质量检测的协同优化
直角壳体的成型质量高度依赖于工艺参数的精细化调控。注塑温度、压力、保压时间以及模具温度等变量,会直接影响直角区域的填充效果与收缩率。例如,提高模具温度有助于减少熔体在直角处的流动阻力,降低内应力;而优化保压曲线则可以补偿材料冷却时的体积收缩,防止棱角处出现凹陷。这些参数的设定需要结合具体材料特性进行反复验证,形成标准化的作业规范。
质量检测环节需引入高精度测量手段,确保直角壳体的几何精度符合设计要求。三坐标测量机(CIM)被广泛用于检测直角棱线的直线度、平面度以及角度偏差。此外,表面缺陷检测系统会利用高分辨相机识别直角区域的微观裂纹或流痕。通过建立严密的质量控制体系,将检测数据反馈至生产环节,形成闭环优化,从而持续提升直角壳体的一致性与可靠性,满足高端制造领域对精密结构的严苛标准。