机械表外观款式
手动上链超薄机械表,直角壳体塑形工艺解析
摘要
直角壳体在超薄机械结构中的力学挑战 手动上链超薄机械表的核心在于机芯的极致压缩,而直角壳体设计往往会对内部结构构成严峻的力学挑战。传统圆润表壳能更好地分散外部冲击力,保护精密的齿轮与游丝,但在追求极致线条感与现代美学的设计中,直角壳体成为了彰显工艺水准的关键。这种设计要求表壳在提供稳固保护的同时,必须解决因结构刚性增加可能导致的应力集中问题,尤其是在表冠与表耳连接处,细微的形变都可能影响走位的稳
直角壳体在超薄机械结构中的力学挑战
手动上链超薄机械表的核心在于机芯的极致压缩,而直角壳体设计往往会对内部结构构成严峻的力学挑战。传统圆润表壳能更好地分散外部冲击力,保护精密的齿轮与游丝,但在追求极致线条感与现代美学的设计中,直角壳体成为了彰显工艺水准的关键。这种设计要求表壳在提供稳固保护的同时,必须解决因结构刚性增加可能导致的应力集中问题,尤其是在表冠与表耳连接处,细微的形变都可能影响走位的稳定性。
超薄机芯的厚度通常压缩在6毫米甚至5毫米以内,这使得传统的双层表壳结构难以施展。为了维持整体强度,制造商通常采用高硬度的精钢或钛金属,并通过一体式打磨技术减少接缝处的脆弱点。直角边缘的处理并非简单的切割,而是需要在保持薄壁强度的基础上,确保表壳与底盖、表镜之间的密封性。这种结构上的平衡,直接决定了腕表在日常佩戴中抵抗意外撞击的能力,是衡量高级制表工艺是否成熟的隐形指标。
高难度金属塑形与边缘打磨工艺
直角壳体的成型依赖于高精度的CNC数控机床与手工修磨的深度结合。在初步成型阶段,整块金属坯料经过多道铣削工序,形成接近最终轮廓的直角形态。这一过程对刀具的磨损控制要求极高,因为任何微小的偏差都会在后续抛光中被放大。金属内部的晶体结构在切削过程中会产生应力,必须通过退火处理来释放这些内应力,防止成品在长期使用中出现隐性裂纹或变形。
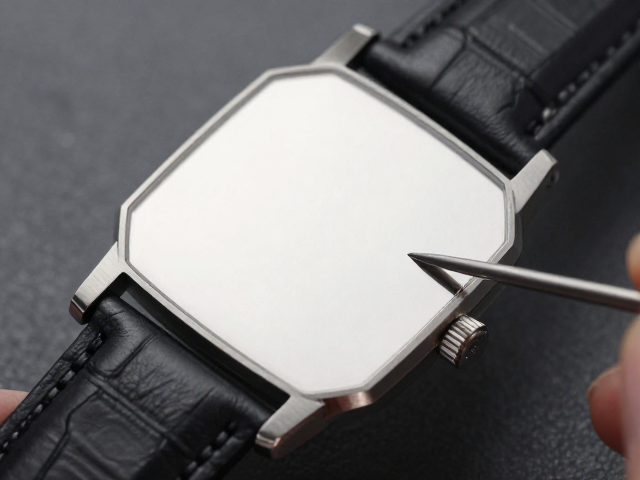
随后的打磨工序更是极具艺术性与技术含量的环节。直角并非绝对的90度垂直,而是通常带有极细微的倒角或弧度,以兼顾视觉上的锋利感与佩戴时的舒适度。工匠使用不同目数的砂纸与抛光轮,对表壳侧面与边缘进行反复打磨。这一过程需要极高的稳定性,因为超薄表壳在受力不均时极易产生扭曲。通过手工精细修整,金属表面逐渐呈现出镜面般的光泽,同时确保每一个直角线条都清晰、笔直且过渡自然,没有任何肉眼可见的瑕疵或阴影。
精密装配与结构稳固性验证
当壳体塑形完成后,进入机芯装入与结构组装阶段。超薄手动上链机芯的零件排列紧密,表壳的内部空间经过精密计算,以确保机芯能够完美嵌入且不留多余空隙。表壳的直角设计使得内部支撑点更为集中,因此表壳内壁通常设有严密的定位柱或卡扣,用于固定机芯夹板与摆轮组件。这种固定方式必须在不损伤机芯零件的前提下,提供足够的摩擦力与支撑力,防止机芯在佩戴过程中因晃动而产生异响或走位偏差。
密封性是直角壳体工艺中的另一大难点。由于直角结构在热胀冷缩或受到外力时,各部件间的贴合度变化比圆弧结构更为敏感,因此密封圈或垫圈的安装必须极其精准。工匠需使用专用工具,确保表镜、表壳与底盖之间的压力分布均匀。在组装完成后,腕表需经过严格的防水测试与走时精度检测,以验证直角壳体在极端情况下是否仍能保持结构的完整性与功能的稳定性。这一过程没有捷径,完全依赖于工匠对微米级误差的极致把控。