机械表配件
蓝色表盘冲压成型工艺,底板基材裁切技术详解
摘要
蓝色表盘冲压成型工艺的核心控制点 蓝色表盘在视觉呈现上具有极高的辨识度,其色彩饱和度与均匀度直接依赖于冲压成型过程中的材料延展性与模具精度。在冷冲压环节,基材经过高精度模具冲压后,表面会形成严密的微观纹理,这种纹理不仅决定了表盘的立体感,还影响着后续电镀或PVD真空镀膜时的附着力。工艺控制的核心在于模具钢材的选择与热处理硬度,通常采用进口SKD11或S136模具钢,经过精密研磨后,模具型腔表面粗
蓝色表盘冲压成型工艺的核心控制点
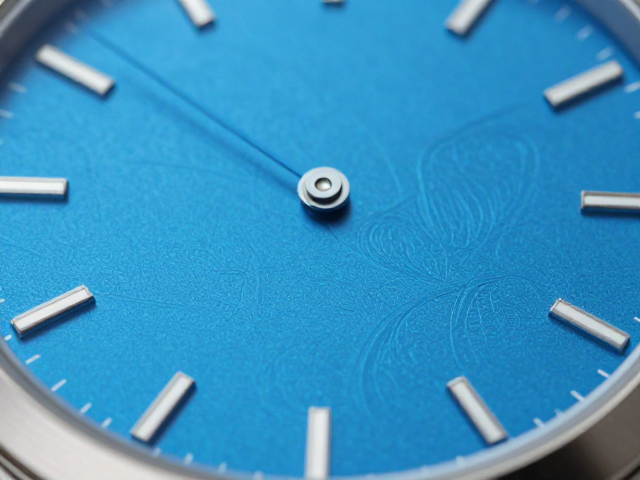
蓝色表盘在视觉呈现上具有极高的辨识度,其色彩饱和度与均匀度直接依赖于冲压成型过程中的材料延展性与模具精度。在冷冲压环节,基材经过高精度模具冲压后,表面会形成严密的微观纹理,这种纹理不仅决定了表盘的立体感,还影响着后续电镀或PVD真空镀膜时的附着力。工艺控制的核心在于模具钢材的选择与热处理硬度,通常采用进口SKD11或S136模具钢,经过精密研磨后,模具型腔表面粗糙度需控制在Ra0.1μm以内,以确保冲压后的表盘表面无橘皮纹、无微裂纹。
冲压过程中的压力曲线与模具闭合速度会直接影响蓝色氧化层或着色涂层的完整性。若冲压力度过大或脱模斜度设计不合理,极易导致基材边缘出现微崩边,进而破坏蓝色表盘的整体视觉效果。因此,工艺中需引入压力传感器实时监测冲压峰值,确保每一次冲压动作都在材料屈服强度范围内进行。同时,冲压后的边缘修整工序至关重要,通过高精度的修边模具去除飞边,保证表盘边缘光滑圆润,为后续组装提供严丝合缝的基础,避免因尺寸偏差导致表盘与表壳配合松动。
底板基材裁切技术的精度保障与表面处理
底板基材的裁切是确保蓝色表盘尺寸一致性的首要环节,目前主流工艺多采用激光裁切与精密冲裁相结合的方式。激光裁切利用高能量密度光束瞬间熔化或汽化材料,热影响区极小,能有效减少基材因受热产生的内应力,这对于对温度敏感的蓝色阳极氧化铝或特殊合金基材尤为重要。裁切精度需控制在±0.05mm以内,以确保批量生产中的尺寸稳定性。裁切后的基材边缘需进行去毛刺处理,防止后续工序中因毛刺残留影响镀膜效果或造成装配干涉。
基材表面的预处理决定了蓝色涂层最终的附着力与耐候性。在裁切完成后,基材需经过超声波清洗去除表面油污与微粒,随后进行微弧氧化或化学抛光处理,以增强表面微观粗糙度,提升涂层结合力。对于铝制底板,阳极氧化工艺是形成蓝色主色调的关键,通过控制电解液中的硫酸浓度、电流密度及氧化时间,可在基材表面形成多孔结构的氧化铝膜,再通过低温染色工艺注入蓝色染料,进行封孔处理以封闭孔隙,防止染料脱落或变色。这一过程需严格监控氧化膜的厚度,通常控制在10-20μm之间,以确保色彩均匀且具备足够的耐磨性。