机械表配件
合金条带轧制工艺,如何精准上链并避免过度上链?
摘要
合金条带轧制中的张力控制与上链机制 合金条带在连续轧制过程中,上链(Crowning)现象主要表现为板带中部延伸大于边部,导致横截面呈现中间凸起的形态。这种几何偏差直接影响了最终产品的平直度与尺寸精度,尤其在高变形抗力的合金材料加工中,张力分布的不均匀会加剧辊系弹性压扁效应的差异。为了获得理想的板形,工艺核心在于精确管理轧制力与轧辊凸度之间的动态平衡,通过实时监测辊缝形状,调整压下规程,使金属流
合金条带轧制中的张力控制与上链机制
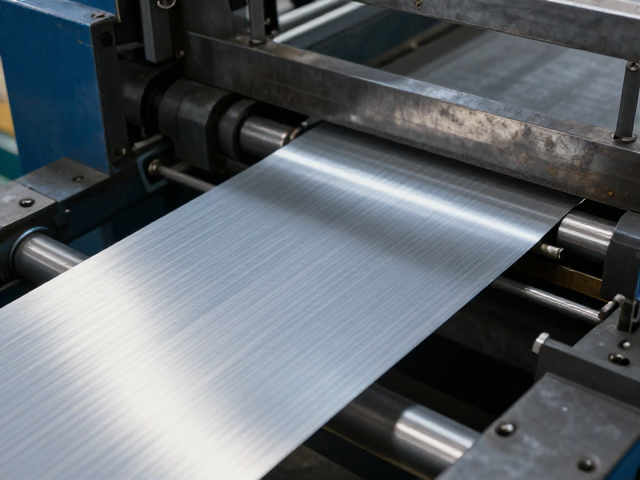
合金条带在连续轧制过程中,上链(Crowning)现象主要表现为板带中部延伸大于边部,导致横截面呈现中间凸起的形态。这种几何偏差直接影响了最终产品的平直度与尺寸精度,尤其在高变形抗力的合金材料加工中,张力分布的不均匀会加剧辊系弹性压扁效应的差异。为了获得理想的板形,工艺核心在于精确管理轧制力与轧辊凸度之间的动态平衡,通过实时监测辊缝形状,调整压下规程,使金属流动严格遵循预定路径。
精准上链并非单一变量的调整,而是基于轧辊弹性变形模型的闭环控制。在实际生产线上,工程师通常采用弯辊系统配合轧辊轴向窜动技术,动态补偿因轧制力增加导致的辊腰下沉。通过建立严密的有限元分析模型,模拟不同轧制速度、温度梯度下的辊系接触应力分布,从而计算出最优的弯辊力设定值。这种基于物理机制的调控方式,能够显著降低板形波动,确保条带在进入后续矫直工序前保持预期的几何特征。
避免过度上链的工艺参数优化策略
过度上链往往源于轧制力的失控或润滑条件的恶化,导致辊系弹性压扁量超出理论预期,进而引发严重的中部延伸。防止这一现象的关键在于细化轧制道的次级压下分配,避免单道次变形率过大。通过优化轧辊凸度设计,采用具有合理原始凸度的轧辊,并结合在线测厚仪反馈数据,实时微调轧辊间接触弧长,可以有效抑制因局部应力集中引发的塑性变形不均。同时,保持轧制油膜的稳定性,减少摩擦系数波动,是维持辊缝形状恒定的重要前提。
工艺参数的稳定性还依赖于对原材料初始状态的严格把控。合金条带的初始厚度公差、硬度分布以及表面氧化层状态,会直接影响轧制过程中的咬入条件与变形阻力。若来料存在局部硬点或厚度不均,极易在轧制过程中诱发不规则的板形缺陷,导致上链效应失控。因此,建立严密的来料检验流程,确保每一卷原料的性能一致性,并结合轧制过程中的张力自动控制系统,动态调节前后张力比例,能够显著削弱因材料变异带来的板形干扰,实现从源头到成品的全流程质量控制。