机械表配件
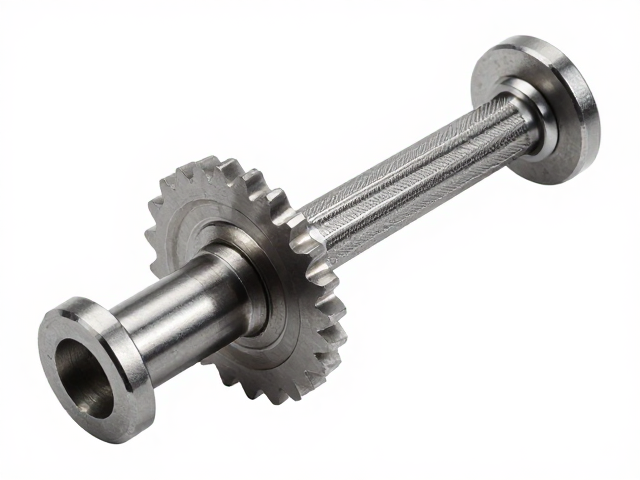
齿轮内置连接结构怎么核对把杆规格?滚花防滑设计详解
摘要
齿轮内置连接结构的基础装配逻辑 齿轮与把杆的内置连接通常采用过盈配合或键槽定位两种方式,其核心在于确保旋转过程中的扭矩传递效率与结构稳定性。在机械设计中,这种连接方式常见于精密传动装置或高负荷操控部件,其中把杆作为动力输入或输出端,必须与内部齿轮轴形成严密的物理咬合。核对规格的第一步是确认中心孔直径与轴径的公差等级,通常依据ISO 286或GB/T 1800标准进行匹配,公差范围多控制在H7/k
齿轮内置连接结构的基础装配逻辑
齿轮与把杆的内置连接通常采用过盈配合或键槽定位两种方式,其核心在于确保旋转过程中的扭矩传递效率与结构稳定性。在机械设计中,这种连接方式常见于精密传动装置或高负荷操控部件,其中把杆作为动力输入或输出端,必须与内部齿轮轴形成严密的物理咬合。核对规格的第一步是确认中心孔直径与轴径的公差等级,通常依据ISO 286或GB/T 1800标准进行匹配,公差范围多控制在H7/k6或H7/p6之间,以平衡装配难度与连接刚度。
实际作业中,技术人员需使用千分尺测量把杆端部的外径以及齿轮内孔的直径,记录实际数值后计算配合间隙或过盈量。若为键槽连接,还需测量键宽与键槽宽度的配合间隙,一般推荐单边间隙在0.01mm至0.05mm之间,以避免因间隙过大导致冲击磨损,或因过紧导致装配应力集中引发材料疲劳。这一阶段的数据采集是后续所有验证工作的基石,任何细微的偏差都可能在高速运转下被放大,导致连接失效。
滚花防滑设计的几何参数与功能解析
滚花工艺通过在把杆表面压制出行状或网状的凹凸纹理,旨在增加摩擦力系数,防止操作过程中因手汗或油污导致的打滑现象。在核对涉及滚花处理的把杆规格时,首要关注滚花类型,常见直纹滚花与网纹滚花两种,直纹适用于轴向受力较大的场景,而网纹则提供更佳的多向防滑效果。滚花的深度与间距需符合机械手册中的推荐值,通常滚花深度控制在0.3mm至0.8mm之间,间距则根据把杆直径大小在1.0mm至2.5mm区间内调整,以确保纹理既能提供足够的抓握力,又不显著削弱把杆本体的截面强度。
此外,滚花区域的长度也是关键规格指标,它决定了有效防滑面积的大小。过短的滚花区可能导致受力点集中,造成局部应力过大;过长则可能增加不必要的重量和加工成本。在核对时,需使用游标卡尺测量滚花起始端到结束端的轴向距离,并检查滚花纹理是否连续、无断纹或毛刺。高质量的滚花表面应触感均匀,无明显的压痕变形,这直接关系到用户操作时的直觉反馈和长期使用的安全性。
规格核对中的关键尺寸验证流程
在确认齿轮与把杆的配合关系时,必须对关键定位尺寸进行逐项验证,特别是轴肩直径和螺纹部分的有效长度。轴肩直径用于确定齿轮在轴上的轴向定位位置,其公差通常比配合直径更为严格,一般要求与齿轮内孔端面保持垂直,垂直度误差需控制在0.02mm以内,以防止齿轮偏载。对于带有螺纹固定的把杆,需检查螺纹的中径、大径和小径,并使用螺纹规验证其旋合顺畅度,确保无乱牙或磕碰损伤。
验证过程中还需关注表面处理对尺寸的影响,例如镀锌或镀铬层会增加约0.01mm至0.03mm的厚度,这在精密配合中不可忽略。若齿轮与把杆为压配连接,需确认把杆端部的倒角尺寸,倒角角度通常为30度至45度,目的是引导齿轮顺利套入并避免边缘崩裂。所有测量数据应记录在案,并与设计图纸或技术规格书进行比对,任何超出公差范围的项目都必须进行返工或报废处理,严禁带病装配。
滚花区域与连接部位的干涉检查
滚花设计虽然提升了防滑性能,但也可能引发与相邻部件的干涉问题,特别是在空间紧凑的内置结构中。核对时需重点检查滚花区域与齿轮侧面、密封圈或端盖的轴向距离,确保在装配到位后,滚花表面不会与静止部件发生接触或摩擦。若存在潜在干涉,需重新评估滚花长度或调整齿轮的安装位置,必要时修改滚花起止点,以保留足够的安全间隙。
此外,还需考虑滚花纹理在受力变形下的变化。当把杆承受径向载荷时,滚花区域可能发生微小的弹性变形,若变形量超过设计预留间隙,可能导致纹理与接触面产生异常磨损。通过模拟装配状态,观察滚花区与周围结构的相对位置,利用塞尺检测最小间隙,确保在动态负载下仍能保持结构完整性。这一步骤对于预防早期失效和提升产品寿命至关重要,是规格核对中不可省略的技术环节。