机械表配件
壳体锻压成型工艺详解,旋入式防水与抗撞击设计
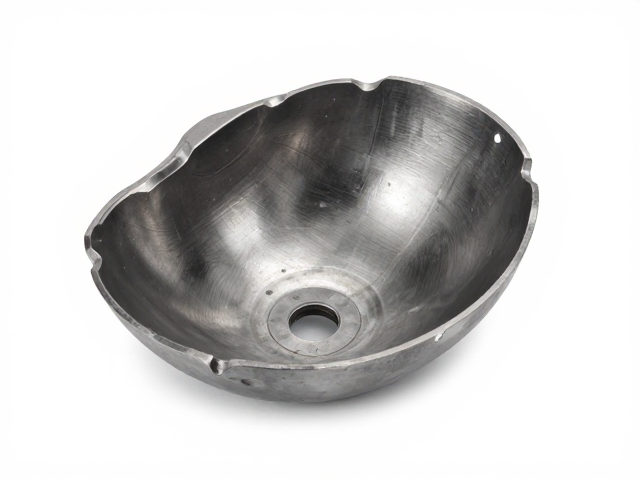
摘要
壳体锻压成型的材料选择与预处理逻辑 壳体锻压成型的核心在于材料在高温高压环境下的塑性变形能力,因此原材料的微观组织均匀性直接决定了最终成型的良品率。工业实践中,常选用45#钢、40Cr或特定牌号的不锈钢作为基础基材,这些材料经过严格的化学成分控制,确保了碳含量及合金元素比例符合GB/T 2101等钢材标准,从而在后续锻造过程中具备良好的流动性和抗裂性。在进入锻造工序前,坯料需经过锯切、加热及表面
壳体锻压成型的材料选择与预处理逻辑
壳体锻压成型的核心在于材料在高温高压环境下的塑性变形能力,因此原材料的微观组织均匀性直接决定了最终成型的良品率。工业实践中,常选用45#钢、40Cr或特定牌号的不锈钢作为基础基材,这些材料经过严格的化学成分控制,确保了碳含量及合金元素比例符合GB/T 2101等钢材标准,从而在后续锻造过程中具备良好的流动性和抗裂性。在进入锻造工序前,坯料需经过锯切、加热及表面清理等多道预处理流程,特别是对于高精度要求的部件,坯料的等温退火处理能有效消除内部残余应力,为后续承受数千吨级的锻压载荷提供稳定的物理基础。
预处理阶段的等温退火工艺会严格监控加热曲线,通常加热速度控制在每小时30至50摄氏度,以避免因热应力过大导致坯料内部产生微裂纹。随后,坯料被送入中频感应加热炉,加热温度通常维持在材料始锻温度范围内,例如45#钢的始锻温度约为1150℃,终锻温度不低于800℃,这一温度区间的精确把控对于晶粒细化至关重要。加热完成后,坯料需在保温箱中短暂停留以平衡内外温差,随后迅速转移至锻压工位,整个过程需控制在几分钟内,以防止表面氧化皮过厚,影响模具寿命及锻件表面质量。
多向模锻与精密成型的关键工艺参数
现代壳体锻压成型多采用闭式模锻或等温锻造技术,通过精密模具在径向、轴向施加复合载荷,使金属坯料严格遵循模具型腔流动。在高压作用下,金属发生塑性变形,其流变应力随应变率和温度变化,工艺参数需根据材料流变模型进行动态调整。例如,在锻造40Cr合金钢壳体时,锻压速度通常控制在每秒10至30毫米,以平衡变形抗力与模具填充能力,确保复杂结构如加强筋、凸台等细节能够完整成型,避免出现充不满或折叠缺陷。
模具的设计与制造是决定壳体尺寸精度的另一大核心,模具材料常选用H13或SKD61等热作模具钢,并经真空淬火和多次回火处理,硬度保持在HRC48-52之间,以抵抗高温下的磨损和热疲劳。在锻压过程中,润滑剂的选用与喷涂策略会影响金属流动行为,有机硅基或石墨基润滑剂能在模具与工件界面形成隔离膜,降低摩擦系数至0.1-0.15之间,从而减少成型载荷并改善表面光洁度。此外,锻压后的校形工序通过局部加压消除弹性回复带来的尺寸偏差,确保壳体关键配合面的公差控制在±0.05mm以内。
旋入式防水接口的螺纹加工与密封机理
旋入式防水设计的核心在于螺纹接口的精密加工与密封界面的配合,其防水性能依赖于螺纹副的过盈配合或弹性密封圈的压缩变形。在壳体制造中,旋入式接口通常采用滚丝或精密车削工艺成型,螺纹精度等级多符合ISO 68-1或GB/T 192标准中的6H或7G级,以确保旋入时的导向性和密封面的贴合度。螺纹牙型角的精确控制对于分散轴向锁紧力至关重要,过大的牙侧角可能导致局部应力集中,进而引发微渗漏或螺纹滑牙现象。
密封结构多采用O型圈或梯形橡胶密封垫,安装于壳体旋入孔的特定槽位中。当外部部件旋入时,螺纹轴向位移压缩密封件,使其产生周向膨胀填充微观间隙。实际应用中,密封材料的压缩永久变形率需低于15%,以确保长期紧固下的密封稳定性。对于高防水等级(如IP67或IP68)要求,壳体旋入处常设置迷宫式挡水结构或增加密封圈数量,通过多重阻隔路径延长水分渗透路径,即使在主密封面失效时仍能提供后备防护。
抗撞击结构设计与力学性能验证
壳体抗撞击能力取决于材料强度与结构几何形状的协同作用,设计中常通过增加壁厚梯度、设置加强肋或采用圆角过渡来优化应力分布。在遭受外部冲击时,壳体需通过塑性变形吸收能量,而非发生脆性断裂。材料选择上,高韧性低合金钢或经过调质处理的合金钢能有效提升冲击吸收功,例如在-20℃环境下,壳体材料的夏比冲击功需达到40J以上,以确保低温工况下的抗碎裂能力。
结构验证环节通常依据GB/T 2423.1或IEC 60068-2-32等标准进行机械振动与冲击试验。在冲击测试中,壳体固定于振动台或冲击试验机,承受规定加速度(如500m/s²)和脉冲持续时间(如11ms半正弦波)的瞬态载荷。测试过程中,通过应变片监测壳体关键部位的应变变化,确认无塑性变形或开裂。此外,跌落试验模拟意外坠落场景,将壳体从1米高度自由落体至硬质地面,验证旋入接口无松动、防水密封无失效,确保产品在全生命周期内的结构完整性。