机械表配件
瑞士机械表游丝与擒纵叉,细金属丝缠绕工艺解析
摘要
游丝与擒纵叉的核心定位与协同机制 在瑞士高级制表的精密机械版图中,游丝与擒纵叉扮演着截然不同的角色,却又必须像齿轮般紧密咬合。游丝作为擒纵系统的振荡核心,负责储存和释放能量,其等时性直接决定了机芯走位的精准度;而擒纵叉则是能量传递的枢纽,它像一名精准的裁判,定期释放擒纵轮的动力并推动摆轮摆动。两者共同构成了机械腕表的心脏跳动节奏,任何一处的微小偏差都会导致时间流逝的失真。 这种协同作用依赖于极致
游丝与擒纵叉的核心定位与协同机制
在瑞士高级制表的精密机械版图中,游丝与擒纵叉扮演着截然不同的角色,却又必须像齿轮般紧密咬合。游丝作为擒纵系统的振荡核心,负责储存和释放能量,其等时性直接决定了机芯走位的精准度;而擒纵叉则是能量传递的枢纽,它像一名精准的裁判,定期释放擒纵轮的动力并推动摆轮摆动。两者共同构成了机械腕表的心脏跳动节奏,任何一处的微小偏差都会导致时间流逝的失真。
这种协同作用依赖于极致的几何精度与材料科学。当擒纵叉上的叉瓦接触擒纵轮齿时,游丝必须能立即对摆轮的位移做出响应,形成严密的闭环控制。若游丝的刚度不均或擒纵叉的几何角度存在微米级误差,摆幅便会出现波动,进而影响走时稳定性。因此,瑞士制表师在组装这一模块时,往往需要在显微镜下进行反复微调,确保两者在动态过程中的力学平衡,这是机械美学与物理法则交融的终极体现。
细金属丝缠绕工艺的材料选择与热处理
细金属丝作为游丝的原材料,其物理特性决定了机芯的抗干扰能力。传统上,硅基材料因其优异的抗磁性和无需润滑的特性,在现代制表中占据重要地位,而高纯度钢合金则因传统的工艺积淀仍被广泛使用。以硅材料为例,其生产过程涉及复杂的单晶硅锭切割与光刻技术,通过精密的蚀刻形成游丝的波浪形状。这一过程对温度控制要求极高,任何微小的热应力残留都会导致游丝在长期佩戴中产生不可逆的形变。
热处理工艺是赋予金属游丝特定弹性模量的关键步骤。对于钢制游丝,通常需要经过淬火和回火处理,以消除内部应力并获得理想的硬度与韧性平衡。这一过程需要在惰性气体环境中进行,以防止氧化。相比之下,硅游丝虽然无需传统意义上的回火,但其表面需要通过等离子体增强化学气相沉积(PECVD)技术进行钝化处理,以增强表面强度并防止硅材料在极端环境下可能出现的脆性断裂。这种材料层面的精细化处理,是确保游丝在长期震荡中保持结构完整性的基础。
游丝几何形态的精密成型技术
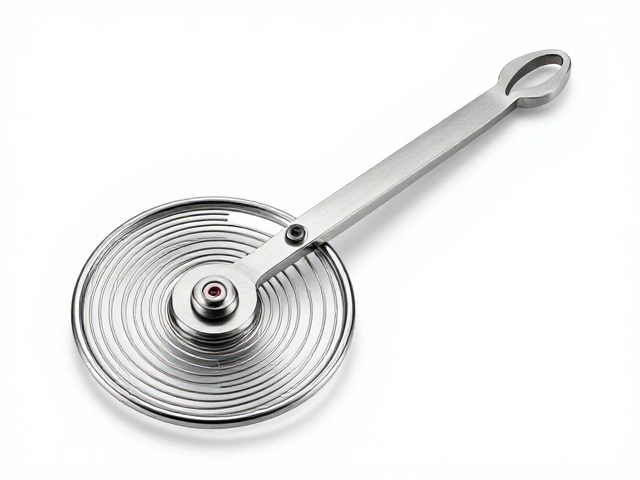
游丝的几何形态并非简单的螺旋,而是经过严密的等时性计算后的复杂曲线。经典的等角游丝设计通过Breguet过弯结构,使游丝在受应力时保持重心稳定,从而减少重力对走时精度的影响。这种曲线的成型需要高精度的卷丝机配合专用的模具,将金属丝以微米级的公差卷制成指定的圈数和直径。每一圈游丝的间距必须绝对均匀,任何局部的挤压或变形都会破坏其等时性,导致腕表在不同方位下的走时误差。
近年来,激光成型技术为游丝制造带来了新的可能性。通过高能激光束对硅或金属薄片进行切割,可以制造出台阶式或异形游丝。这种技术允许设计师根据摆轮的惯性特性,定制更复杂的几何形状,以优化高频机芯的稳定性。激光切割的精度可达微米级别,且不会像机械卷制那样对材料产生机械应力。然而,无论采用何种成型方式,游丝的末端处理都至关重要,末端必须牢固地固定在摆轮夹板上,且过渡区域必须平滑,以避免应力集中导致的断裂风险。
擒纵叉的三维结构设计与表面处理
擒纵叉的结构设计面临着强度与摩擦力的双重挑战。其主体通常由合金钢或特殊复合材料制成,通过CNC精密加工或粉末冶金成型。叉瓦作为直接接触擒纵轮齿的关键部件,其几何角度经过严密的计算,以确保能量传递的效率最大化并减少冲击。叉瓦的表面通常经过钻石打磨或涂覆特殊涂层,以降低摩擦系数并提高耐磨性。在高频机芯中,擒纵叉的摆动速度极快,其结构的刚性必须足以抵抗离心力带来的形变,否则会导致擒纵失灵。
表面处理技术在提升擒纵叉性能方面发挥着重要作用。PVD(物理气相沉积)涂层可以显著提高叉瓦表面的硬度,使其在长期摩擦中保持形状稳定。此外,某些高端机芯采用硅材质的擒纵叉,利用硅材料极低的密度和优异的弹性特性,减少运动部件的惯性,从而降低能量消耗。这种材质与结构的结合,使得现代擒纵叉能够在保持精确定时的同时,实现更长的动力储存和更优的抗冲击性能。
动态组装与等时性调节的微观世界
游丝与擒纵叉的组装并非简单的零件堆叠,而是一场微米级别的精密舞蹈。在组装过程中,游丝必须被精确地安装在摆轮的游丝桩上,并确保其中心与摆轮旋转中心完全重合。任何偏心都会导致等时性误差,因此,制表师需要使用专用的夹具和放大镜,通过调节游丝外桩的位置,使游丝在摆动过程中保持同心。同时,擒纵叉的安装角度也需经过严格校准,以确保叉瓦与擒纵轮齿的接触点处于最佳受力位置。
等时性调节是组装后的核心步骤,这一过程通常使用专业的等时性测试仪完成。通过改变游丝的有效长度或调整擒纵叉的几何参数,制表师可以微调机芯的走时特性。对于高精度机芯,调节过程可能需要反复数十次,每一次调整都伴随着严密的数据记录与分析。现代制表技术中,计算机辅助设计(CAD)和有限元分析(FEA)常被用于模拟游丝和擒纵叉的动态行为,为手工调节提供理论依据,从而缩短研发周期并提升最终产品的精度稳定性。