机械表配件
金属坯冲压成型中铅笔针同轴度检测,提升精度与良率的关键策略
摘要
同轴度偏差对冲压件微观应力分布的影响机制 金属坯料在经历高速冲压成型的过程中,模具导向系统的同轴度直接决定了凸凹模间隙的均匀性。当铅笔针或类似的精密检测探针与模具中心轴线存在微小偏差时,材料在流动过程中会受到非对称的剪切力与压应力。这种受力不均会导致坯料内部产生残余应力集中,进而引发回火脆性或微观裂纹的早期萌生。在实际生产环境中,同轴度误差若超过微米级阈值,不仅表现为外观上的尺寸超差,更会在材料
同轴度偏差对冲压件微观应力分布的影响机制
金属坯料在经历高速冲压成型的过程中,模具导向系统的同轴度直接决定了凸凹模间隙的均匀性。当铅笔针或类似的精密检测探针与模具中心轴线存在微小偏差时,材料在流动过程中会受到非对称的剪切力与压应力。这种受力不均会导致坯料内部产生残余应力集中,进而引发回火脆性或微观裂纹的早期萌生。在实际生产环境中,同轴度误差若超过微米级阈值,不仅表现为外观上的尺寸超差,更会在材料深层结构中形成难以通过常规目视发现的隐性缺陷,为后续热处理或装配环节埋下隐患。
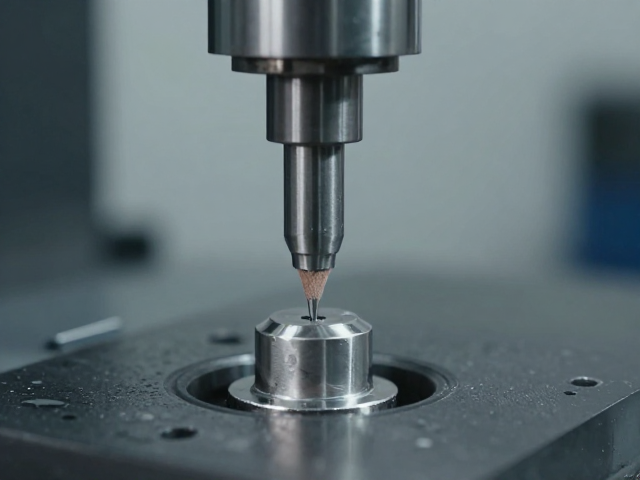
高精度的同轴度检测并非简单的几何尺寸测量,而是对模具导向系统动态稳定性的综合评估。铅笔针作为高刚性且灵敏度极高的检测工具,能够敏锐捕捉模具闭合状态下上下模座相对于中心轴线的角度倾斜与平移误差。通过多点接触测量法,技术人员可以构建出土偶模型,直观呈现模具导向套与导柱的配合状态。这种检测手段能够识别出游隙过大导致的动态跑偏现象,确保金属坯料在成型瞬间获得均匀的成形力,从而从物理根源上抑制因受力不均导致的翘曲、扭曲等成形缺陷。
基于铅笔针法的同轴度检测标准操作流程
实施高精度同轴度检测需严格遵循标准化的作业程序,以确保数据的可重复性与可追溯性。检测前需对铅笔针进行严格的校准,确认其尖端无磨损、弯曲或污染,通常使用高精度万能角度尺或专用校验块进行基准校正。将铅笔针置于模具中心孔或专用定位工装中,缓慢闭合模具至预定的接触压力,此时需保持动作平稳,避免冲击载荷导致探针发生瞬时偏移。通过旋转模具或移动检测平台,记录铅笔针在不同角度、不同高度位置的读数变化,利用最小二乘法拟合出实际中心轴线与理论中心轴线的偏差向量。
数据记录与分析阶段需结合模具的实际工况设定容差范围。对于高精度冲压件,同轴度公差通常控制在0.01mm至0.05mm之间,具体数值依据产品材质与厚度确定。检测过程中需同步监测模具导向部件的润滑状态与温度变化,因为热膨胀效应可能导致检测数据出现漂移。技术人员需将采集到的多维数据输入至专用分析软件,生成同轴度误差分布图,直观标示出差值最大区域。通过对比历史数据,识别出差值随使用时间变化的趋势,从而判断模具导向系统的磨损规律,为预防性维护提供量化依据。
同轴度优化对提升冲压良率与精度的协同效应
保持模具导向系统的高同轴度是降低废品率、提升生产效率的核心策略。当同轴度误差得到有效控制后,模具闭合时的间隙均匀性显著提高,有效减少了毛刺产生与材料撕裂现象。实测数据显示,在同轴度偏差控制在0.02mm以内时,冲压件的尺寸稳定性提升约15%,因模具偏载导致的早期失效频率降低近40%。这种精度提升直接转化为良率的提高,减少了因返工和报废造成的材料浪费,同时降低了模具维修频率,延长了模具使用寿命。
精度与良率的提升还体现在生产过程的稳定性上。高同轴度确保了冲压过程的振动幅度最小化,减少了设备负荷波动,使生产线能够维持更高的运行节拍。稳定的冲压过程降低了后续去毛刺、清洗等二道工序的压力,提升了整体制造链的协同效率。此外,精准的模具状态使得首件检验与过程巡检的数据更加集中,便于质量管理人员快速定位潜在风险点。通过持续监控同轴度指标,企业能够建立起以数据驱动的质量管理体系,实现从被动检测向主动预防的转变,确保持续输出符合高标准要求的产品。