机械表配件
壳体锻压成型工艺与镜面打磨,如何提升防水性能?
摘要
精密锻造与成型工艺对壳体致密性的基础保障 壳体锻压成型是决定金属部件内部微观结构的关键环节,其核心在于通过高温高压下的塑性变形消除材料内部的疏松与气孔。在这一过程中,金属晶粒沿着流线方向重新排列,形成连续且致密的纤维组织,这种组织形态直接决定了壳体抵抗液体渗透的宏观能力。若锻压过程中的温度控制失准或模具闭合速度过快,极易在金属内部残留微小的折叠或裂纹,这些微观缺陷在后续加工中可能成为水分侵入的隐
精密锻造与成型工艺对壳体致密性的基础保障
壳体锻压成型是决定金属部件内部微观结构的关键环节,其核心在于通过高温高压下的塑性变形消除材料内部的疏松与气孔。在这一过程中,金属晶粒沿着流线方向重新排列,形成连续且致密的纤维组织,这种组织形态直接决定了壳体抵抗液体渗透的宏观能力。若锻压过程中的温度控制失准或模具闭合速度过快,极易在金属内部残留微小的折叠或裂纹,这些微观缺陷在后续加工中可能成为水分侵入的隐蔽通道。因此,控制锻造比、优化镦粗与拔长工序,确保金属在三向压应力状态下充分变形,是构建第一道防水屏障的物理基础。
成型后的校形与去应力退火处理进一步巩固了结构的完整性。残余应力会导致壳体在长期浸水或温差变化环境下发生微变形,进而破坏密封界面的贴合度。通过精确的热处理工艺,如可控气氛退火,能够有效降低材料硬度波动,减少因应力释放导致的尺寸漂移。这种对材料内应力的精细调控,使得壳体在后续与密封件配合时,能够保持更稳定的几何形状,避免因微观形变导致的局部间隙,从而从源头上降低渗漏风险。
镜面打磨对表面粗糙度与密封界面的优化逻辑
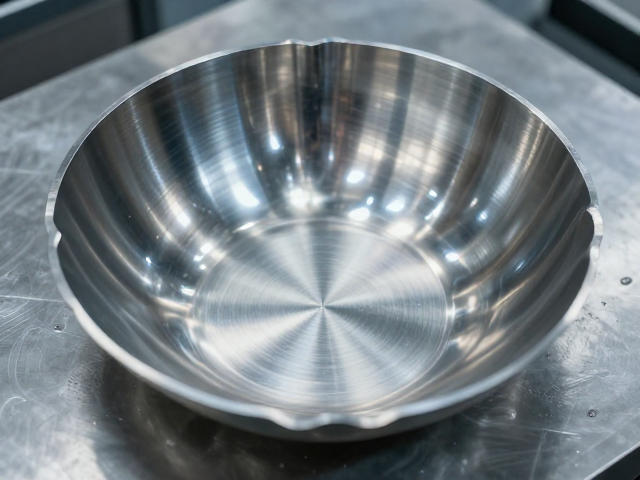
镜面打磨并非简单的表面美化,而是通过极低的表面粗糙度值(Ra)来消除微观峰谷,从而构建严密的物理阻隔层。在防水应用中,水分往往通过材料表面的微观裂纹、划痕或凹坑发生毛细现象渗透。通过采用多级研磨策略,从粗磨过渡到精磨,再至最终的抛光工序,逐步去除锻压过程中产生的氧化皮和加工刀痕。理想的镜面处理应达到Ra 0.1μm甚至更低的水平,这种光滑的表面特性使得密封胶或O型圈能够形成均匀且连续的接触带,极大压缩了液体通过的微观路径。
打磨过程中的磨料选择与轨迹控制直接影响最终表面的质量稳定性。使用高硬度且粒度均匀的金刚石或立方氮化硼磨具,配合恒定的进给压力,可以避免产生二次划痕或“橘皮”现象。值得注意的是,镜面处理后必须彻底清除残留的研磨膏和微粒,这些残留物若嵌入金属表面微孔,反而会成为新的渗水点。通过超声波清洗与高压纯水冲洗相结合的后处理手段,确保表面洁净度,是维持镜面防水效能不被后续污染破坏的必要步骤。
表面改性技术与微观缺陷的封闭机制
在获得高光洁度的镜面后,表面活化能的升高可能加速环境介质的侵蚀,因此引入表面钝化或微弧氧化等改性技术成为提升防水性能的关键补充。这些技术能在金属表面形成一层致密、化学性质稳定的无机转化膜,该薄膜不仅具有优异的耐腐蚀性,其致密的晶体结构能有效阻挡水分子的吸附与渗透。例如,铝合金壳体通过微弧氧化形成的陶瓷层,其厚度可控且与基体结合牢固,即便在镜面基础上,也能提供额外的化学屏障,防止因电化学腐蚀导致的点蚀和晶间腐蚀,进而避免因腐蚀产物堆积导致的密封失效。
对于极端工况下的防水需求,纳米级疏水涂层技术提供了另一种解决方案。通过在镜面表面沉积具有低表面能的纳米材料,改变水滴在固体表面的接触角,使其呈现超疏水状态。这种物理化学性质的改变使得液态水难以在表面铺展和附着,从而大幅降低水分接触时间和渗透概率。然而,疏水涂层的耐久性依赖于基体镜面的平整度,任何微小的划痕都可能破坏涂层的连续性,导致局部润湿性恢复。因此,镜面打磨的精度直接决定了表面改性效果的上限,两者必须协同作用以实现长效防水。
结构设计与装配密封的协同防水策略
壳体本身的防水性能最终体现在与密封元件的配合精度上,精密的锻压与镜面打磨必须服务于装配界面的几何一致性。在设计阶段,需通过严密的公差分析,确定密封槽位的深度、宽度及倒角尺寸,确保密封件在压缩后能产生均匀的回弹压力。镜面处理的壳体表面在与橡胶或硅胶密封件接触时,极低的摩擦系数有助于装配过程的顺畅,避免划伤密封件。同时,装配时的预紧力需经过精确计算,过大的压力会导致密封件永久变形失效,而过小的压力则无法填满微观不平处,形成泄漏路径。
多腔体或复杂结构的壳体还需考虑流体静压与动态压力的分布影响。在高压环境下,水分倾向于通过阻力最小的路径渗透,因此壳体内部的支撑筋位设计需增强整体刚度,防止因压力变形导致密封界面张开。此外,排气孔与排水孔的微观结构设计同样重要,这些部位通常存在较多的加工痕迹,需像主密封面一样进行严格的镜面处理或采用专用堵头密封。通过有限元分析模拟不同工况下的应力分布,优化密封槽位置与壳体壁厚,确保在长期服役过程中,密封界面始终处于稳定的受压状态,维持防水系统的完整性。