机械表配件
卡扣固定结构在圆环冲压成型潜水机械表中的应用
摘要
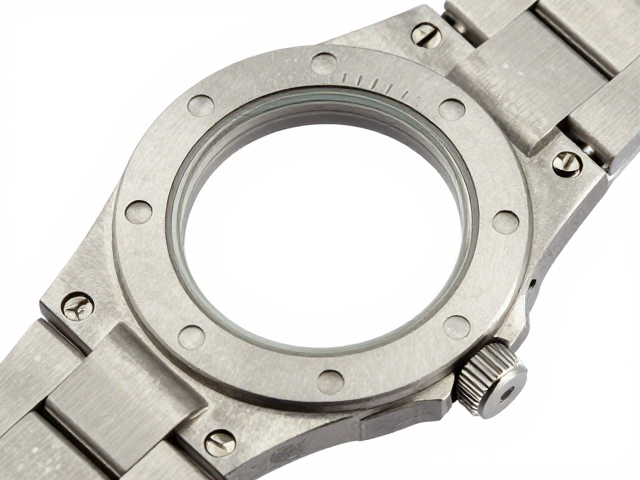
精密配合与应力分布的机械逻辑 圆环冲压成型技术通过金属板材的塑性变形构建表壳基础结构,其核心难点在于维持环形几何形状的稳定性与表面完整性。在这一制造环节中,传统焊接或胶粘方式容易因热应力或材料老化导致结构失效,而卡扣固定结构通过精密计算的倒扣与限位面设计,实现了无额外紧固件的连接。这种设计利用了金属材料的弹性形变特性,当卡扣臂受力变形后复位,产生持续的径向夹持力,从而在微观层面形成稳定的机械锁止
精密配合与应力分布的机械逻辑
圆环冲压成型技术通过金属板材的塑性变形构建表壳基础结构,其核心难点在于维持环形几何形状的稳定性与表面完整性。在这一制造环节中,传统焊接或胶粘方式容易因热应力或材料老化导致结构失效,而卡扣固定结构通过精密计算的倒扣与限位面设计,实现了无额外紧固件的连接。这种设计利用了金属材料的弹性形变特性,当卡扣臂受力变形后复位,产生持续的径向夹持力,从而在微观层面形成稳定的机械锁止。
从材料力学角度分析,卡扣结构的成功应用依赖于对屈服强度的精确把控。冲压成型后的不锈钢或钛合金表壳,其内部存在残余应力,卡扣点位通常经过二次退火或时效处理以消除应力集中。当表圈或底盖与表壳主体通过卡扣连接时,接触面的微凸体发生弹性压缩,形成多点接触而非线接触。这种分布方式有效分散了佩戴过程中受到的冲击载荷,避免了局部应力过大导致的微裂纹产生,确保了圆环结构在长期动态负载下的几何精度。
防水密封与动态密封的协同机制
潜水机械表对防水性能有着严苛要求,卡扣固定结构在圆环组件中扮演着动态密封的关键角色。在高压环境下,水分子试图通过微观缝隙渗透,卡扣提供的预紧力使得橡胶或硅胶密封圈产生周向压缩变形。这种变形填补了金属件加工公差带来的间隙,形成严密的迷宫式阻水路径。与静态密封不同,卡扣结构能随温度变化产生的热胀冷缩进行微量自适应调整,维持密封界面的接触压力恒定。
实际应用中,卡扣的几何设计需配合密封圈的压缩率进行优化。通常密封圈在卡扣闭合状态下被压缩20%-30%,这一区间能保证密封材料在长期浸泡和压力作用下不发生永久性塑性变形。当潜水员下潜至数十米深度时,外部水压作用于表圈,卡扣结构的刚性支撑防止了表圈变形导致的密封失效。这种机械固定与弹性密封的协同作用,使得圆环冲压成型部件在承受周期性压力波动时,仍能保持IP68或更高等级的防水性能,满足专业潜水作业的安全标准。
装配精度与公差控制的工程实践
圆环冲压成型件的批量生产对尺寸一致性提出极高要求,卡扣结构对装配公差具有显著的容错与补偿能力。在自动化装配线上,卡扣的过盈配合设计允许零件在微米级别的尺寸偏差下仍能顺利闭合。通过优化卡扣臂的截面形状和导向斜面,装配过程中产生的切向力被转化为轴向锁紧力,降低了对高精度定位夹具的依赖。这种特性使得冲压成型工艺在追求大规模生产的同时,依然能维持较高的装配良率。
公差分析显示,卡扣固定结构能有效吸收冲压成型过程中因模具磨损或材料回弹产生的尺寸波动。当表壳外径因工艺因素略有增大时,卡扣臂的挠度增加,反而提升了夹持力,形成一种负反馈调节机制。工程师通过有限元分析模拟不同公差等级下的卡扣行为,确定最佳配合间隙。在实际生产数据中,采用优化卡扣结构的圆环组件,其装配一次通过率可显著提升,同时减少了因强行压入导致的零件损伤,降低了废品率,体现了机械结构设计对制造工艺稳定性的正向影响。