机械表配件
压盖式表底底盖锻压成型工艺与尺寸精度检测标准解析
摘要
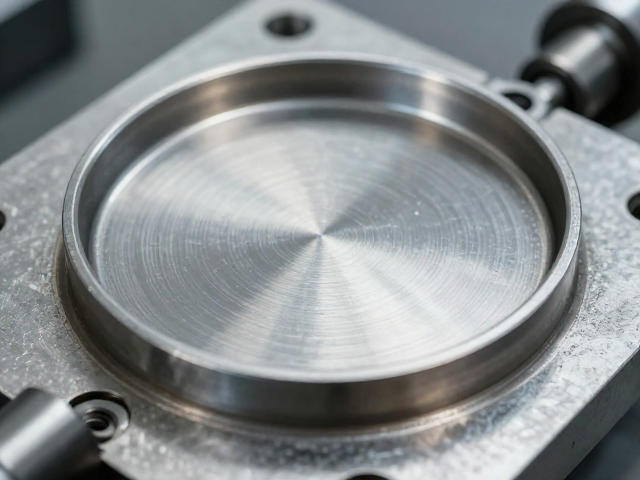
压盖式表底底盖锻压成型工艺的核心机理 压盖式表底盖的制造起点在于原材料的精准选型与预处理,通常选用316L精钢或904L不锈钢作为基材,这些材料具备优异的耐腐蚀性与机械强度。在锻压成型阶段,核心在于控制金属晶粒的流动方向与变形速率。通过高精度数控压力机施加径向与轴向复合应力,使板材在模具型腔内发生塑性变形。这一过程需严格监控冲压速度与压边力,避免因局部应力集中导致材料破裂或起皱。模具的设计直接决
压盖式表底底盖锻压成型工艺的核心机理
压盖式表底盖的制造起点在于原材料的精准选型与预处理,通常选用316L精钢或904L不锈钢作为基材,这些材料具备优异的耐腐蚀性与机械强度。在锻压成型阶段,核心在于控制金属晶粒的流动方向与变形速率。通过高精度数控压力机施加径向与轴向复合应力,使板材在模具型腔内发生塑性变形。这一过程需严格监控冲压速度与压边力,避免因局部应力集中导致材料破裂或起皱。模具的设计直接决定了成品的初始几何形态,现代工艺多采用硬质合金模具,配合精密的导向机构,确保上下模合模时的同轴度误差控制在微米级别,为后续加工奠定坚实基础。
成型后的毛坯件需经历多道次退火与精整工序,以消除加工硬化带来的内应力。每一次锻压后的退火处理都能恢复材料的延展性,使其能够承受后续更复杂的成型动作。在精整环节,利用液压机对底盖边缘进行翻边或卷边处理,形成用于锁紧表壳的螺纹结构或卡口结构。此阶段的温度控制至关重要,过高的温度会导致表面氧化变色,影响最终外观;过低的温度则可能引发脆性断裂。工艺参数的设定需依据材料的热力学特性进行动态调整,确保每一批次产品的微观组织均匀一致,从而保证成品在长期使用中的结构稳定性。
尺寸精度检测的关键指标与测量方法
尺寸精度的检测是确保压盖式表底盖装配质量的核心环节,主要聚焦于外径、内径、厚度及平面度等关键参数。外径与内径的检测通常采用高精度气动量仪或激光扫描测量系统,其分辨率可达微米级,能有效识别细微的椭圆度或不圆度缺陷。对于厚度测量,非接触式激光测厚仪成为主流选择,它能在不损伤产品表面的前提下,对底盖不同点位进行多点采样,计算出色差分布图。平面度检测则常借助三坐标测量机(CACMM)或光学投影仪,通过采集底盖表面网格点的Z轴数据,生成严密的三维模型,进而评估其相对于基准平面的偏差情况,确保其在与表壳配合时不会出现因不平导致的渗漏或松动。
螺纹与卡口结构的精度检测直接关系到表底的密封性能与装配效率。螺纹部分需使用螺纹综合测量仪或专用螺纹塞规进行全数检测,重点核查中径、螺距及牙型半角误差,确保符合ISO或GB相关标准中的公差等级要求。对于卡口式结构,则需模拟实际装配场景,使用标准销规或专用检具验证卡爪的位置精度与配合间隙。此外,检测过程中还需关注倒角与圆角过渡处的尺寸一致性,这些细节部位若存在毛刺或尺寸超差,极易在装配过程中造成划伤或应力集中。所有检测数据需实时上传至MES系统,通过SPC(统计过程控制)工具分析过程能力指数(Cpk),以数据驱动工艺优化,确保持续稳定的精度输出。
工艺缺陷分析与质量控制策略
在压盖式表底盖的生产过程中,常见的缺陷主要包括裂纹、起皱、尺寸超差及表面瑕疵。裂纹多发生于锻压成型阶段,通常由材料流动性不足、模具温度过低或冲压速度过快引起。解决此类问题需优化润滑工艺,选用高性能冲压油,并适当提高模具预热温度,以改善金属变形能力。起皱现象则源于压边力不足或料厚不均,通过增加压边力或改进拉深筋的设计,可有效抑制材料在变形过程中的失稳。尺寸超差往往与模具磨损或设备精度漂移有关,实施严密的模具定期保养与设备校准计划,是维持长期精度的必要手段。
表面瑕疵如划痕、压痕及氧化斑,主要源于原材料表面质量及搬运过程中的机械损伤。引入自动化视觉检测系统,可在生产线上实时识别表面缺陷,并及时剔除不合格品。针对氧化问题,需严格控制退火环境的洁净度与气氛纯度,避免高温氧化反应。此外,建立从原材料入库到成品出库的全链路追溯体系,记录每一道工序的参数与检测结果,有助于快速定位异常源头。通过大数据分析历史数据,识别潜在的质量波动趋势,提前采取预防性维护措施,从而显著降低废品率,提升整体制造良率。