机械表配件
手动机械表底盖锻压成型工艺,后盖开启工具选购指南
摘要
手动机械表底盖锻压成型工艺解析 手动机械手表的后盖在制造初期通常是一整块经过精密加工的金属圆盘,主流材质多为不锈钢、钛合金或贵金属。锻压成型是一种利用高吨位压力机,通过模具对金属坯料施加巨大压力,使其产生塑性变形从而形成预定形状的加工方式。这种工艺能够显著提高金属晶粒的致密度,使得底盖在保持轻薄外观的同时,具备优异的抗腐蚀性和结构强度。与传统的CNC切削不同,锻压过程改变了金属内部的应力分布,减
手动机械表底盖锻压成型工艺解析
手动机械手表的后盖在制造初期通常是一整块经过精密加工的金属圆盘,主流材质多为不锈钢、钛合金或贵金属。锻压成型是一种利用高吨位压力机,通过模具对金属坯料施加巨大压力,使其产生塑性变形从而形成预定形状的加工方式。这种工艺能够显著提高金属晶粒的致密度,使得底盖在保持轻薄外观的同时,具备优异的抗腐蚀性和结构强度。与传统的CNC切削不同,锻压过程改变了金属内部的应力分布,减少了因机械加工残留应力导致的变形风险,为后续的精密贴合提供了基础。
在锻压完成后,底盖边缘会形成严密的翻边结构,这是实现防水防尘的关键所在。工匠会使用高精度车床或专用打磨设备,对底盖内圈的螺纹或卡口位置进行微米级的修整,确保其能与表壳完美契合。此时,底盖表面通常保持哑光或拉丝状态,尚未进行最终的镜面抛光或雕刻。这一阶段的核心在于控制金属的延展率,避免因过度挤压导致材料开裂或厚度不均,从而保证每一枚机芯在组装后都能获得稳定的密封环境。
后盖开启与复位的专业工具选购逻辑
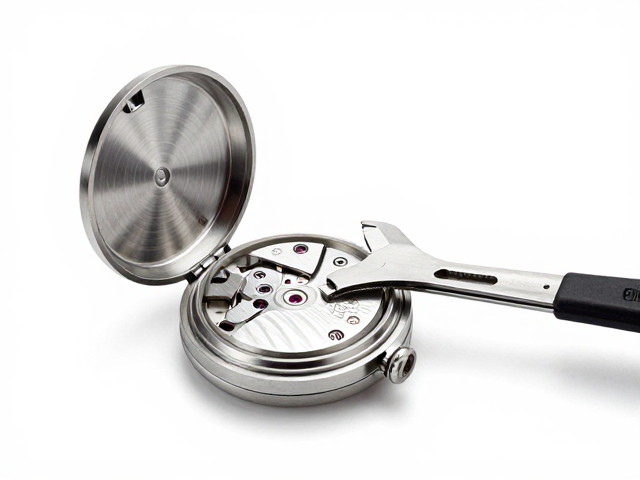
面对不同年代和品牌的表款,后盖的结构设计存在显著差异,主要包括旋入式、压入式和卡口式三种主流类型。旋入式底盖需要配合带有定位销的专用旋盖扳手,选购时需重点核对扳手卡爪的尺寸与角度,以确保能精准嵌入底盖边缘的凹槽,避免打滑损伤金属表面。对于压入式底盖,传统的工具是一整圈带有多个顶针的压盖钳,现代更倾向于使用带有橡胶垫的环形压具,这种设计能均匀分布压力,防止底盖边缘出现凹陷或划痕,是处理古董表或高价值表款时的更稳妥选择。
工具的材质与人体工学设计直接影响操作的稳定性与安全性。高质量的开启工具多采用航空铝合金或高强度不锈钢锻造,表面经过发黑或镀镍处理以增强耐磨性。选购时应关注工具手柄的防滑纹理深度以及关节部位的松动情况,过大的间隙会导致受力不均,极易造成底盖变形。此外,部分高端工具套装包含不同尺寸的橡胶保护环,这些配件能有效隔离金属间的直接接触,减少噪音并保护表壳漆面,对于需要频繁维护多品牌表款的用户而言,模块化设计的工具组合能提供更灵活的应对方案。
操作过程中的风险控制与细节管理
在执行底盖开启或闭合操作时,环境清洁度是决定机芯寿命的重要变量。操作台面需铺设柔软的无绒布,并确保周围无粉尘飞扬,因为微小的金属屑或沙粒一旦进入机芯,可能导致齿轮磨损或游丝粘连。使用旋盖扳手时,应双手平稳施力,保持扳手与表壳平面垂直,避免倾斜角度导致卡爪滑脱并刮伤底盖边缘。对于压入式底盖,施加压力时应呈对角线顺序逐步进行,不可一次性猛力按压,以免局部应力过大导致底盖翘曲或内部机芯组件移位。
复位过程中的密封性检查不容忽视。在将底盖重新安装前,需仔细检查防水胶圈是否老化、变形或缺失,胶圈的材质通常为氟橡胶或硅胶,需定期更换以保持最佳密封效果。安装时若为旋入式,应先手动旋入几圈确认螺纹顺畅,再使用工具均匀锁紧,切忌过度用力导致螺纹滑牙。对于压入式底盖,需确保底盖完全水平落入表壳,观察四周缝隙是否均匀一致,如有异常需立即停止操作并重新调整,以免强行闭合造成不可逆的结构损伤。